
Introduction : pourquoi les petites séries dérapent-elles si facilement dans la dernière ligne droite
Dans les services d’impression 3D, un échantillon unique peut généralement avancer rapidement grâce à l’expérience de l’ingénieur ; mais lorsqu’une commande passe à 30 pièces, 80 pièces ou 200 pièces, la question n’est plus de savoir s’il est possible d’imprimer, mais s’il est possible de livrer une qualité constante, dans le délai convenu et avec une traçabilité complète. Une même série peut inclure des pièces d’apparence en résine SLA, des pièces fonctionnelles en nylon SLS et des connecteurs métalliques en SLM, avec des épaisseurs de couche allant de 0,05 mm à 0,12 mm. Le post-traitement peut ensuite impliquer le dépoudrage, la polymérisation, le sablage, la teinture, la peinture, le taraudage et le contrôle dimensionnel. Dès qu’une étape manque de rythme, toute la livraison peut être ralentie par les reprises, les attentes et les coûts de communication.
lantu3D s’attache davantage à piloter l’ensemble du processus, de la conception au livrable physique, plutôt qu’à considérer l’impression 3D comme une simple capacité machine isolée. Le cœur de la gestion des petites séries consiste à établir des points de contrôle mesurables entre le devis, la revue de conception, la planification, la fabrication, le post-traitement, le contrôle qualité et l’emballage, afin que chaque commande puisse être découpée, suivie et analysée.
1. Découpage de la commande : transformer la « série » en lots de processus gérables
Lorsqu’une commande de petite série arrive, la première étape n’est pas de lancer directement les machines, mais de constituer un lot de processus. Ce lot doit au minimum inclure le numéro de pièce, le matériau, le procédé, la quantité, les cotes clés, les surfaces visibles, les relations d’assemblage, les exigences de post-traitement, les lots de livraison et le niveau de risque. Les pièces d’apparence SLA dont l’épaisseur de paroi est inférieure à 1,2 mm, les pièces élancées dont le rapport longueur/diamètre dépasse 8:1, ou les pièces d’emboîtement avec un jeu inférieur à 0,2 mm doivent être marquées comme pièces à haut risque, afin de prévoir à l’avance un essai ou une validation de conception.
Une méthode efficace consiste à décomposer la nomenclature en trois niveaux : les composants structurels essentiels, les pièces d’apparence et les consommables ou pièces de rechange. Les composants structurels sont prioritairement validés sur la dimension et la résistance ; les pièces d’apparence sont d’abord vérifiées sur la texture, la couleur et l’état de surface ; les consommables sont regroupés pour réduire les coûts de changement de série. Cela évite que toutes les pièces entrent simultanément en production et que les problèmes ne s’accumulent.
2. Évaluation des capacités : utiliser l’opération goulot pour définir l’engagement de livraison
De nombreux retards ne sont pas dus à un manque d’imprimantes, mais au post-traitement, au contrôle qualité ou aux reprises qui absorbent la marge de sécurité. Une machine SLA peut terminer une fabrication pendant la nuit, mais le nettoyage, la seconde polymérisation, le retrait des supports et la finition peuvent encore prendre 5 à 20 minutes par pièce ; les pièces en nylon SLS doivent ensuite refroidir naturellement, être dépoudrées, sablées et teintes ; les pièces métalliques peuvent nécessiter un traitement thermique, un électroérosionnage au fil, un sablage et une finition CNC. La planification doit donc être calculée à partir de l’opération goulot, et non uniquement à partir du temps de fabrication de la machine.
Il est recommandé d’établir un rythme standard pour chaque procédé : pour les pièces d’apparence SLA, compter le temps d’impression plus 30 % de marge pour le post-traitement ; pour les pièces fonctionnelles SLS, calculer sur la base du taux d’utilisation du volume d’impression et du cycle de refroidissement ; pour les pièces métalliques, estimer séparément les quatre étapes de fabrication, de détente, de découpe et de contrôle. Si le client demande une livraison en plusieurs lots, les premières pièces critiques peuvent être libérées 2 à 3 jours plus tôt afin de réduire le risque d’attente pour l’ensemble de la série.
3. Tableau de bord des opérations : faire apparaître les anomalies en moins de 24 heures
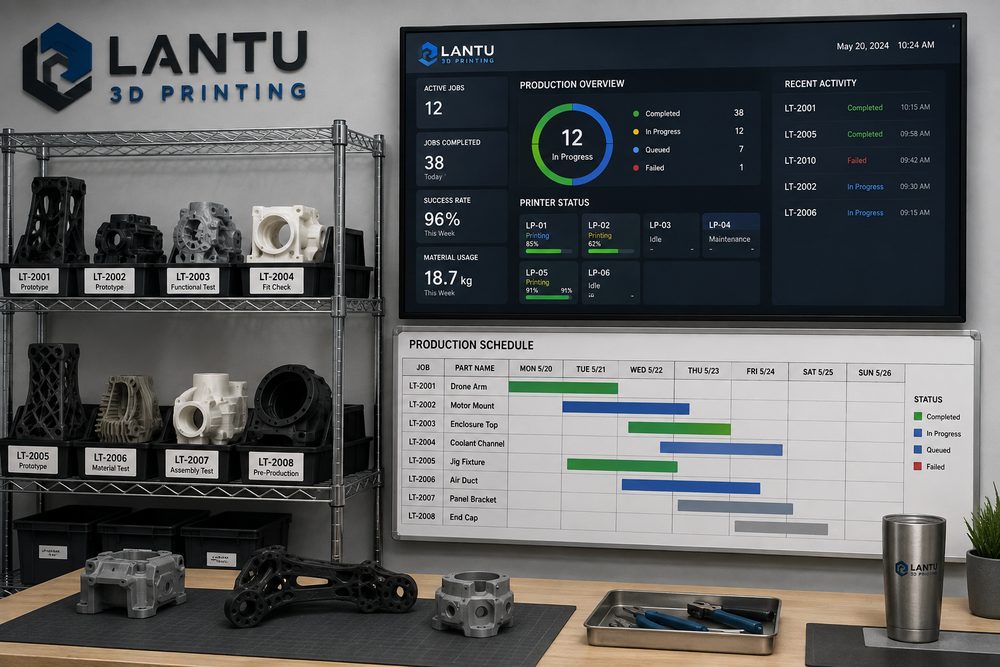
La production en petites séries nécessite un tableau de bord visuel. Les champs du tableau ne doivent pas être trop complexes, mais ils doivent couvrir l’état, le responsable, la date de fin prévue et la cause de l’anomalie. Les états courants peuvent être : en attente de revue de plan, en attente de planification, en impression, en post-traitement, en attente de contrôle qualité, en attente d’emballage, expédié et arrêt pour anomalie. Chaque commande doit être mise à jour au moins une fois par jour, et les pièces à haut risque doivent être mises à jour immédiatement après l’achèvement des étapes clés.
Le traitement des anomalies doit suivre des règles d’escalade claires. Par exemple, après plus d’un échec d’impression, il faut vérifier à nouveau l’orientation, les supports et le lot de matériau ; si l’écart dimensionnel dépasse ±0,2 mm, il faut contrôler le redimensionnement du modèle, l’étalonnage de l’équipement et la déformation liée au post-traitement ; si les retouches d’apparence dépassent 5 % du total, il faut suspendre la production des pièces de même type. Arrêter la ligne sur la base des données coûte moins cher que de reprendre toute la série après coup.
4. Points de contrôle qualité : transformer l’échantillonnage en contrôle de processus
Les petites séries ne sont pas de la production de masse, mais elles ne doivent pas non plus se limiter à un contrôle final. Il est recommandé de mettre en place trois types de points de contrôle qualité : validation de la première pièce, contrôle échantillonné en cours de production et contrôle avant expédition. La validation de la première pièce se concentre sur les dimensions, l’assemblage et les faces visibles ; le contrôle en cours de production vérifie la cohérence au sein du lot ; le contrôle avant expédition porte sur les quantités, les étiquettes, l’emballage et les documents. Pour les pièces assemblées, la première pièce doit obligatoirement faire l’objet d’un montage réel, et non d’un simple examen des dimensions de la pièce isolée.
Les outils de mesure peuvent être configurés selon le niveau de risque : les pièces d’apparence ordinaires utilisent un pied à coulisse, des calibres et des standards visuels ; les pièces fonctionnelles ajoutent des essais de couple, d’insertion-extraction ou de charge ; les pièces de haute précision recourent à une machine à mesurer tridimensionnelle ou à une comparaison par numérisation. Les enregistrements de contrôle doivent au minimum conserver le numéro de pièce, l’élément mesuré, la valeur relevée, le résultat de décision et la mesure corrective, afin de faciliter la traçabilité qualité par la suite.
5. Bilan de livraison : capitaliser sur une commande pour gagner en efficacité la fois suivante
Après la livraison d’une commande, un bilan léger doit être réalisé, en notant principalement la durée réelle d’impression, le nombre d’échecs, le temps de post-traitement, les causes de reprise et les retours du client. Si un type de structure présente régulièrement des déformations ou des traces de support, des recommandations de conception doivent être formulées ; si un matériau subit une variation dimensionnelle importante après teinture, les consignes de procédé et les marges de devis doivent être ajustées. Le bilan n’est pas une formalité administrative, mais une porte d’entrée vers la gestion des connaissances.
Dans les projets de petite série, lantu3D relie généralement la revue de modèle, les recommandations de procédé, la planification de production et les retours de livraison, afin d’aider le client à mettre en place progressivement une norme de fabrication numérique adaptée à ses propres produits. Ainsi, la petite série n’est pas seulement un achat ponctuel, mais une composante de l’itération produit et de la validation de la chaîne d’approvisionnement.
Conclusion : l’essence de la gestion des petites séries est une boucle fermée de rythme, de qualité et de connaissances
Pour livrer de manière stable des petites séries en impression 3D, il faut commencer par le découpage de la commande, calculer le cycle à partir de l’opération goulot, faire remonter les anomalies via un tableau de bord, maîtriser les reprises grâce à des points de contrôle qualité, puis capitaliser l’expérience par le bilan. Pour les clients professionnels, le choix d’un partenaire de service ne doit pas se faire uniquement sur le nombre de machines, mais aussi sur sa capacité à gérer l’ensemble du processus, de la conception jusqu’à la livraison physique.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.