
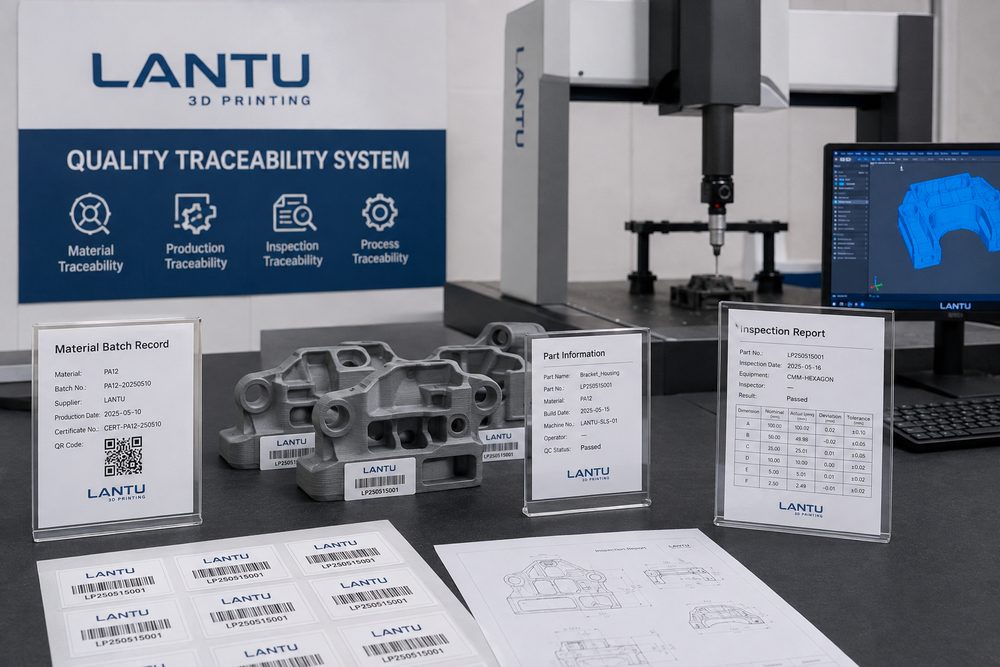
Inleiding: kwaliteitstraceerbaarheid is de basis van vertrouwen bij technische oplevering
In de vroege prototypingfase letten klanten meestal vooral op snelheid en uiterlijk. Zodra 3D-printen echter wordt ingezet voor functionele tests, kleine series of eindlevering, wordt traceerbaarheid een onmisbare basiscompetentie. Klanten willen dan niet alleen weten of een onderdeel klaar is, maar ook welk materiaal is gebruikt, op welke machine het is geprint, met welke parameters, welke nabewerking is toegepast, wat de inspectieresultaten zijn en hoe afwijkingen zijn afgehandeld. Zonder traceerbare gegevens blijft men na een probleem aangewezen op giswerk en is de oorzaak moeilijk snel vast te stellen.
Blueprint3D positioneert zich niet als een gewone printfabriek, maar als een platform voor levenscyclusbeheer en realisatie: van ontwerp naar fysiek eindproduct. De waarde van kwaliteitstraceerbaarheid is dat voor elk onderdeel de bewijsvoering van bestand, materiaal, proces, inspectie en logistiek wordt bewaard, zodat de levering transparanter en de evaluatie achteraf efficiënter wordt.
1. Traceerbaarheidsniveau: volg van order naar onderdeel, niet alleen naar klant
Kwaliteitstraceerbaarheid zou ten minste vier niveaus moeten omvatten: order, model, batch en individueel onderdeel. Op orderniveau leg je klantvereisten, leverdatum, versiereferentie en kwaliteitseisen vast; op modelniveau de bestandsversie, wijzigingsgeschiedenis, kritieke afmetingen en procesnotities; op batchniveau materiaalbatch, machine, printtijd en nabewerking; en op onderdeelniveau het serienummer, inspectieresultaten, verpakkingslocatie en verzendinformatie.
Voor display-onderdelen of standaardprototypes is traceerbaarheid tot op batchniveau meestal voldoende. Voor functionele onderdelen, assemblages of onderdelen met hoge waarde wordt aangeraden om per stuk een uniek nummer toe te kennen. Dat nummer kan in de vorm van een QR-code, label of paklijst zijn; het hoeft niet rechtstreeks op het oppervlak van het onderdeel te staan. Het belangrijkste is dat je bij een probleem kunt terugzoeken of andere onderdelen uit dezelfde batch hetzelfde risico lopen.
2. Materiaalregistratie: batchnummer is belangrijker dan alleen de materiaalnaam
Alleen registreren “PA12 nylon” of “fotopolymeerhars” is niet genoeg. Materiaaltraceerbaarheid moet leverancier, batchnummer, ontvangstdatum, openingsdatum, opslagcondities en resterende voorraadstatus omvatten. Voor poedermaterialen hoort daar ook de verhouding tussen nieuw en gerecycled poeder bij; voor harsen de gebruiksperiode na opening, filtratie en besmettingsrisico. Metaalpoeders vereisen een nog striktere registratie van korrelgrootte, samenstellingscertificaten en het aantal hergebruikcycli.
Stel dat een SLS-nylononderdeel brozer wordt. Zonder registratie van poederbatch en hergebruikratio is het lastig te bepalen of de oorzaak in onvoldoende wanddikte, een temperatuurafwijking of verouderd poeder ligt. Als de gegevens laten zien dat de betreffende batch een hoog aandeel gerecycled poeder had en lang was opgeslagen, kan het engineeringteam de oorzaak snel beperken en de poederstrategie voor de volgende batch aanpassen.
3. Procesparameters: leg de sleutelvariabelen vast die het resultaat reproduceerbaar maken
De focus van traceerbaarheid verschilt per proces. Bij SLA registreer je het hars type, laagdikte, belichtingsinstellingen, oriëntatie, ondersteuningsstrategie, reinigingstijd en uithardingsparameters. Bij SLS leg je poederbatch, laagdikte, positie in de bouwkamer, voorverwarmingstemperatuur, afkoeltijd en poederverwijdering vast. Bij FDM noteer je nozzletemperatuur, bedtemperatuur, laaghoogte, vulpercentage, printoriëntatie en de droogstatus van het materiaal. Bij SLM registreer je laservermogen, scansnelheid, poederbeddikte, beschermgas, warmtebehandeling en parameters voor draadsnijden.
Je hoeft niet alle interne machineparameters te kopiëren, maar wel de cruciale variabelen die voldoende zijn om het resultaat te reproduceren en te verklaren. Voor herhaalorders van hetzelfde model is het raadzaam om bewezen instellingen vast te leggen in een proces-template; daarna noteer je alleen afwijkingen ten opzichte van die template. Zo verminder je de registratielast en voorkom je tegelijk dat cruciale kennis verloren gaat.
4. Traceerbaarheid van nabewerking: veel kwaliteitsproblemen ontstaan na het printen
Kwaliteitsproblemen bij 3D-printen ontstaan niet altijd tijdens het printproces. Het verwijderen van support, poederreiniging, schuren, stralen, kleuren, spuiten, galvaniseren, warmtebehandeling en het plaatsen van inlegdelen kunnen allemaal de maatvoering, het oppervlak of de sterkte beïnvloeden. De traceerbaarheid van nabewerking moet daarom de werkwijze, belangrijke parameters, gebruikte verbruiksartikelen, behandeltijd en afwijkingen vastleggen.
Bijvoorbeeld: als een transparant SLA-onderdeel onvoldoende wordt gereinigd, kan het tijdens de latere uitharding kleverig of troebel worden. Een onstabiele warmtebehandelingscurve bij metalen onderdelen kan de spanningsontlasting beïnvloeden. Een te lange verftijd bij nylon kan lichte maatveranderingen veroorzaken. Nabewerking als een zelfstandig kwaliteitsstadium zien, in plaats van als “restwerk na het printen”, is een belangrijke stap naar stabiele leveringen.
5. Inspectieregistratie: maak van de goedkeuringsuitkomst controleerbaar bewijs
Een inspectieregistratie moet inspectiepunten, meetmiddelen, norm, resultaat en beoordeling bevatten. Veelgebruikte middelen zijn schuifmaat, pennenmaat, draadmaat, hoogtemeter, CMM, ruwheidsmeter en assemblagehulpstukken. Voor standaard constructiedelen volstaan kritieke maten en een visuele classificatie; voor precisieonderdelen bewaar je meetrapporten; en voor functionele onderdelen registreer je ook assemblage- of belastingstests.
Het is verstandig om voor kritieke afmetingen een tabel te hanteren met “nominale waarde, bovengrens, ondergrens, gemeten waarde en beoordeling”. Als de doelmaat van een gat bijvoorbeeld 6,00 mm is met een toelaatbaar bereik van 5,90–6,10 mm, en 2 van de 10 steekproefonderdelen 5,86 mm meten, dan mag de partij niet simpelweg worden vrijgegeven. Dan moet worden bepaald of nabewerking, herprinten of een risicovermelding aan de klant nodig is. Bewijsgerichte registratie maakt kwaliteitsbeslissingen transparanter.
6. Afwijkingsafhandeling: een traceersysteem moet corrigerende maatregelen ondersteunen
Kwaliteitstraceerbaarheid is niet bedoeld om achteraf schuldigen aan te wijzen, maar om snel te kunnen corrigeren. Afwijkingsregistratie moet het moment van ontdekking, de processtap, de getroffen hoeveelheid, tijdelijke maatregel, oorzaakanalyse en preventieve maatregelen bevatten. Veelvoorkomende oorzaken zijn ontwerp-, materiaal-, machine-, parameter-, nabewerkings- en logistieke problemen. Voor elke categorie moeten passende corrigerende acties bestaan.
Stel dat een klant meldt dat onderdelen te strak passen. Traceeronderzoek laat zien dat de gaten in dezelfde batch doorgaans te klein zijn en dat de printoriëntatie duidelijke supportsporen in het gat heeft veroorzaakt. Corrigerende maatregelen kunnen zijn: gatcompensatie aanpassen, de oriëntatie wijzigen, een nabewerkingsstap voor nasnijden toevoegen of de ontwerprichtlijnen actualiseren. Als je alleen onderdelen opnieuw levert zonder de regelset aan te passen, kan dezelfde fout zich in de volgende batch opnieuw voordoen.
7. Leveringsbewijs: verpakking en logistiek horen ook bij de kwaliteitslus
Leveringstraceerbaarheid moet de verpakkingsmethode, aantallen, foto’s, trackingnummer en verzendtijd vastleggen. Voor onderdelen die snel vervormen, krassen of hoge eisen aan het oppervlak hebben, is het belangrijk om ook buffer- en scheidingsmaterialen en de markering van de oriëntatie vast te leggen. Bij transportschade is de beoordeling van verantwoordelijkheid vaak afhankelijk van foto’s vóór verzending en verpakkingsbewijs.
Voor kleine series is telbewijs extra belangrijk. Maak vóór het verpakken foto’s op onderdeelnummer of traypositie en noteer in de paklijst aantallen, versie en speciale opmerkingen. Als de klant na ontvangst een ontbrekend onderdeel of een mix-up constateert, kan de levering snel worden gecontroleerd op basis van de registraties in plaats van het hele project opnieuw te tellen.
Conclusie
Een kwaliteitstraceerbaarheidssysteem voor 3D-printen moet orders, modellen, materialen, processen, nabewerking, inspectie, afwijkingen en leveringsbewijs omvatten. Het doel is niet meer administratie, maar ervoor zorgen dat elke levering bewijs heeft, elk probleem kan worden gelokaliseerd en elke evaluatie leidt tot verbetering. Blueprint3D helpt klanten met levenscyclusbeheer om losse productiestappen om te zetten in een traceerbaar, herbruikbaar en voortdurend optimaliseerbaar technisch leveringssysteem.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.