
परिचय: छोटे बैच के ऑर्डर आख़िरी चरण में क्यों अक्सर नियंत्रण से बाहर हो जाते हैं
3D प्रिंटिंग सेवाओं में, 1 नमूना आम तौर पर इंजीनियर के अनुभव के सहारे तेज़ी से आगे बढ़ सकता है; लेकिन जब ऑर्डर 30, 80 या 200 पीस का हो जाता है, तो समस्या “प्रिंट हो पाएगा या नहीं” से बदलकर “क्या इसे समान गुणवत्ता, तय समयसीमा और ट्रेस करने योग्य तरीके से डिलीवर किया जा सकता है” हो जाती है। एक ही बैच में SLA रेज़िन के बाहरी पुर्जे, SLS नायलॉन फंक्शनल पुर्जे और मेटल SLM कनेक्टर शामिल हो सकते हैं, जिनकी लेयर मोटाई 0.05mm से 0.12mm तक हो सकती है, और पोस्ट-प्रोसेसिंग में पाउडर हटाना, क्योरिंग, सैंडब्लास्टिंग, रंगाई, पेंटिंग, टैपिंग और आयाम निरीक्षण शामिल हो सकते हैं। यदि किसी एक चरण का टैक्ट नहीं मिला, तो पूरी डिलीवरी रीवर्क, प्रतीक्षा और संचार लागत के कारण धीमी हो जाएगी।
lantu3D ब्लूप्रिंट डिज़ाइन से लेकर वास्तविक वस्तु की डिलीवरी तक की संपूर्ण प्रक्रिया प्रबंधन पर अधिक ध्यान देता है, बजाय 3D प्रिंटिंग को एक अलग मशीन क्षमता मानने के। छोटे बैच उत्पादन प्रबंधन का मूल है कि कोटेशन, डिज़ाइन समीक्षा, शेड्यूलिंग, फॉर्मिंग, पोस्ट-प्रोसेसिंग, गुणवत्ता निरीक्षण और पैकेजिंग के बीच मापनीय नियंत्रण बिंदु बनाए जाएँ, ताकि हर ऑर्डर को विभाजित, ट्रैक और समीक्षा किया जा सके।
1. ऑर्डर विभाजन: पहले “बैच” को प्रबंधनीय प्रक्रिया पैकेज में तोड़ें
छोटे बैच का ऑर्डर मिलने पर पहला कदम सीधे मशीन शेड्यूल करना नहीं, बल्कि एक प्रक्रिया पैकेज बनाना होना चाहिए। प्रक्रिया पैकेज में कम से कम पार्ट नंबर, सामग्री, प्रक्रिया, मात्रा, महत्वपूर्ण आयाम, बाहरी सतह, असेंबली संबंध, पोस्ट-प्रोसेसिंग आवश्यकताएँ, डिलीवरी बैच और जोखिम स्तर शामिल होने चाहिए। जिन SLA बाहरी पुर्जों की दीवार मोटाई 1.2mm से कम हो, जिन पतले पुर्जों का लंबाई-से-व्यास अनुपात 8:1 से अधिक हो, या जिन लॉकिंग पार्ट्स की असेंबली गैप 0.2mm से कम हो, उन्हें उच्च-जोखिम पार्ट के रूप में चिह्नित करना चाहिए और पहले से ट्रायल प्रिंट या डिज़ाइन पुष्टि की व्यवस्था करनी चाहिए।
एक प्रभावी तरीका यह है कि BOM को तीन स्तरों में बाँटा जाए: कोर स्ट्रक्चरल पार्ट्स, बाहरी प्रदर्शन पार्ट्स और सहायक सामग्री/स्पेयर पार्ट्स। कोर स्ट्रक्चरल पार्ट्स को प्राथमिकता से आयाम और ताकत के लिए सत्यापित किया जाए, बाहरी पार्ट्स को बनावट, रंग और सतह स्तर के लिए प्राथमिकता दी जाए, और सहायक सामग्री को मशीन बदलाव लागत कम करने के लिए एक साथ शेड्यूल किया जाए। इससे सभी पार्ट्स को एक साथ उत्पादन में डालने से होने वाले समस्या संचय से बचा जा सकता है।
2. क्षमता आकलन: डिलीवरी प्रतिबद्धता को बाधा वाली प्रक्रिया से तय करें
कई डिलीवरी देरी का कारण प्रिंटर की कमी नहीं, बल्कि पोस्ट-प्रोसेसिंग, गुणवत्ता निरीक्षण या रीवर्क द्वारा बफर का समाप्त हो जाना होता है। SLA उपकरण शायद रात भर में फॉर्मिंग पूरी कर दें, लेकिन सफाई, द्वितीयक क्योरिंग, सपोर्ट हटाना और फिनिशिंग में प्रत्येक पार्ट के लिए फिर भी 5 से 20 मिनट लग सकते हैं; SLS नायलॉन पार्ट बनने के बाद प्राकृतिक कूलिंग, पाउडर हटाना, सैंडब्लास्टिंग और रंगाई की आवश्यकता होती है; और मेटल पार्ट्स में हीट ट्रीटमेंट, वायर कटिंग, सैंडब्लास्टिंग और CNC फिनिशिंग भी हो सकती है। शेड्यूल बनाते समय केवल मशीन के फॉर्मिंग समय से नहीं, बल्कि बाधा वाली प्रक्रिया के आधार पर गणना करनी चाहिए।
सुझाव है कि हर प्रकार की प्रक्रिया के लिए मानक टैक्ट तय किया जाए: SLA बाहरी पुर्जों के लिए प्रिंट समय + 30% पोस्ट-प्रोसेसिंग बफर; SLS फंक्शनल पुर्जों के लिए प्रिंटिंग बिल्ड वॉल्यूम उपयोग + कूलिंग चक्र; मेटल पुर्जों के लिए फॉर्मिंग, स्ट्रेस रिलीफ, कटिंग और निरीक्षण को चार चरणों में अलग-अलग आँका जाए। यदि ग्राहक चरणबद्ध डिलीवरी चाहता है, तो पहली बैच के महत्वपूर्ण पार्ट्स को 2 से 3 दिन पहले रिलीज़ किया जा सकता है, जिससे पूरी बैच के इंतज़ार का जोखिम कम होता है।
3. प्रक्रिया बोर्ड: असामान्यता को 24 घंटे के भीतर उजागर करें
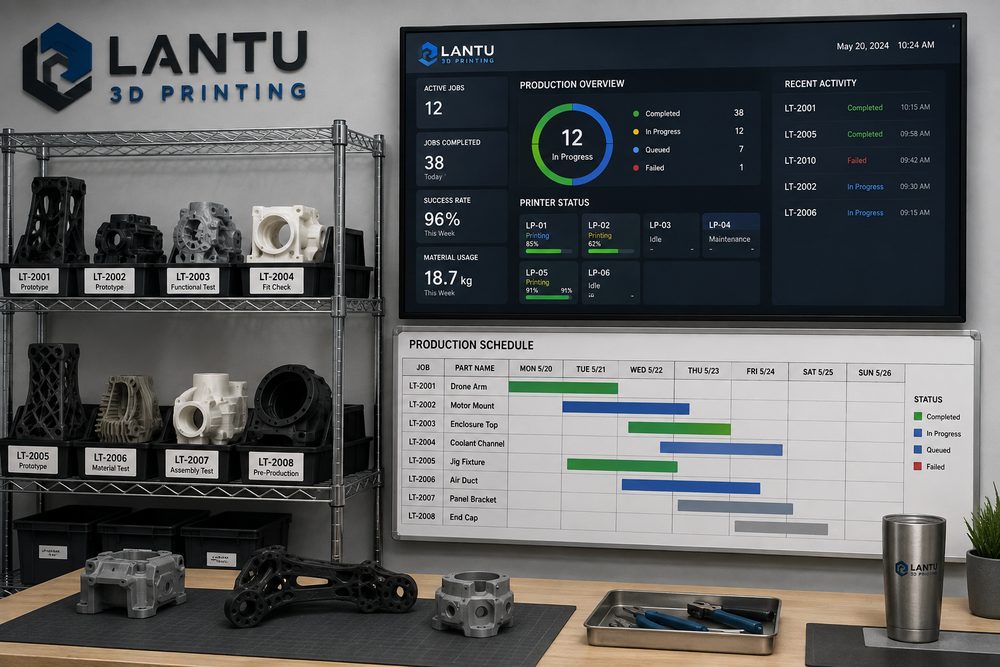
छोटे बैच उत्पादन के लिए दृश्य प्रबंधन बोर्ड आवश्यक है। बोर्ड के फ़ील्ड जटिल नहीं होने चाहिए, लेकिन इसमें स्थिति, ज़िम्मेदार व्यक्ति, अनुमानित पूर्णता समय और असामान्यता का कारण अवश्य शामिल होना चाहिए। सामान्य स्थितियों को इस प्रकार विभाजित किया जा सकता है: ड्रॉइंग समीक्षा लंबित, शेड्यूल लंबित, प्रिंटिंग में, पोस्ट-प्रोसेसिंग में, गुणवत्ता निरीक्षण लंबित, पैकेजिंग लंबित, शिप्ड, और असामान्य रूप से रोका गया। हर ऑर्डर को कम से कम दिन में एक बार अपडेट किया जाना चाहिए, और उच्च-जोखिम पार्ट्स को प्रमुख चरण पूरा होने के तुरंत बाद अपडेट करना चाहिए।
असामान्यता निपटान के लिए स्पष्ट एस्केलेशन नियम होने चाहिए। उदाहरण के लिए, यदि प्रिंट फेलियर 1 बार से अधिक हो, तो प्लेसमेंट एंगल, सपोर्ट और सामग्री बैच की पुनः जाँच आवश्यक है; यदि आयाम विचलन ±0.2mm से अधिक हो, तो मॉडल स्केलिंग, उपकरण कैलिब्रेशन और पोस्ट-प्रोसेसिंग विकृति की जाँच करनी चाहिए; यदि बाहरी रीवर्क कुल मात्रा के 5% से अधिक हो, तो उसी प्रकार के पार्ट्स का उत्पादन अस्थायी रूप से रोक देना चाहिए। डेटा-आधारित स्टॉप-लाइन, बाद में पूरे बैच को फिर से बनाने की लागत से कम होती है।
4. गुणवत्ता गेट: सैंपलिंग को प्रक्रिया नियंत्रण में बदलें
छोटे बैच का मतलब बड़े पैमाने का उत्पादन नहीं है, लेकिन केवल अंतिम निरीक्षण करना भी पर्याप्त नहीं है। तीन प्रकार के गुणवत्ता गेट स्थापित करने की सलाह है: प्रथम-पीस पुष्टि, प्रक्रिया सैंपलिंग और शिपमेंट पुनः निरीक्षण। प्रथम-पीस पुष्टि में आयाम, असेंबली और बाहरी सतह पर ध्यान दिया जाता है; प्रक्रिया सैंपलिंग बैच की एकरूपता को देखती है; और शिपमेंट पुनः निरीक्षण मात्रा, लेबल, पैकेजिंग और दस्तावेज़ों पर केंद्रित होता है। असेंबली पार्ट्स के लिए, प्रथम-पीस का वास्तविक फिट-अप होना चाहिए; केवल एकल पार्ट के आयाम देखकर निर्णय नहीं लेना चाहिए।
जोखिम स्तर के अनुसार निरीक्षण उपकरण चुने जा सकते हैं: सामान्य बाहरी पार्ट्स के लिए कैलिपर, गेज और दृश्य मानक; फंक्शनल पार्ट्स के लिए टॉर्क, इनसर्शन/एक्सट्रैक्शन या लोड टेस्ट; और उच्च-सटीकता वाले पार्ट्स के लिए CMM या स्कैन तुलना। निरीक्षण रिकॉर्ड में कम से कम पार्ट नंबर, निरीक्षण आइटम, माप मान, निर्णय परिणाम और निपटान सुझाव शामिल होने चाहिए, ताकि बाद में गुणवत्ता ट्रेसिंग आसान रहे।
5. डिलीवरी समीक्षा: एक ऑर्डर को अगली बार की दक्षता में बदलें
ऑर्डर डिलीवरी के बाद हल्की समीक्षा की जानी चाहिए, जिसमें वास्तविक प्रिंट समय, विफलता की संख्या, पोस्ट-प्रोसेसिंग समय, रीवर्क के कारण और ग्राहक प्रतिक्रिया दर्ज की जाए। यदि किसी प्रकार की संरचना में बार-बार वार्पिंग या सपोर्ट के निशान दिखाई दें, तो डिज़ाइन सुझाव बनाया जाना चाहिए; यदि किसी सामग्री में रंगाई के बाद आयाम परिवर्तन स्पष्ट हो, तो प्रक्रिया निर्देश और कोटेशन बफर समायोजित करना चाहिए। समीक्षा केवल प्रशासनिक कार्य नहीं, बल्कि ज्ञान प्रबंधन का प्रवेश द्वार है।
lantu3D छोटे बैच प्रोजेक्टों में आम तौर पर मॉडल समीक्षा, प्रक्रिया सुझाव, उत्पादन शेड्यूलिंग और डिलीवरी फीडबैक को जोड़ता है, ताकि ग्राहकों को उनके उत्पादों के लिए उपयुक्त डिजिटल निर्माण मानक बनाने में मदद मिल सके। इस तरह, छोटे बैच केवल एक खरीद नहीं रहता, बल्कि उत्पाद पुनरावृत्ति और सप्लाई चेन सत्यापन का हिस्सा बन जाता है।
निष्कर्ष: छोटे बैच प्रबंधन का सार टैक्ट, गुणवत्ता और ज्ञान का बंद-लूप है
3D प्रिंटिंग के छोटे बैच उत्पादन को स्थिर रूप से डिलीवर करने के लिए, ऑर्डर विभाजन से शुरुआत करनी होगी, बाधा वाली प्रक्रिया के आधार पर चक्र समय की गणना करनी होगी, बोर्ड के माध्यम से असामान्यताओं को उजागर करना होगा, गुणवत्ता गेट से रीवर्क नियंत्रित करना होगा, और समीक्षा के जरिए अनुभव को संचित करना होगा। कॉर्पोरेट ग्राहकों के लिए, सेवा साझेदार चुनते समय केवल उपकरणों की संख्या नहीं, बल्कि यह भी देखना चाहिए कि क्या उसके पास डिज़ाइन ब्लूप्रिंट से लेकर वास्तविक डिलीवरी तक की संपूर्ण प्रक्रिया प्रबंधन क्षमता है।
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।