
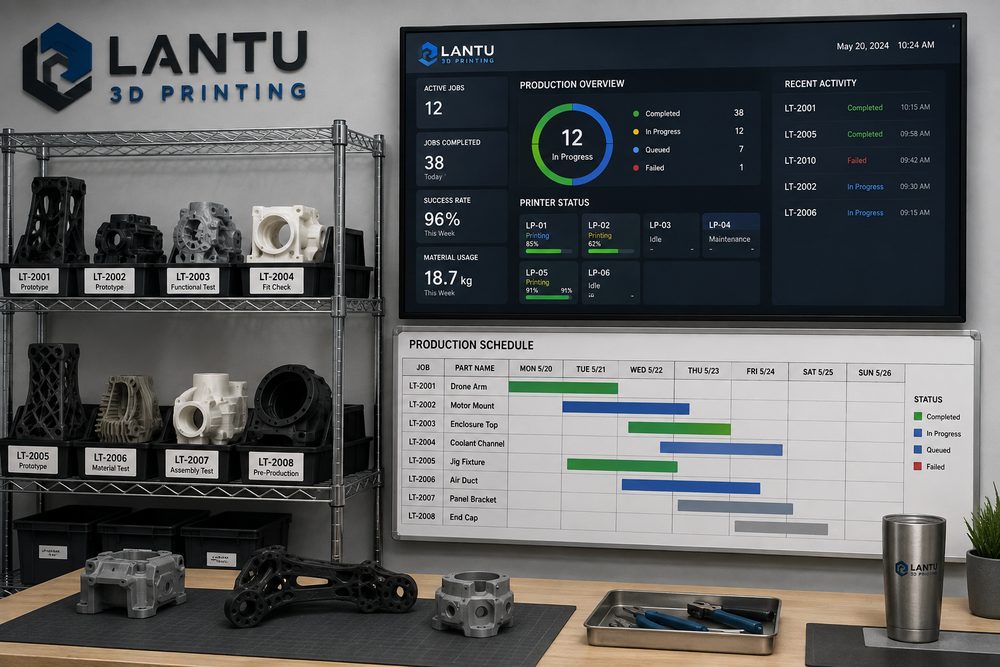
Introduzione: perché gli ordini in piccoli lotti vanno facilmente fuori controllo nell’ultimo miglio
Nei servizi di stampa 3D, un singolo campione può di solito avanzare rapidamente grazie all’esperienza dell’ingegnere; ma quando l’ordine diventa di 30 pezzi, 80 pezzi o 200 pezzi, la questione passa da si può stampare a si può consegnare con qualità coerente, nei tempi concordati e con tracciabilità. Nello stesso lotto possono esserci componenti estetici in resina SLA, parti funzionali in nylon SLS e connettori metallici SLM, con spessori di strato da 0,05 mm a 0,12 mm; inoltre la post-produzione coinvolge rimozione della polvere, polimerizzazione, sabbiatura, tintura, verniciatura, maschiatura e controllo dimensionale. Se anche un solo passaggio non ha un ritmo definito, l’intera consegna viene rallentata da rilavorazioni, attese e costi di comunicazione.
lantu3D si concentra sulla gestione dell’intero processo, dalla progettazione alla consegna del pezzo fisico, invece di trattare la stampa 3D come una capacità isolata della macchina. Il cuore della gestione della produzione in piccoli lotti è creare punti di controllo misurabili tra preventivo, revisione del progetto, pianificazione, formatura, post-processing, controllo qualità e imballaggio, così che ogni ordine possa essere scomposto, monitorato e analizzato a posteriori.
1. Scomposizione dell’ordine: prima trasformare il lotto in pacchetti di processo gestibili
Una volta ricevuto un ordine in piccoli lotti, il primo passo non è mandarlo subito alle macchine, ma creare un pacchetto di processo. Il pacchetto deve includere almeno codice pezzo, materiale, processo, quantità, dimensioni critiche, superfici a vista, relazioni di assemblaggio, requisiti di post-processing, lotto di consegna e livello di rischio. Per pezzi estetici SLA con parete inferiore a 1,2 mm, per componenti sottili con rapporto lunghezza/diametro superiore a 8:1 e per parti a incastro con gioco di assemblaggio inferiore a 0,2 mm, occorre segnare un rischio elevato e programmare in anticipo una prova di stampa o una conferma del progetto.
Un approccio efficace è suddividere la distinta base in tre livelli: componenti strutturali core, componenti estetici di presentazione e materiali ausiliari o ricambi. I componenti strutturali core vanno verificati per primi in termini di dimensioni e resistenza, quelli estetici per texture, colore e livello superficiale, mentre i materiali ausiliari possono essere programmati in batch per ridurre i costi di cambio macchina. In questo modo si evita che tutti i pezzi entrino contemporaneamente in produzione e si accumulino problemi.
2. Valutazione della capacità: usare l’operazione vincolante per definire l’impegno di consegna
Molti ritardi di consegna non dipendono dalla mancanza di stampanti, ma dal post-processing, dal controllo qualità o dalla rilavorazione che assorbono il margine di sicurezza. Una macchina SLA può completare la formatura in una notte, ma lavaggio, seconda polimerizzazione, rimozione dei supporti e finitura richiedono comunque da 5 a 20 minuti per pezzo; i pezzi in nylon SLS, dopo la formatura, devono ancora raffreddarsi naturalmente, essere liberati dalla polvere, sabbiati e tinti; i pezzi metallici possono richiedere trattamento termico, taglio a filo, sabbiatura e finitura CNC. La pianificazione dovrebbe quindi essere calcolata in base alle operazioni vincolanti, non solo al tempo di stampa.
Si consiglia di definire un tempo standard per ciascun processo: per i pezzi estetici SLA calcolare tempo di stampa più un 30% di buffer per il post-processing, per i pezzi funzionali SLS calcolare utilizzo del volume di costruzione e ciclo di raffreddamento, per i pezzi metallici stimare separatamente le quattro fasi di formatura, distensione, taglio e controllo. Se il cliente richiede consegne parziali, è possibile rilasciare la prima tranche di componenti chiave con 2-3 giorni di anticipo, riducendo il rischio di attendere l’intero lotto.
3. Kanban di processo: far emergere le anomalie entro 24 ore
La produzione in piccoli lotti richiede un kanban visivo. I campi non devono essere complicati, ma devono coprire stato, responsabile, data prevista di completamento e causa dell’anomalia. Gli stati più comuni possono essere: in attesa di revisione del disegno, in attesa di pianificazione, in stampa, in post-processing, in attesa di controllo qualità, in attesa di imballaggio, spedito, sospeso per anomalia. Ogni ordine deve essere aggiornato almeno una volta al giorno; per i pezzi ad alto rischio, l’aggiornamento deve avvenire subito dopo il completamento delle fasi chiave.
Le anomalie devono avere regole di escalation chiare. Per esempio, se un errore di stampa supera 1 volta, occorre ricontrollare angolo di orientamento, supporti e lotto di materiale; se una tolleranza dimensionale supera ±0,2 mm, occorre ricontrollare scaling del modello, taratura della macchina e deformazioni da post-processing; se le rilavorazioni estetiche superano il 5% del totale, bisogna sospendere la produzione di pezzi dello stesso tipo. Fermare la linea sulla base dei dati costa meno che rifare l’intero lotto in seguito.
4. Punti di controllo qualità: trasformare il campionamento in controllo di processo
I piccoli lotti non sono produzione di massa, ma non si deve nemmeno fare solo un controllo finale. Si consiglia di impostare tre tipi di punti di controllo qualità: approvazione del primo pezzo, campionamento in processo e verifica prima della spedizione. L’approvazione del primo pezzo si concentra su dimensioni, assemblaggio e superfici a vista; il campionamento di processo sulla coerenza all’interno del lotto; la verifica di spedizione su quantità, etichette, imballaggio e documenti. Per i componenti assemblati, il primo pezzo deve essere testato in assemblaggio reale, non solo misurato come pezzo singolo.
Gli strumenti di controllo possono essere configurati per livello di rischio: per i comuni pezzi estetici usare calibro, tamponi passa-non passa e standard visivi; per i pezzi funzionali aggiungere prove di coppia, inserimento o estrazione o carico; per i pezzi ad alta precisione utilizzare una macchina di misura a coordinate o il confronto tramite scansione. I registri di controllo devono conservare almeno codice pezzo, voce di controllo, valore misurato, esito e azione proposta, così da facilitare la tracciabilità della qualità.
5. Revisione della consegna: trasformare un ordine in efficienza per il successivo
Dopo la consegna, l’ordine dovrebbe essere sottoposto a una revisione leggera, registrando in particolare tempo effettivo di stampa, numero di errori, tempo di post-processing, cause di rilavorazione e feedback del cliente. Se una certa struttura mostra ripetutamente deformazioni o segni dei supporti, devono essere formulate raccomandazioni di progettazione; se un materiale cambia molto dimensioni dopo la tintura, vanno aggiornate le istruzioni di processo e i margini di preventivo. La revisione non è un atto amministrativo, ma una porta d’ingresso alla gestione della conoscenza.
lantu3D nei progetti in piccoli lotti di solito collega revisione del modello, suggerimenti di processo, programmazione produttiva e feedback di consegna, aiutando il cliente a costruire gradualmente regole di produzione digitale adatte ai propri prodotti. In questo modo, il piccolo lotto non è solo un acquisto una tantum, ma parte dell’iterazione del prodotto e della validazione della catena di fornitura.
Conclusione: il cuore della gestione dei piccoli lotti è un ciclo chiuso di ritmo, qualità e conoscenza
Per consegnare in modo stabile la produzione 3D in piccoli lotti, occorre partire dalla scomposizione dell’ordine, calcolare i tempi sulle operazioni vincolanti, far emergere le anomalie con il kanban, controllare le rilavorazioni con i punti di qualità e sedimentare l’esperienza attraverso la revisione. Per i clienti aziendali, nella scelta del partner di servizio non conta solo il numero di macchine, ma anche la capacità di gestione dell’intero processo, dalla progettazione iniziale alla consegna del pezzo finito.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.