
Giriş: Küçük hacimli siparişler neden son kilometrede kontrolden çıkar
3D baskı hizmetlerinde 1 adet numune genellikle mühendis deneyimine dayanarak hızlıca ilerletilebilir; ancak sipariş 30, 80 veya 200 adede çıktığında sorun artık “baskı alabilir miyiz” değil, “aynı kalite, kararlaştırılan süre ve izlenebilir bir yöntemle teslim edebilir miyiz” sorusuna dönüşür. Aynı parti parçalar içinde SLA reçine estetik parçalar, SLS naylon fonksiyonel parçalar ve metal SLM bağlantı parçaları bulunabilir; katman kalınlığı 0.05mm ile 0.12mm arasında değişirken, son işlem de toz temizleme, kürleme, kumlama, boyama, sprey boya, diş açma ve boyutsal kontrol gibi adımları içerir. Tek bir adımın temposu bozulursa, tüm partinin teslimatı yeniden işleme, bekleme ve iletişim maliyetleri nedeniyle yavaşlar.
lantu3D, 3D baskıyı izole bir ekipman kapasitesi olarak görmek yerine, tasarımdan fiziksel teslimata kadar tüm sürecin yönetimine daha fazla önem verir. Küçük hacimli üretim yönetiminin özü; teklif, tasarım incelemesi, planlama, üretim, son işlem, kalite kontrol ve paketleme arasında ölçülebilir kontrol noktaları kurmaktır. Böylece her sipariş parçalanabilir, takip edilebilir ve sonradan değerlendirilebilir.
1. Sipariş parçalama: “seri üretimi” yönetilebilir süreç paketlerine ayırmak
Küçük hacimli sipariş sisteme girdikten sonra ilk adım doğrudan makine planlamak değil, bir süreç paketi oluşturmaktır. Süreç paketinde en azından parça numarası, malzeme, proses, miktar, kritik ölçüler, görünür yüzeyler, montaj ilişkileri, son işlem gereksinimleri, teslimat partileri ve risk seviyesi yer almalıdır. Duvar kalınlığı 1.2mm’nin altındaki SLA estetik parçalar, boy/en oranı 8:1’i aşan ince uzun parçalar ve boşluk toleransı 0.2mm’nin altında olan geçme parçalar yüksek riskli olarak işaretlenmeli; bunlar için ön baskı veya tasarım onayı önceden planlanmalıdır.
Etkin bir yöntem, BOM’u üç katmana ayırmaktır: temel yapı parçaları, görünüm/parlaklık parçaları ve yardımcı malzemeler/yedekler. Temel yapı parçaları önce boyut ve dayanım açısından doğrulanır, görünüm parçaları doku, renk ve yüzey seviyesi açısından onaylanır, yardımcı malzemeler ise makine değişim maliyetini azaltmak için toplu planlanır. Böylece tüm parçaların aynı anda üretime alınması ve sorunların yığılması önlenir.
2. Kapasite değerlendirmesi: teslimat taahhüdünü darboğaz süreç belirlesin
Birçok teslimat gecikmesi, baskı makinesinin yetersizliğinden değil; son işlem, kalite kontrol veya yeniden işleme adımlarının tampon süreyi tüketmesinden kaynaklanır. SLA ekipmanı bir gecede üretimi tamamlayabilir; ancak temizleme, ikinci kürleme, destek alma ve ince düzeltme her parça için yine de 5 ila 20 dakika alabilir. SLS naylon parçalar üretimden sonra doğal soğutma, toz temizleme, kumlama ve boyama gerektirir; metal parçalar ise ısıl işlem, tel erozyonla kesim, kumlama ve CNC son işlem adımlarına ihtiyaç duyabilir. Planlama yapılırken yalnızca makinenin üretim süresi değil, darboğaz olan süreç esas alınmalıdır.
Her proses için standart ritim tanımlanması önerilir: SLA estetik parçalar için baskı süresi + %30 son işlem tamponu, SLS fonksiyonel parçalar için baskı hacmi kullanımı + soğuma döngüsü, metal parçalar için ise üretim, gerilim giderme, kesim ve ölçüm olmak üzere dört aşamanın ayrı ayrı tahmini. Müşteri partili teslimat istiyorsa, ilk kritik parçalar 2 ila 3 gün önce serbest bırakılarak tüm partinin bekleme riski azaltılabilir.
3. Süreç panosu: anormallikleri 24 saat içinde görünür kılmak
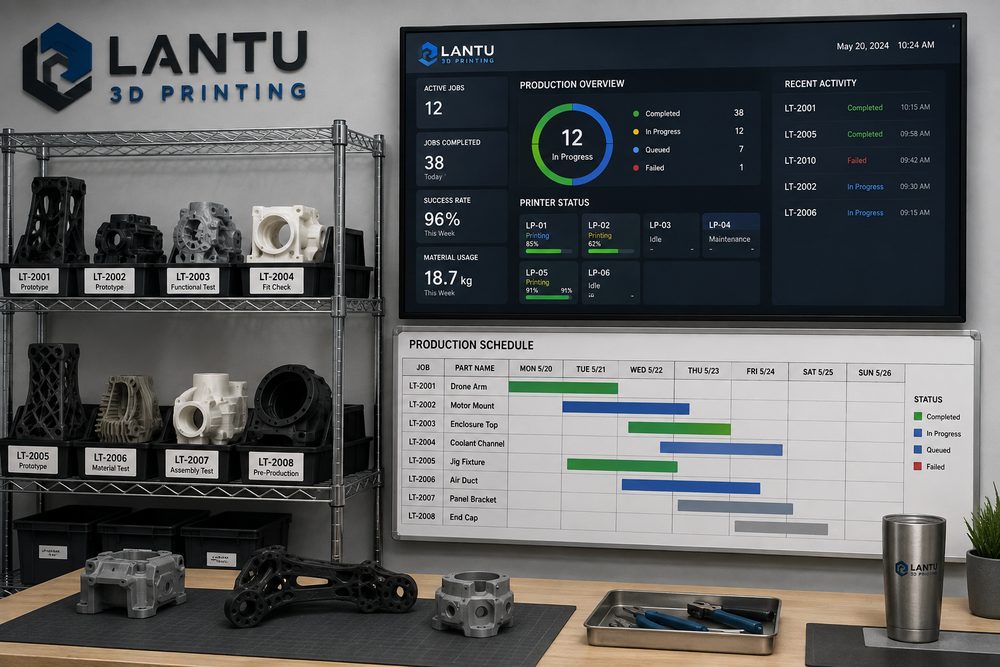
Küçük hacimli üretimde görsel bir süreç panosu gerekir. Pano alanları karmaşık olmamalı; ancak durum, sorumlu kişi, tahmini tamamlanma zamanı ve anormallik nedeni mutlaka yer almalıdır. Yaygın durumlar şunlar olabilir: çizim incelemesi bekliyor, planlama bekliyor, baskıda, son işlemde, kalite kontrolde, paketlemede, sevk edildi, anomali nedeniyle duraklatıldı. Her sipariş en az günde bir kez güncellenmeli; yüksek riskli parçalar kritik süreç tamamlandığında anında işlenmelidir.
Anomali yönetimi için net bir eskalasyon kuralı olmalıdır. Örneğin baskı başarısızlığı 1 kezden fazla olursa yerleşim açısı, destek ve malzeme partisi yeniden kontrol edilmelidir; boyutsal sapma ±0.2mm’yi aşarsa model ölçekleme, ekipman kalibrasyonu ve son işlem deformasyonu incelenmelidir; görünüm onarım oranı toplamın %5’ini aşarsa aynı tip parçaların üretimi durdurulmalıdır. Veriye dayalı durdurma kararı, sonradan tüm partiyi yeniden işlemekten daha düşük maliyetlidir.
4. Kalite kapıları: örneklemeyi süreç kontrolüne dönüştürmek
Küçük hacim, büyük ölçekli seri üretim değildir; ancak yalnızca nihai kontrol yapmak da doğru değildir. Üç kalite kapısı önerilir: ilk parça onayı, süreç içi örnekleme ve sevk öncesi yeniden kontrol. İlk parça onayı ölçü, montaj ve görünüm yüzeyine odaklanır; süreç içi örnekleme aynı partideki tutarlılığı kontrol eder; sevk öncesi yeniden kontrol ise miktar, etiket, paketleme ve dokümanları doğrular. Montajlı parçalar için ilk parça mutlaka gerçek montajla test edilmelidir; tekil ölçüye bakmak yeterli değildir.
Ölçüm araçları risk seviyesine göre seçilebilir: standart görünüm parçalarında kumpas, mastar ve görsel standartlar; fonksiyonel parçalarda tork, tak-çıkar veya yük testi; yüksek hassasiyetli parçalarda ise koordinat ölçüm makinesi ya da tarama karşılaştırması kullanılmalıdır. Ölçüm kayıtlarında en azından parça numarası, kontrol kalemi, ölçüm değeri, karar sonucu ve işlem notu saklanmalı, böylece kalite izlenebilirliği sağlanmalıdır.
5. Teslimat sonrası değerlendirme: bir siparişi bir sonraki verimlilik için biriktirmek
Sipariş teslim edildikten sonra hafif bir değerlendirme yapılmalıdır. Burada özellikle gerçek baskı süresi, başarısızlık sayısı, son işlem süresi, yeniden işleme nedenleri ve müşteri geri bildirimi kaydedilmelidir. Eğer belirli bir yapı türünde sürekli eğilme ya da destek izi oluşuyorsa tasarım önerisi hazırlanmalıdır; belirli bir malzeme boyama sonrası belirgin boyut değişimi gösteriyorsa proses talimatı ve teklif tamponu güncellenmelidir. Değerlendirme bir idari işlem değil, bilgi yönetiminin giriş kapısıdır.
lantu3D, küçük hacimli projelerde genellikle model incelemesi, proses önerileri, üretim planlaması ve teslimat geri bildirimini birbirine bağlayarak müşterilerin kendi ürünlerine uygun dijital üretim standardı kurmasına yardımcı olur. Böylece küçük hacim yalnızca tek seferlik bir satın alma değil, ürün iterasyonu ve tedarik zinciri doğrulamasının bir parçası haline gelir.
Sonuç: küçük hacimli yönetimin özü ritim, kalite ve bilginin kapalı döngüsüdür
3D baskıda küçük hacimli üretimin istikrarlı teslimat sağlayabilmesi için iş siparişi parçalamayla başlamalı, süreyi darboğaz süreç üzerinden hesaplamalı, anormallikleri pano ile görünür kılmalı, yeniden işi kalite kapılarıyla kontrol etmeli ve deneyimi değerlendirme ile biriktirmelidir. Kurumsal müşteriler için hizmet ortağı seçerken yalnızca ekipman sayısına değil, tasarım planından fiziksel teslimata kadar tüm süreci yönetebilme yeteneğine de bakılmalıdır.
Model, çizim, görüntü veya yazılı notlar gönderin. Mühendislerimiz malzeme, süreç, kaplama ve teslimatı gerçek kullanıma göre değerlendirecektir.