
Pengenalan: Mengapa tempahan batch kecil mudah hilang kawalan pada peringkat akhir
Dalam perkhidmatan cetakan 3D, satu sampel biasanya boleh digerakkan dengan pantas berdasarkan pengalaman jurutera; tetapi apabila tempahan menjadi 30 unit, 80 unit atau 200 unit, isu akan berubah daripada “bolehkah ia dicetak” kepada “bolehkah ia dihantar dengan kualiti yang konsisten, tempoh yang dipersetujui dan kaedah yang boleh dijejak”. Satu batch bahagian mungkin merangkumi komponen penampilan resin SLA, komponen fungsi nilon SLS dan penyambung logam SLM, dengan ketebalan lapisan daripada 0.05mm hingga 0.12mm, manakala pasca-pemprosesan pula melibatkan pembersihan serbuk, pengawetan, sandblasting, pewarnaan, penyemburan cat, membuat benang dan pemeriksaan dimensi. Selagi ada satu langkah yang tiada irama, keseluruhan penghantaran batch akan terganggu oleh kerja semula, masa menunggu dan kos komunikasi.
lantu3D lebih menumpukan kepada pengurusan menyeluruh daripada reka bentuk pelan hingga penghantaran fizikal, bukannya menganggap cetakan 3D sebagai kapasiti peralatan yang berasingan. Teras pengurusan pengeluaran batch kecil ialah membina titik kawalan yang boleh diukur antara sebut harga, semakan reka bentuk, penjadualan, pembentukan, pasca-pemprosesan, pemeriksaan kualiti dan pembungkusan, supaya setiap tempahan boleh dipecahkan, dijejak dan disemak semula.
1. Penguraian tempahan: Pecahkan dahulu “batch” menjadi pakej proses yang boleh diurus
Selepas tempahan batch kecil diterima, langkah pertama bukan terus menjadualkan mesin, tetapi membina pakej proses. Pakej proses sekurang-kurangnya perlu merangkumi nombor bahagian, bahan, proses, kuantiti, dimensi kritikal, permukaan penampilan, hubungan pemasangan, keperluan pasca-pemprosesan, batch penghantaran dan tahap risiko. Untuk komponen penampilan SLA dengan ketebalan dinding kurang daripada 1.2mm, bahagian langsing dengan nisbah panjang-ke-diameter melebihi 8:1, serta bahagian klip yang mempunyai kelegaan pemasangan kurang daripada 0.2mm, ia perlu ditanda sebagai komponen berisiko tinggi dan disusun lebih awal untuk cetakan percubaan atau pengesahan reka bentuk.
Satu kaedah yang berkesan ialah membahagikan BOM kepada tiga lapisan: komponen struktur teras, komponen paparan penampilan dan bahan bantu/alat ganti. Komponen struktur teras diberi keutamaan untuk mengesahkan dimensi dan kekuatan, komponen penampilan diberi keutamaan untuk mengesahkan tekstur, warna dan tahap permukaan, manakala bahan bantu disusun secara berkelompok bagi mengurangkan kos pertukaran mesin. Ini dapat mengelakkan semua bahagian memasuki pengeluaran serentak sehingga masalah terkumpul.
2. Penilaian kapasiti: Gunakan proses bottleneck untuk menentukan komitmen penghantaran
Banyak kelewatan penghantaran bukan kerana mesin cetak tidak mencukupi, tetapi kerana pasca-pemprosesan, pemeriksaan kualiti atau pembaikan menyerap buffer masa. Peralatan SLA mungkin siap dibentuk dalam satu malam, tetapi setiap unit masih memerlukan 5 hingga 20 minit untuk pembersihan, pengawetan kedua, menanggalkan sokongan dan kemasan halus; bahagian nilon SLS pula perlu penyejukan semula jadi, pembersihan serbuk, sandblasting dan pewarnaan; manakala bahagian logam mungkin memerlukan rawatan haba, pemotongan wayar, sandblasting dan kemasan CNC. Semasa penjadualan, kapasiti perlu dikira berdasarkan proses bottleneck, bukan hanya masa pembentukan mesin.
Disarankan agar setiap jenis proses mempunyai irama standard: komponen penampilan SLA dikira berdasarkan masa cetak + buffer pasca-pemprosesan 30%, komponen fungsi SLS dikira berdasarkan kadar penggunaan ruang cetak + kitaran penyejukan, manakala komponen logam dianggar secara berasingan mengikut empat peringkat: pembentukan, pelepasan tegasan, pemotongan dan pemeriksaan. Jika pelanggan memerlukan penghantaran berperingkat, komponen penting dalam batch pertama boleh dilepaskan 2 hingga 3 hari lebih awal untuk mengurangkan risiko menunggu keseluruhan batch.
3. Papan pemantauan proses: Biar anomali muncul dalam masa 24 jam
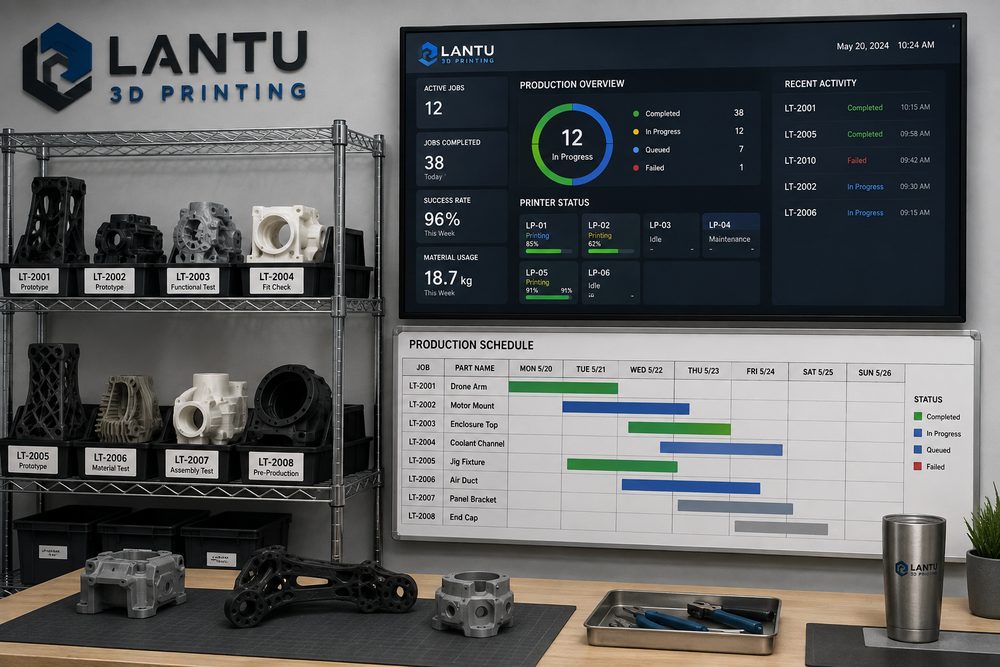
Pengeluaran batch kecil memerlukan papan pemantauan visual. Medan pada papan tidak perlu terlalu rumit, tetapi wajib merangkumi status, pemilik tanggungjawab, masa siap dijangka dan sebab anomali. Status biasa boleh dibahagikan kepada: menunggu semakan lukisan, menunggu penjadualan, sedang dicetak, dalam pasca-pemprosesan, menunggu pemeriksaan kualiti, menunggu pembungkusan, telah dihantar dan digantung kerana anomali. Setiap tempahan hendaklah dikemas kini sekurang-kurangnya sekali sehari, manakala komponen berisiko tinggi perlu dikemas kini serta-merta selepas langkah kritikal selesai.
Pengendalian anomali perlu mempunyai peraturan eskalasi yang jelas. Contohnya, jika kegagalan cetakan melebihi 1 kali, sudut penempatan, sokongan dan batch bahan mesti disemak semula; jika sisihan dimensi melebihi ±0.2mm, model, penentukuran peralatan dan ubah bentuk akibat pasca-pemprosesan perlu diperiksa; jika kerja semula penampilan melebihi 5% daripada jumlah, pengeluaran bahagian sejenis hendaklah dihentikan sementara. Menghentikan talian berasaskan data adalah jauh lebih murah daripada kerja semula keseluruhan batch selepas masalah berlaku.
4. Pintu kawalan kualiti: Jadikan pemeriksaan sampel sebagai kawalan proses
Batch kecil bukan pengeluaran besar-besaran, tetapi ia juga tidak boleh bergantung kepada pemeriksaan akhir sahaja. Disarankan agar tiga jenis pintu kawalan kualiti diwujudkan: pengesahan unit pertama, pemeriksaan sampel proses dan pemeriksaan semula sebelum penghantaran. Pengesahan unit pertama menumpukan pada dimensi, pemasangan dan permukaan penampilan; pemeriksaan sampel proses menumpukan pada konsistensi dalam batch yang sama; pemeriksaan semula sebelum penghantaran menumpukan pada kuantiti, label, pembungkusan dan dokumen. Bagi komponen pemasangan, unit pertama mesti diuji secara pemasangan sebenar, bukan sekadar melihat dimensi satu unit.
Alat pemeriksaan boleh dipilih mengikut tahap risiko: komponen penampilan biasa menggunakan angkup vernier, tolok dan standard visual; komponen fungsi menambah ujian tork, masukan/keluaran atau beban; komponen berketepatan tinggi menggunakan mesin ukur koordinat atau perbandingan imbasan. Rekod pemeriksaan hendaklah menyimpan sekurang-kurangnya nombor bahagian, item pemeriksaan, nilai ukuran, keputusan dan cadangan tindakan, supaya penjejakan kualiti pada masa akan datang menjadi mudah.
5. Semakan selepas penghantaran: Jadikan satu tempahan sebagai kecekapan untuk tempahan seterusnya
Selepas tempahan dihantar, semakan ringkas perlu dilakukan dengan memberi tumpuan kepada masa cetakan sebenar, bilangan kegagalan, masa pasca-pemprosesan, punca kerja semula dan maklum balas pelanggan. Jika jenis struktur tertentu kerap menunjukkan lenturan atau kesan sokongan, cadangan reka bentuk perlu dibentuk; jika bahan tertentu menunjukkan perubahan dimensi yang jelas selepas pewarnaan, penerangan proses dan buffer harga perlu diselaraskan. Semakan bukanlah tindakan pentadbiran, tetapi pintu masuk kepada pengurusan pengetahuan.
lantu3D dalam projek batch kecil biasanya akan menghubungkan semakan model, cadangan proses, penjadualan pengeluaran dan maklum balas penghantaran, bagi membantu pelanggan membina secara beransur-ansur piawaian pembuatan digital yang sesuai untuk produk mereka sendiri. Dengan cara ini, batch kecil bukan sekadar satu pembelian, tetapi sebahagian daripada iterasi produk dan pengesahan rantaian bekalan.
Kesimpulan: Inti pengurusan batch kecil ialah kitaran tertutup irama, kualiti dan pengetahuan
Untuk memastikan pengeluaran batch kecil cetakan 3D dihantar dengan stabil, ia mesti bermula dengan penguraian tempahan, menggunakan proses bottleneck untuk mengira tempoh, menggunakan papan pemantauan untuk mendedahkan anomali, menggunakan pintu kawalan kualiti untuk mengawal kerja semula, dan menyimpan pengalaman melalui semakan. Bagi pelanggan perusahaan, ketika memilih rakan perkhidmatan, bukan sahaja jumlah peralatan perlu dilihat, tetapi juga sama ada mereka mempunyai keupayaan pengurusan menyeluruh daripada pelan reka bentuk hingga penghantaran fizikal.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.