
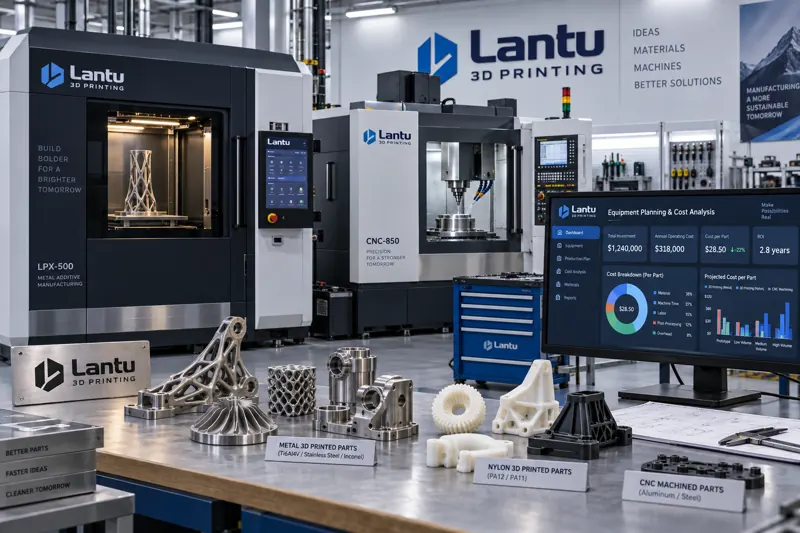
Inleiding: waarom de investeringsbeslissing voor apparatuur de levenslijn van 3D-printing bepaalt
Veel productiebedrijven denken bij hun eerste kennismaking met 3D-printing: “laten we een machine kopen en het proberen”. Maar zodra orders verschuiven van prototypes naar kleine series, en van één materiaal naar meerdere processen, valt het rendement op apparatuur vaak tegen. In sommige werkplaatsen staat meer dan 60% van de machines stil; in andere productielijnen leiden verkeerde apparatuurkeuzes tot vertraagde levering en onvoldoende opbrengst. Een investeringsbeslissing voor apparatuur is geen simpele inkoopactie, maar een systematische beoordeling van capaciteitsbehoefte, procesroute, kostenstructuur en leveringsritme. Op basis van de ervaring van lantu3D Printing met duizenden zakelijke klanten presenteren we een selectiemethodiek van capaciteitsberekening tot TCO-beoordeling, zodat engineering- en inkoopverantwoordelijken hun apparatuurbudget doelgericht inzetten.
1. Reken eerst goed uit: wat is uw werkelijke capaciteitsbehoefte?
Het startpunt voor apparatuurselectie is niet “welke machine heeft de mooiste specificaties”, maar het kwantificeren van de echte capaciteitsvraag. Wij adviseren om een basislijn op te bouwen vanuit drie dimensies:
1. Gemiddeld maandelijks aantal onderdelen en piekfactor.Analyseer de orders van de afgelopen zes maanden, neem het gemiddelde maandvolume en vermenigvuldig dit met een piekfactor van 1,3-1,5. Feestdagen en geconcentreerde klantorders veroorzaken namelijk schommelingen. Bij bijvoorbeeld gemiddeld 2000 geprinte onderdelen per maand en een piekfactor van 1,4 moet de ontwerpcapaciteit worden gepland op 2800 onderdelen per maand, met voldoende buffer om piekseizoenen op te vangen.
2. Productietijd per onderdeel en mate van parallelisatie.De tijd per onderdeel verschilt sterk per technologie. Een SLA-fotopolymeer onderdeel van 150 mm duurt ongeveer 6-10 uur; een volle SLS-nylon bouwkamer duurt circa 12-18 uur, maar kan tientallen onderdelen tegelijk bevatten. FDM is doorgaans trager en vereist veel supportverwijdering en nabewerking. Gebruik “equivalente tijd per onderdeel × aantal” om terug te rekenen hoeveel machines en welke bouwkamer- of platformafmetingen nodig zijn.
3. Materiaal- en procescombinaties.Als klanten tegelijk transparante onderdelen, taaie functionele onderdelen en metalen onderdelen nodig hebben, kan één machine dat niet allemaal dekken. Splits de procesroutes per materiaalfamilie om te voorkomen dat u voor een klein aantal speciale onderdelen dure specialistische apparatuur aanschaft. lantu3D Printing adviseert eerst een overgangsmodel van “uitbesteding + eigen kernproces” en pas apparatuur intern op te bouwen wanneer de orderstroom voor dat materiaal een stabiele kritische omvang bereikt.
2. Procesroute afstemmen: voorkom dat machinecapaciteit en vraag niet bij elkaar passen
De meest voorkomende fout bij investeringsbeslissingen is een mismatch tussen mogelijkheden en behoeften. Enkele typische scenario’s:
Scenario A: metalen SLM-apparatuur inzetten voor een business die vooral nylon prototypes vraagt.Metaalapparatuur heeft hoge kosten per onderdeel en een lange nabewerkingsketen, zoals draadvonken, HIP-behandeling en warmtebehandeling. Als 90% van de orders nylon functionele onderdelen betreft, wordt de terugverdientijd van SLM sterk verlengd. De juiste aanpak is eerst SLS te gebruiken voor de hoofdvraag, metalen onderdelen uit te besteden en pas te investeren wanneer maandelijkse metaalorders boven de kritische grens stabiliseren.
Scenario B: FDM gebruiken als hoofdtechnologie voor zeer nauwkeurige industriële onderdelen.FDM heeft zichtbare laaglijnen en een lagere maatvastheid dan SLA of SLS. Als klanten toleranties van ±0,1 mm en een schoon oppervlak eisen, zal FDM voortdurend nabewerking of herproductie veroorzaken. Hoogprecisieonderdelen horen richting SLA of SLS te gaan; FDM is vooral geschikt voor grove prototypes en mallen of opspanmiddelen.
Scenario C: het aandeel van nabewerking en inspectie onderschatten.Veel bedrijven begroten alleen de printer zelf, waarna nabewerking zoals stralen, schuren, verven, CNC-nabewerking en kwaliteitscontrole met CMM of optische meetapparatuur de bottleneck worden. De printer staat dan stil terwijl nabewerking wacht. Vuistregel: het budget voor nabewerkings- en inspectieapparatuur moet 40%-60% van het printerbudget bedragen.
3. TCO: de aankoopprijs is slechts het topje van de ijsberg
Investeringsbeslissingen moeten vanuit TCO, total cost of ownership, worden genomen en niet alleen op basis van aanschafprijs. lantu3D Printing adviseert de kosten in vijf lagen op te delen:
① Aanschaf:hoofdmachine, opties, installatie en inbedrijfstelling. Dit is meestal slechts 30%-45% van de TCO.
② Materiaalverbruik:kosten per onderdeel voor hars, nylonpoeder, metaalpoeder en supportmateriaal. Bij SLS kan niet-gesinterd PA12-poeder bijvoorbeeld 4-6 keer worden hergebruikt. De recyclingratio heeft direct invloed op de materiaalkosten per onderdeel; goed beheer kan de materiaalkosten met meer dan 30% verlagen.
③ Energieverbruik en gasvoorziening:SLS vereist langdurige temperatuurbeheersing, vaak met een continu vermogen van circa 2000-3500 W. Bij metalen SLM vormen laser, bouwkamer en inert gas, zoals argon of stikstof, een verborgen grote kostenpost. Een middelgrote SLM-machine kan per maand voor duizenden yuan aan argon verbruiken.
④ Arbeid en onderhoud:arbeidsuren voor bediening, poederverwijdering, nabewerking en onderhoud, zoals recoaterbladen en laserkalibratie. Geautomatiseerde laad- en ontpoederingssystemen verhogen weliswaar de initiële kosten, maar kunnen de personeelsbehoefte per machine verlagen van 1,5 FTE naar 0,5 FTE.
⑤ Stilstandskosten:productieverlies door uitval van kritieke componenten zoals laserbron of galvanometers. Neem garantieperiode, reserveonderdelenvoorraad en gemiddelde reparatietijd, MTTR, mee in de beslissing. Voor kernproductielijnen zijn redundantie of snelle service essentieel.
Alleen door deze vijf kostenlagen op te tellen, krijgt u de werkelijke “eigendomskosten per onderdeel”. Pas daarna kunt u ze vergelijken met uitbestedingsprijzen en bepalen of interne apparatuur economisch zinvol is.
4. Rendementsmodel: laat terugverdientijd en bezettingsgraad spreken
Het beslissingsmodel dat wij voor klanten gebruiken bevat drie indicatoren:
1. Terugverdientijd.Terugverdientijd = totale investering in apparatuur ÷ maandelijkse netto besparing, oftewel het verschil tussen interne kosten en uitbestedingskosten. In algemene industriële toepassingen is 12-24 maanden een gezonde bandbreedte. Boven 36 maanden moet de stabiliteit van de vraag opnieuw worden onderbouwd.
2. Break-even bezettingsgraad.Stel dat de maandelijkse afschrijving plus vaste kosten F zijn en de brutomarge per onderdeel m is. Dan is het break-even volume = F ÷ m. Als dit volume lager is dan 70% van uw berekende werkelijke maandcapaciteit, heeft de apparatuur een veiligheidsmarge. Ligt het hoger dan de werkelijke capaciteit, dan moet u externe orders aannemen om winstgevend te zijn, wat het risico sterk verhoogt.
3. Gevoeligheidsanalyse.Voer stresstests uit voor drie scenario’s: schommelende materiaalprijzen, een orderdaling van 20% en een opbrengst die daalt tot 90%. Als de terugverdientijd in één van deze scenario’s verdubbelt, stel de investering dan uit of kies voor een asset-light model, zoals uitbesteding gecombineerd met apparatuurhuur.
lantu3D Printing hielp eens een klant in medische hulpmiddelen. Het oorspronkelijke plan was directe aankoop van twee SLS-machines, maar de berekening liet zien dat de werkelijke maandvraag slechts 58% bezettingsgraad ondersteunde en een terugverdientijd van meer dan 40 maanden gaf. Na aanpassing naar “één SLS-machine + flexibele uitbestede capaciteit” werd de terugverdientijd teruggebracht tot 16 maanden, zonder zware activa-uitbreiding in het piekseizoen.
5. Implementatiepunten en veelvoorkomende valkuilen
Valkuil 1: betalen voor demo-onderdeelprestaties.Demo-onderdelen van leveranciers worden vaak met optimale parameters en geselecteerde modellen gemaakt. Dat staat niet gelijk aan dagelijkse seriestabiliteit. Vraag vóór de beslissing om proefprints met uw eigen echte onderdelen en valideer de opbrengst over drie opeenvolgende batches.
Valkuil 2: fabriek en compliance negeren.Metaalprinten vereist maatregelen voor stofexplosieveiligheid, afgasbehandeling en argonopslag. Nylonpoeder heeft grenswaarden voor beroepsmatige blootstelling. Als locatiekeuze en milieubeoordeling niet vooraf goed zijn geregeld, kan ingebruikname onmogelijk worden. Reserveer 10%-15% van het apparatuurbudget voor gebouwadaptatie en milieufaciliteiten.
Valkuil 3: digitalisering en planningssystemen onderschatten.Hoe meer machines, hoe complexer de planning. Een MES- of planningssysteem kan de machinebezetting verhogen van 55% naar meer dan 80%, wat vaak meer rendement oplevert dan het kopen van nog een machine. Het on-demand manufacturing platform van lantu3D Printing orkestreert multi-procesapparatuur en uitbestede capaciteit in één systeem, zodat klanten flexibele levering bereiken met minimale activa.
Beslissingschecklist:① werkelijke maandcapaciteit en piekvolume zijn gekwantificeerd; ② procesroute en materiaalcombinatie zijn afgestemd; ③ de vijf TCO-lagen zijn gemodelleerd; ④ terugverdientijd en break-even bezettingsgraad voldoen; ⑤ stresstests zijn geslaagd; ⑥ fabriek-compliance en digitale planning zijn gereed. Pas wanneer alle zes punten groen zijn, is ondertekening van de aankoop verantwoord.
Conclusie
De kern van investeringsbeslissingen voor 3D-printapparatuur is het vervangen van intuïtief kopen op basis van specificaties door systematische capaciteitsberekening en volledig kosteninzicht. Eerst de vraag meten, daarna het proces matchen, vervolgens de TCO berekenen, terugverdientijd en bezettingsgraad valideren en tot slot stresstests, compliance en planning controleren. Deze methodiek helpt bedrijven apparatuur om te zetten in stabiele levercapaciteit zonder de cashflow te zwaar te belasten. Voor activiteiten met nog onstabiele of sterk wisselende vraag is een asset-light route van “eigen kernproces + flexibele uitbestede capaciteit” vaak de robuustere investeringsbeslissing.
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.