
Pengenalan: Pemilihan bahan untuk komponen fungsional tidak boleh bergantung pada nama bahan sahaja
Dalam projek pencetakan 3D, banyak kegagalan bukan berlaku kerana model tidak boleh dicetak, tetapi kerana bahan ditentukan terlalu awal. Walaupun sampel kelihatan baik dari segi rupa, projek masih boleh memerlukan kerja semula jika berlaku ubah bentuk, retak, pengembangan akibat lembapan, atau masalah lain semasa pemasangan, rintangan suhu, beban atau penggunaan jangka panjang. Apabila Blue lantu3D mengendalikan projek daripada reka bentuk hingga penghantaran fizikal, kami biasanya memecahkan keperluan kepada lima kategori penunjuk: prestasi mekanikal, keadaan persekitaran, kestabilan dimensi, keperluan permukaan dan kuantiti penghantaran, sebelum menentukan bahan dan proses — bukannya membuat pilihan mudah antara “resin, nilon, logam”.
Sebagai contoh, bagi komponen perumah yang sama, sampel paparan mungkin mengutamakan resin fotosensitif SLA untuk mendapatkan permukaan yang halus dan masa penghantaran yang lebih singkat; manakala komponen bagi pengesahan pemasangan mungkin lebih sesuai menggunakan SLS PA12 kerana keliatan, rintangan hentakan dan prestasi anisotropiknya lebih stabil; jika komponen perlu menanggung beban berterusan atau persekitaran suhu tinggi, maka nilon gentian kaca, resin tahan suhu atau penyelesaian cetakan logam perlu dinilai lebih lanjut. Nilai inovasi bahan bukan terletak pada mengejar istilah baharu, tetapi pada menukar keupayaan bahan menjadi hasil kejuruteraan yang boleh disahkan, boleh dihantar dan boleh dibeli semula.
1. Takrifkan dahulu senario penggunaan, kemudian bina kumpulan calon bahan
Langkah pertama dalam pemilihan bahan ialah menentukan keadaan operasi sebenar. Penunjuk lazim termasuk julat suhu kerja, beban berterusan, hentakan seketika, media sentuhan, kaedah pemasangan, geseran permukaan, gred kalis api dan warna penampilan. Jika pelanggan hanya memberikan penerangan seperti “kuat”, “tahan lama” dan “seperti bahagian acuan suntikan”, jurutera perlu terus bertanya: apakah arah beban, adakah tiang skru perlu dibuka dan dipasang berulang kali, adakah ia bersentuhan dengan gris atau alkohol, adakah toleransi dimensi perlu dikawal dalam ±0.2 mm, dan adakah kitaran penggunaan itu sekali guna untuk paparan atau operasi jangka panjang.
Kumpulan calon bahan boleh dibina mengikut proses. Resin SLA sesuai untuk bahagian paparan, bahagian lutsinar dan model terperinci, dengan ketebalan lapisan biasa 0.05-0.1 mm; permukaan sangat halus tetapi keliatan dan rintangan cuaca perlu dinilai dengan berhati-hati. PA12 SLS sesuai untuk struktur kompleks, komponen fungsional bersiri kecil dan struktur klip, dengan ketebalan lapisan biasa 0.1-0.15 mm; sokongan serbuk memudahkan pembentukan rongga yang kompleks. Bahagian nilon MJF menunjukkan kestabilan dalam konsistensi batch dan perincian. Cetakan logam SLM sesuai untuk struktur berkekuatan tinggi, tahan haba atau ringan, tetapi perlu mempertimbangkan penyingkiran sokongan, rawatan haba, penanda aras pemesinan dan kos pemeriksaan.
2. Gunakan pengesahan sampel sebagai ganti pertimbangan subjektif
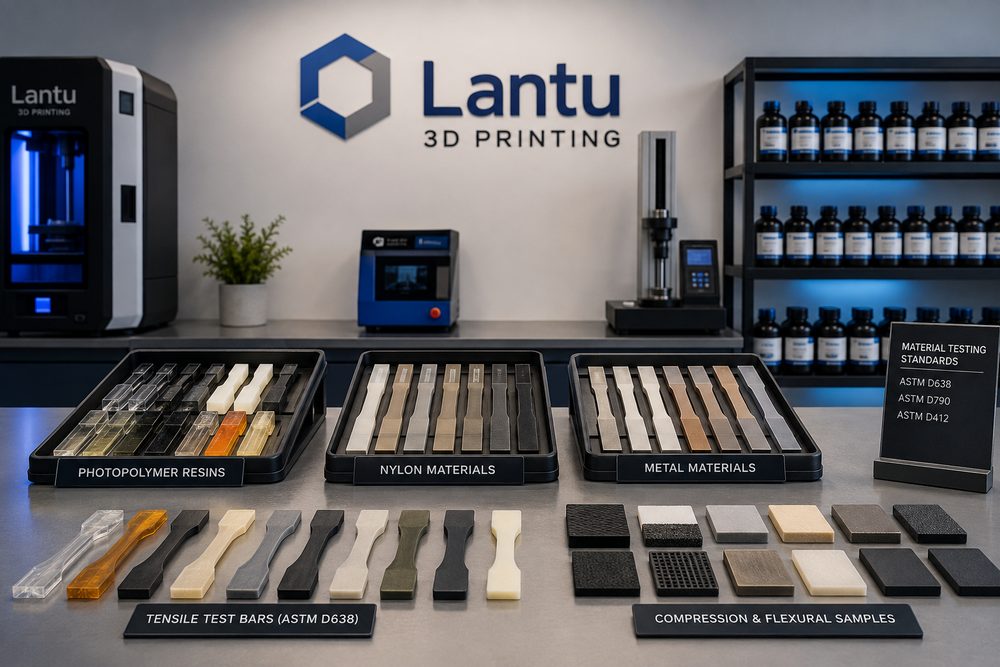
Inovasi bahan mesti melalui pengesahan. Untuk komponen fungsional, disyorkan supaya sampel piawai dan komponen struktur wakil dihasilkan sebelum pengeluaran rasmi. Sampel piawai boleh merujuk kepada keperluan ujian tegangan, lenturan, hentakan atau ubah bentuk haba, manakala komponen struktur wakil pula mengandungi ciri sebenar seperti dinding nipis, klip, benang skru, kedudukan lubang, rasuk julur dan permukaan pemasangan. Hanya apabila kedua-dua jenis sampel digabungkan, barulah masalah seperti “parameter bahan kelihatan baik, tetapi komponen tidak berfungsi dengan baik di lapangan” dapat dielakkan.
Semasa pengesahan, arah pencetakan, ketebalan lapisan, kedudukan susun atur, kaedah pasca-pemprosesan dan hasil ujian perlu direkodkan. Sebagai contoh, bagi bahagian nilon, jika klip dibengkokkan berulang kali pada arah Z, ikatan antara lapisan dan arah susunan akan memberi kesan ketara kepada hayat perkhidmatan. Jika komponen digunakan dalam persekitaran lembap, perubahan dimensi selepas menyerap lembapan juga perlu dinilai terlebih dahulu. Bagi bahagian resin, masa pengawetan sekunder yang terlalu lama mungkin meningkatkan kekerasan tetapi mengurangkan keliatan, manakala pengawetan yang tidak mencukupi boleh menyebabkan permukaan melekit atau prestasi jangka panjang yang tidak stabil. Oleh itu, laporan pengesahan tidak seharusnya hanya menyatakan “lulus”, tetapi perlu memberikan syarat proses yang boleh dijejak.
3. Bahan dan reka bentuk struktur perlu dioptimumkan serentak
Banyak masalah bahan boleh dikurangkan risikonya melalui reka bentuk struktur. Bahagian berdinding nipis tidak semestinya boleh dipercayai hanya dengan menukar kepada bahan yang “lebih kuat”; ketebalan dinding yang munasabah, peralihan fillet, rusuk pengukuh dan laluan beban sering kali lebih berkesan. Secara umum, ketebalan dinding untuk bahagian paparan boleh bermula pada 1.0-1.5 mm; bahagian nilon fungsional biasanya disarankan mempunyai kawasan beban utama sekurang-kurangnya 2.0 mm. Tiang skru perlu ditambah fillet pada pangkal dan rusuk pengukuh di bahagian luar untuk mengelakkan kepekatan tegasan. Untuk komponen yang panjang, arah lenturan dan strategi sokongan perlu dipertimbangkan; jika perlu, komponen boleh dipecahkan dan dipasang semula.
Blue lantu3D menekankan pengurusan kolaboratif “daripada pelan kepada penghantaran”, iaitu menyatukan semakan bahan, proses, pengubahsuaian struktur dan kaedah pemeriksaan sebelum sebut harga dan pengeluaran. Jika pelanggan tetap mahu menggunakan bahan tertentu, pasukan kejuruteraan juga akan menandakan sempadan risiko; contohnya, bahagian resin lutsinar sesuai untuk paparan dan pengesahan penampilan optik, tetapi tidak boleh dianggap sama dengan prestasi tahan hentakan jangka panjang seperti PC acuan suntikan. Dengan membawa risiko ke hadapan melalui semakan reka bentuk, ia biasanya menjimatkan masa berbanding kerja semula pada produk siap.
4. Pasca-pemprosesan dan pemeriksaan menentukan kualiti penghantaran akhir
Prestasi bahan bukan tamat selepas pencetakan selesai. Bahagian nilon SLS memerlukan pembuangan serbuk, letupan pasir, pewarnaan atau impregnasi; kekasaran permukaan dan keliangan akan mempengaruhi penampilan dan kesukaran pembersihan. Bahagian resin SLA memerlukan pencucian, pengawetan sekunder, pengisaran dan salutan semburan; pengisaran berlebihan boleh mengubah dimensi. Bahagian logam biasanya memerlukan penyingkiran sokongan, rawatan haba, letupan pasir, pemesinan penamat CNC dan pemeriksaan koordinat tiga dimensi. Jika laluan pasca-pemprosesan tidak dinilai pada peringkat pemilihan bahan, sebut harga dan masa penghantaran akan menjadi tidak tepat.
Pemeriksaan juga perlu disesuaikan dengan tujuan penggunaan. Bahagian paparan memberi tumpuan kepada permukaan, perbezaan warna dan rasa pemasangan; bahagian fungsional perlu memeriksa dimensi utama, benang skru, kedudukan lubang, kerataan dan kawasan beban; bahagian logam mungkin juga memerlukan ketumpatan, kekerasan, ujian kecacatan atau sijil bahan. Untuk pesanan berulang, disyorkan membina rekod bahagian pertama dan jadual kebolehkesanan batch, termasuk nombor batch bahan, peralatan, parameter proses, kakitangan pasca-pemprosesan dan hasil pemeriksaan, bagi memudahkan pengoptimuman berterusan.
Kesimpulan: Inti inovasi bahan ialah penghantaran yang boleh disahkan
Inovasi bahan untuk pencetakan 3D bukan sekadar menukar nama bahan, tetapi membina gelung tertutup antara senario, bahan, proses, struktur, pasca-pemprosesan dan pemeriksaan. Apabila syarikat memilih perkhidmatan pencetakan 3D, mereka harus memberi perhatian sama ada pembekal mampu mengemukakan pelan pengesahan, sempadan risiko dan piawaian penghantaran. Nilai Blue lantu3D terletak pada menghubungkan idea awal, reka bentuk kejuruteraan dan penghantaran fizikal, supaya pemilihan bahan beralih daripada pertimbangan pengalaman kepada keputusan kejuruteraan yang didorong data, berasaskan proses dan boleh dijejak.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.