
Pengenalan: Kestabilan SLS datang daripada pengurusan perincian
Cetakan nilon SLS digemari secara meluas dalam elektronik pengguna, bahagian dalaman automotif, jig dan fixtur, serta alat bantuan perubatan kerana ia tidak memerlukan sokongan tradisional dan sesuai untuk struktur kompleks serta komponen berfungsi kuantiti kecil. Namun, risiko bagi kebanyakan projek bukan terletak pada “boleh cetak atau tidak”, tetapi pada sama ada dimensi komponen dalam kelompok yang sama adalah konsisten, sama ada permukaannya seragam, dan sama ada kekuatannya boleh diulang. Untuk mencapai penghantaran yang stabil, serbuk, peralatan, susun atur, penyejukan dan pasca-pemprosesan mesti diurus sebagai satu sistem.
1. Keadaan serbuk menentukan had asas pembentukan
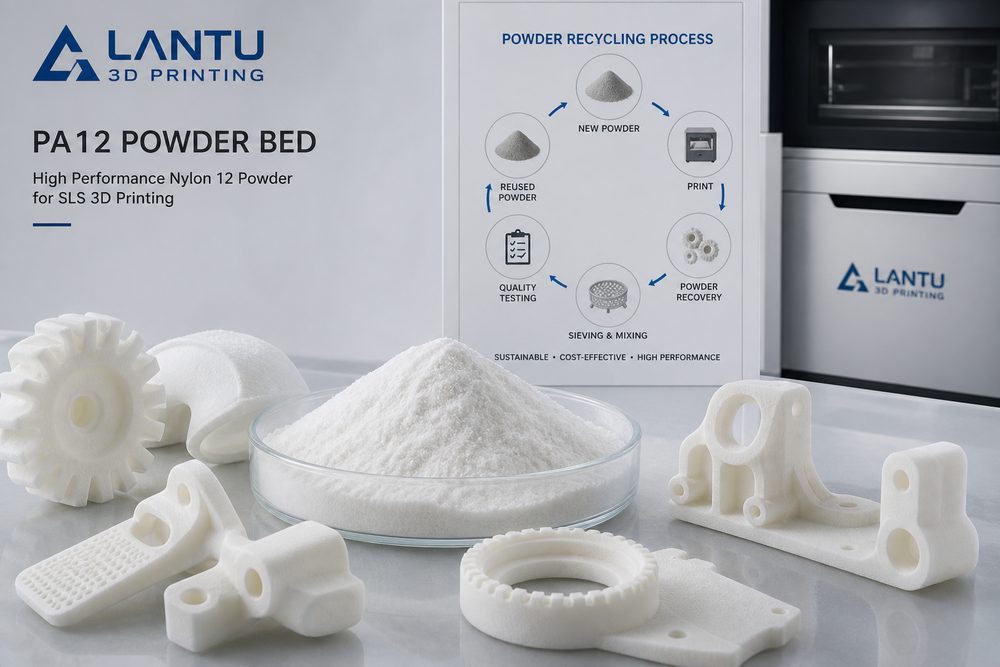
Taburan saiz zarah serbuk PA12, kandungan lembapan, kebolehaliran dan nisbah penggunaan semula akan memberi kesan langsung kepada kualiti lapisan serbuk. Apabila serbuk menyerap lembapan, ia mudah menyebabkan pensinteran tidak sekata, permukaan menguning atau penurunan kekuatan; jika nisbah serbuk lama terlalu tinggi, kerapuhan komponen mungkin meningkat. Dalam amalan, nisbah serbuk baharu, kelompok penggunaan, masa pengeringan serbuk dan kelembapan persekitaran harus direkodkan untuk mewujudkan rekod pusing ganti serbuk. Bagi komponen berfungsi yang memerlukan ketepatan tinggi, mengekalkan nisbah campuran serbuk baharu dan lama yang tetap serta menjalankan ujian tegangan pensampelan boleh mengurangkan turun naik antara kelompok.
2. Strategi susun atur mempengaruhi dimensi dan kos
SLS nampak seolah-olah boleh menyusun banyak komponen dalam satu binaan, tetapi jarak antara komponen, arah penempatan dan pengagihan haba akan mempengaruhi herotan dan sisihan dimensi. Komponen berbentuk panjang harus mengelakkan penempatan padat dalam arah yang sama, manakala struktur dinding nipis memerlukan ruang pelesapan haba yang mencukupi. Susun atur juga mempengaruhi kos: kadar pengisian ruang binaan yang lebih tinggi boleh menyebarkan kos masa mesin, tetapi susunan yang terlalu padat akan meningkatkan risiko pembersihan serbuk dan produk rosak. Strategi yang munasabah ialah mencari keseimbangan antara masa penghantaran, arah kekuatan, kecekapan pasca-pemprosesan dan risiko pembentukan.
3. Lengkung suhu dan kadar penyejukan tidak boleh diabaikan
Inti pati proses SLS ialah memastikan katil serbuk kekal dalam zon suhu yang stabil berhampiran titik lebur. Pra-pemanasan yang tidak mencukupi akan menyebabkan ikatan antara lapisan menjadi lemah, manakala suhu terlalu tinggi mudah menyebabkan penggumpalan atau ubah bentuk. Penyejukan selepas cetakan juga sama penting; membuka ruang binaan dan mengambil komponen secara paksa memang memendekkan masa menunggu, tetapi ia mungkin membawa kepada herotan dan tegasan dalaman. Untuk komponen yang sensitif dari segi dimensi, masa penyejukan piawai hendaklah ditetapkan, dan suhu pembukaan ruang binaan perlu dimasukkan dalam rekod pengeluaran.
4. Pasca-pemprosesan dan pemeriksaan meningkatkan kebolehpercayaan penghantaran
Pembersihan serbuk, letupan pasir, pewarnaan, impregnasi dan pemeriksaan pemasangan menentukan tanggapan akhir pelanggan terhadap komponen. Pesanan pukal harus menetapkan pengesahan artikel pertama, pemeriksaan dimensi pensampelan dan piawaian gred penampilan. Bagi komponen berfungsi seperti klip, engsel dan perumah dinding nipis, ujian pemasangan atau ujian kitaran boleh ditambah untuk mengelakkan “nampak lulus pada rupa tetapi gagal semasa digunakan”.
Kesimpulan
Daya saing cetakan nilon SLS bukan terletak pada kelajuan satu mesin semata-mata, tetapi pada gabungan pengurusan serbuk, parameter proses, pengalaman susun atur, pasca-pemprosesan dan piawaian pemeriksaan. Jika syarikat dapat mendigitalisasikan, memformalkan dan menjejak setiap langkah ini, ia boleh mengekalkan kualiti yang stabil dan tempoh penghantaran yang boleh diramal dalam pesanan kuantiti kecil dan pelbagai variasi.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.