
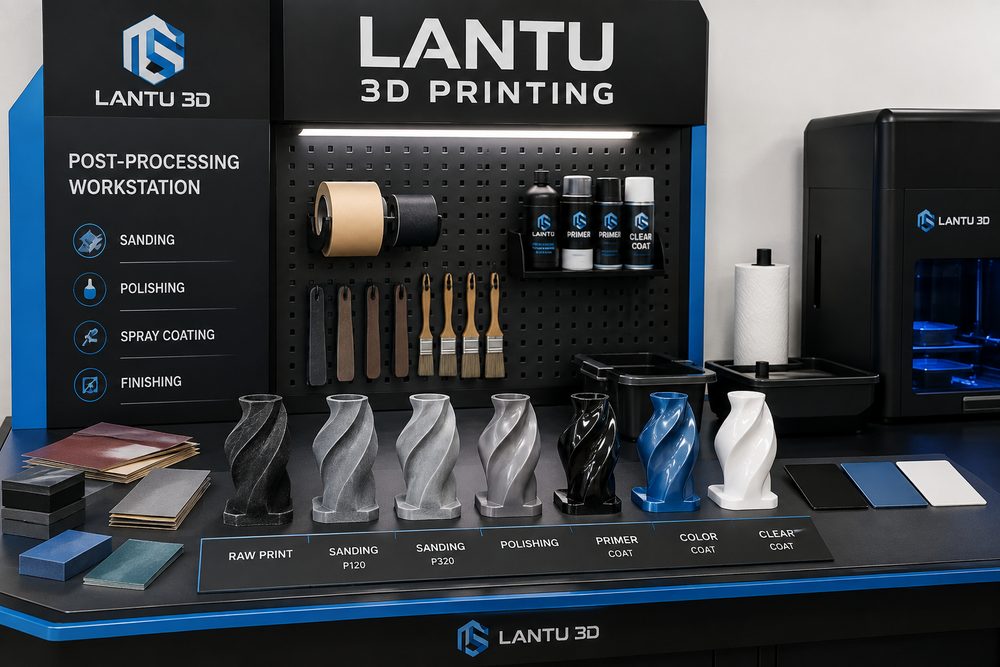
Pengenalan: Ambang pasca-pemprosesan daripada “boleh dicetak” kepada “boleh dihantar”
Dalam projek pencetakan 3D, pelanggan biasanya memberi tumpuan terlebih dahulu kepada kelajuan pembentukan dan harga bahan, tetapi peringkat yang benar-benar mempengaruhi kualiti penghantaran lazimnya berlaku selepas pencetakan selesai. Penanggalan sokongan, pembersihan serbuk, pengawetan, rawatan haba, pengamplasan, letupan pasir, pencelupan, semburan cat dan pemeriksaan semula dimensi akan bersama-sama menentukan sama ada sesuatu komponen itu sesuai untuk tujuan paparan, pemasangan atau penggunaan dalam kelompok kecil. Dalam pengurusan projek, Bluprint 3D melihat pasca-pemprosesan sebagai proses utama yang menghubungkan model digital kepada penghantaran fizikal, bukannya sekadar “langkah mencantikkan”.
Sebagai contoh, jika bahagian SLA fotopolimer tidak diawet secukupnya, struktur dinding nipis mungkin terus mengecut sepanjang minggu berikutnya; jika bahagian nilon SLS tidak dibersihkan sepenuhnya, serbuk yang tertinggal di saluran dalaman dan bahagian klip boleh menjejaskan pemasangan; jika lengkung rawatan haba bahagian SLM logam tidak stabil, tegasan sisa dalaman boleh menyebabkan perubahan pada datum pemesinan. Bagi sampel yang memerlukan pemasangan, pelan pasca-pemprosesan perlu dimasukkan pada peringkat sebut harga dan semakan reka bentuk, bukan ditangani secara tergesa-gesa selepas pencetakan selesai.
1. Had penggunaan bagi proses pasca-pemprosesan yang biasa
Komponen resin SLA dan DLP biasanya memerlukan pencucian alkohol, pengawetan UV kedua, kemasan pada titik sokongan dan semburan permukaan. Komponen lutsinar pula mungkin memerlukan pengamplasan berperingkat dengan kertas pasir, varnis jernih atau proses penggilapan. Komponen nilon SLS lazimnya melalui penyejukan, pembersihan serbuk, letupan pasir, pencelupan dan impregnasi; jika digunakan untuk pengesahan fungsi, diameter lubang, keanjalan klip dan kawasan sisipan benang perlu diperiksa dengan teliti. Komponen FDM mempunyai garis lapisan yang jelas, maka ia sesuai dipertingkatkan dari segi rupa melalui pengisaran kasar, bahan penampal, primer dan semburan cat, tetapi permukaan pemasangan yang memerlukan ketepatan dimensi tinggi harus mengelakkan lapisan salutan yang terlalu tebal.
Pasca-pemprosesan bagi pencetakan logam lebih hampir kepada aliran kerja pembuatan kejuruteraan, dan lazimnya merangkumi penanggalan sokongan, rawatan haba, pemotongan wayar, kemasan CNC, letupan pasir, peening, anodisasi atau pasivasi. Sebagai contoh, bagi aloi titanium Ti6Al4V, suhu rawatan haba, tempoh penahanan dan kaedah penyejukan akan mempengaruhi kestabilan struktur; bagi struktur menanggung beban pula, rekod kelompok dan laporan ujian yang penting perlu dikekalkan. Pasca-pemprosesan yang berbeza bukanlah semakin banyak semakin baik; pengamplasan berlebihan boleh merosakkan dinding nipis, manakala salutan semburan yang terlalu tebal boleh menjejaskan kelegaan padanan.
2. Bagaimana pasca-pemprosesan memberi kesan semula kepada reka bentuk
Pasca-pemprosesan akan mengambil ruang, mengubah keadaan permukaan dan menyebabkan perubahan dimensi, maka ruang tolerans proses mesti disediakan semasa fasa reka bentuk. Bagi komponen rupa yang perlu disembur, jurang 0.1-0.3mm perlu disediakan pada bahagian klip, aci putar dan alur pemasangan; bagi permukaan rata yang perlu digosok, pastikan rusuk penentu utama tidak direka terlalu nipis; bagi rongga dalaman yang perlu dibersihkan daripada serbuk, lubang pelepasan serbuk yang mencukupi perlu disediakan dan elakkan lubang buta yang terlalu panjang. Untuk komponen lutsinar, titik sokongan sebaiknya dijauhkan daripada permukaan visual utama kerana penggilapan sukar menghapuskan kesan sokongan yang dalam sepenuhnya.
Dalam semakan model, Bluprint 3D lazimnya membahagikan risiko pasca-pemprosesan kepada tiga kategori: risiko rupa, risiko pemasangan dan risiko kekuatan. Risiko rupa memberi tumpuan kepada keseragaman semburan, perbezaan warna dan kesan garis lapisan; risiko pemasangan memberi tumpuan kepada ketebalan salutan, sisa serbuk dan kedudukan sisipan; risiko kekuatan pula memberi tumpuan kepada rawatan haba, kerosakan semasa penanggalan sokongan dan mikroretak pada permukaan. Dengan mengemukakan isu-isu ini sebelum model disahkan, kerja semula dan pencetakan semula dapat dikurangkan.
3. Kaedah kawalan proses yang boleh dilaksanakan
Pertama, sediakan kad proses pada peringkat sampel dan rekodkan bahan, ketebalan lapisan, arah pencetakan, langkah pasca-pemprosesan, parameter utama dan hasil pemeriksaan. Kedua, gunakan kawalan tiga titik untuk dimensi kritikal: ramalan sebelum mencetak, pengukuran sebelum pasca-pemprosesan dan pengukuran semula selepas pasca-pemprosesan, supaya punca sisihan dapat dikesan dan bukan sekadar melihat hasil akhir. Ketiga, untuk komponen rupa, sediakan sampel warna atau tekstur berskala kecil terlebih dahulu bagi mengesahkan standard penerimaan pelanggan sebelum melakukan semburan pada keseluruhan bahagian. Keempat, tetapkan pengesahan bahagian pertama bagi komponen berkelompok, terutamanya bagi kumpulan pencelupan, semburan cat dan rawatan haba.
Dalam komunikasi penghantaran, perbezaan antara “komponen warna asal yang dicetak”, “komponen dengan pengamplasan asas”, “komponen paparan dengan semburan berkualiti tinggi” dan “komponen kejuruteraan yang diproses” perlu dijelaskan dengan jelas. Setiap tahap mempunyai kos, tempoh dan standard penerimaan yang berbeza. Jika pelanggan hanya memerlukan pengesahan struktur, pasca-pemprosesan rupa yang terlalu tinggi akan menambah kos yang tidak perlu; jika pelanggan menggunakannya untuk pameran atau pembentangan bidaan, butiran permukaan, warna dan sentuhan akan memberi kesan langsung kepada imej profesional.
4. Pemeriksaan kualiti dan peringatan risiko
Selepas pasca-pemprosesan selesai, pemeriksaan rupa, dimensi dan fungsi perlu dijalankan. Pemeriksaan rupa termasuk perbezaan warna, zarah, aliran cat, calar dan sisa titik sokongan; pemeriksaan dimensi termasuk kedudukan lubang kritikal, permukaan pemasangan, ketebalan klip dan satah rujukan; pemeriksaan fungsi termasuk ujian pemasangan masuk-keluar, putaran, beban, pengedapan atau pemasangan. Bagi komponen fungsi yang perlu digunakan dalam jangka panjang, perubahan akibat suhu dan kelembapan, sinaran UV, medium kimia dan beban berulang juga perlu diberi perhatian.
Risiko biasa termasuk: komponen resin menjadi rapuh akibat pengawetan berlebihan, saiz komponen nilon berubah sedikit selepas pencelupan, komponen logam meninggalkan titik kepekatan tegasan semasa penanggalan sokongan, dan lapisan cat menutup teks atau tekstur kecil. Kaedah yang berkesan bukanlah menjanjikan “tanpa sebarang risiko”, sebaliknya membawa risiko ke hadapan ke dalam semakan reka bentuk dan proses, lalu mengurangkan ketidakpastian melalui langkah yang boleh disahkan.
Kesimpulan
Pasca-pemprosesan menentukan sama ada projek pencetakan 3D boleh berubah daripada komponen bercetak kepada komponen yang benar-benar boleh dihantar. Bagi Bluprint 3D, pasca-pemprosesan bukanlah proses yang terasing, tetapi satu aspek pengurusan kitar hayat yang menghubungkan semakan reka bentuk, pemilihan bahan, parameter pencetakan, pemeriksaan kualiti dan penerimaan pelanggan. Hanya dengan memasukkan pasca-pemprosesan ke dalam pelan sejak awal, keseimbangan yang stabil antara kos, tempoh, rupa dan fungsi dapat dicapai.
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.