
No model yet, material choice and wall thickness are explained from a practical angle.
ナレッジセンター
Blueprint News
LANTU 3Dは見積前に肉厚、構造、材料、工法、数量、仕上げを確認します。
01Guides
02材料
03顧客視点
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3Dプリンティング工場の環境制御管理:温湿度、清浄度、粉末吸湿が造形安定性に与える影響
同じ装置、同じパラメータでも、なぜ梅雨時期と乾燥期で造形品質に大きな差が出るのか。本記事では、温湿度、清浄度、金属粉末の吸湿という3つの観点から、工場環境が3Dプリンティング品質変動の隠れた根本原因となる仕組みを分析し、定量化・インターロック・トレーサビリティを備えた実装方法を紹介します。

news
金属3Dプリント部品の表面処理プロセス:陽極酸化、めっき、塗装、パッシベーションの選定と応用
金属3Dプリント品の表面には、粗さ、粉末残留、空隙が存在することが多く、そのまま機能用途に使用すると腐食、摩耗、導電性のばらつきが問題になります。本稿では、陽極酸化、電気めっき/無電解めっき、塗装・コーティング、パッシベーションの4種類の表面処理について、適用材料、重要パラメータ、よくある欠陥を体系的に整理し、エンジニアリング納品に向けた選定方法を示します。

news
3Dプリンティング装置のレーザー光学系メンテナンスと精度校正:ガルバノミラー、レンズ、光路減衰が造形品質に与える影響
SLM/LPBF生産ラインでは、ガルバノミラーのドリフト、レンズ汚染、レーザー出力の減衰といった見えにくい変数が見落とされがちです。これらは粉末床のエネルギー密度を直接変化させ、同じプロセスでも装置や時期によって異なる密度の部品を生み出します。本記事では、光学系のメンテナンスと校正を現場で実践する方法をエンジニアリングの視点から解説します。

news
3Dプリンティングにおける測定システム解析(MSA)と測定器管理:品質データを本当に信頼できるものにする
測定システム解析(MSA)と測定器R&Rは、3Dプリンティングの品質判断を支えるデータ基盤です。本記事では、積層造形が測定により敏感である理由から、測定器台帳の階層管理、定期点検、GR&R判定、よくある誤解まで、現場で実行できる方法を解説します。

news
3Dプリンティングの非破壊検査と産業用CTの応用:見えない欠陥を定量可能な出荷判定根拠へ
積層造形の欠陥の多くは部品内部に隠れており、外観からは発見できません。本稿では、3Dプリンティングで非破壊検査がより重要となる理由を体系的に整理し、目視、浸透、超音波、放射線、産業用CTの適用範囲を比較します。さらに、産業用CTの断層再構成原理、ミクロン級分解能、気孔率の定量化能力を重点的に解説し、検査タイミング、スキャン条件、出荷判定根拠の実装ポイントを示します。

news
高エントロピー合金(HEA)のレーザー粉末床溶融プロセス最適化:多主元素組成とプロセスウィンドウの工学的制御
高エントロピー合金は、5種類以上の主元素をほぼ等モル比で構成する材料であり、高エントロピー効果、遅い拡散、格子ひずみなどにより優れた特性を示します。一方、3Dプリントでは成分偏析、割れ、気孔などが課題になります。本記事では、粉末製造、レーザーエネルギー密度、走査戦略、熱処理による応力除去まで、LPBFによる高エントロピー合金造形のプロセスウィンドウと品質管理の考え方を整理します。

news
3Dプリンティング工場の労働安全衛生(EHS)管理:金属粉末対策から不活性ガス・レーザー安全まで
金属3Dプリンティング工場は高い設計自由度をもたらす一方で、金属粉末の吸入、不活性ガスによる窒息、レーザー放射、粉じん爆発という4つの代表的なリスクを伴います。本記事では、危険源の特定、工学的対策、個人用保護具、管理のクローズドループという4つの観点から、現場で実行可能な労働安全衛生(EHS)管理方法を示し、安全を企業の納入能力の一部にするための指針を解説します。

news
きんぞく3Dプリントのいほうせいとプリントしせいのさいてきか:ぶひんをただしいほうこうでよりつよくする
そうごとけつごうときゅうそくぎょうこにより、LPBFぶひんにはもともといほうせいがある。ZほうこうとXYほうこうでは、つよさ、のび、ひろうじゅみょうにそくていかのうなちがいがある。ほんきじでは、けっしょうりゅうのかたちとメルトプールのねつりれきから、いほうせいのげんいんをせつめいし、ひっぱり、ひろう、ねつでんどうなどことなるかじゅうでのサンプリングとしせいせんたくのほうほうをしめす。さらに、はいちかくど、サポート、あとしょり、ねつしょりによるしせいこうかのよくせいさくをまとめ、しせいレビューのチェックリストと、ころがりベアリングハウジング、れいきゃくりゅうろの2つのエンジニアリングじれいをそえる。

news
マグネシウム合金のレーザー粉末床溶融結合(LPBF)プロセス最適化:粉末酸化制御から高密度化・難燃プロセスウィンドウまで
マグネシウム合金は、エンジニアリング構造用金属の中で最も低密度な材料ですが、化学的活性が非常に高いため、積層造形では酸化や燃焼が大きな課題となります。本稿では、マグネシウム合金のレーザー粉末床溶融結合(LPBF/SLM)における技術的難点、すなわち保護雰囲気と酸素濃度の管理、エネルギーウィンドウと密度最適化、難燃プロセスと欠陥抑制について体系的に解説し、航空宇宙、新エネルギー、分解性インプラント分野での実用化ルートを示します。
news
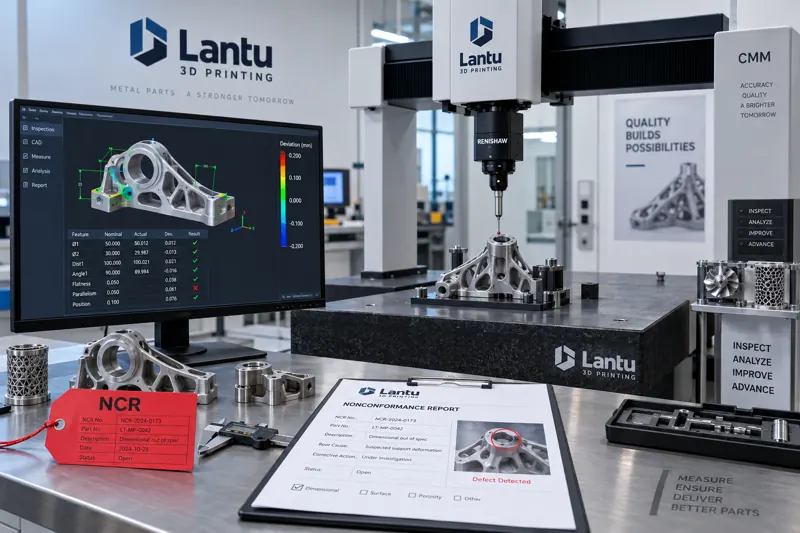
3Dプリント生産異常対応と不適合品管理:偏差発見から是正・予防までのクローズドループ
SLM金属部品の一ロットで粉末除去後に表面亀裂が見つかり、納期まで残り36時間。この瞬間こそ、生産異常対応と不適合品管理(NCR)体系の出発点です。本稿では、異常識別、不適合判定、是正予防のクローズドループを体系的に解説し、粉末敷設、造形、後処理の3段階での遮断とMESトレーサビリティを取り上げます。
news
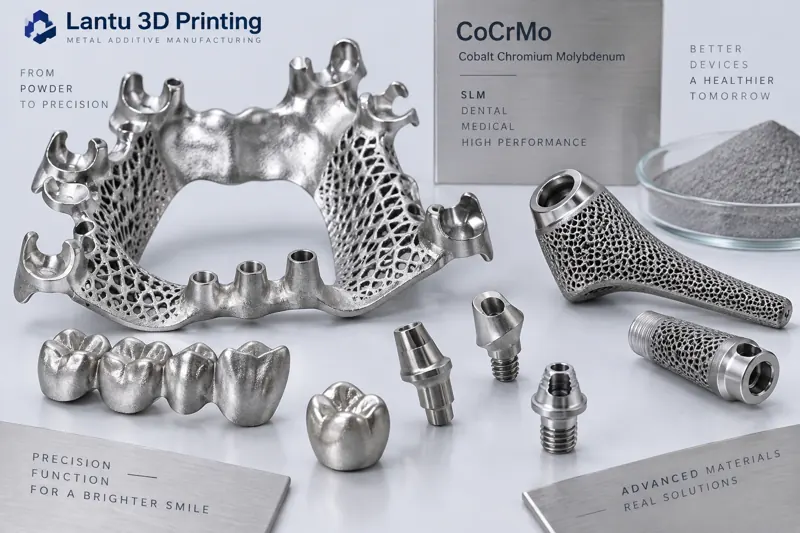
歯科および医療インプラントにおけるコバルトクロム合金3Dプリントの応用:粉末選定から後処理までのプロセス制御
コバルトクロム合金(CoCrMo)は、高強度、耐食性、生体適合性により、歯科フレーム、インプラント上部構造、整形外科インプラントの主要な金属積層造形材料となっています。本記事では、粉末粒径と酸素含有量、レーザーエネルギー密度ウィンドウ、欠陥抑制、熱間等方圧加圧処理、表面後処理の観点から、材料から納品までのプロセス制御ルートを示し、CoCr部品を高密度・安定・規格適合に仕上げるための指針を提供します。
news
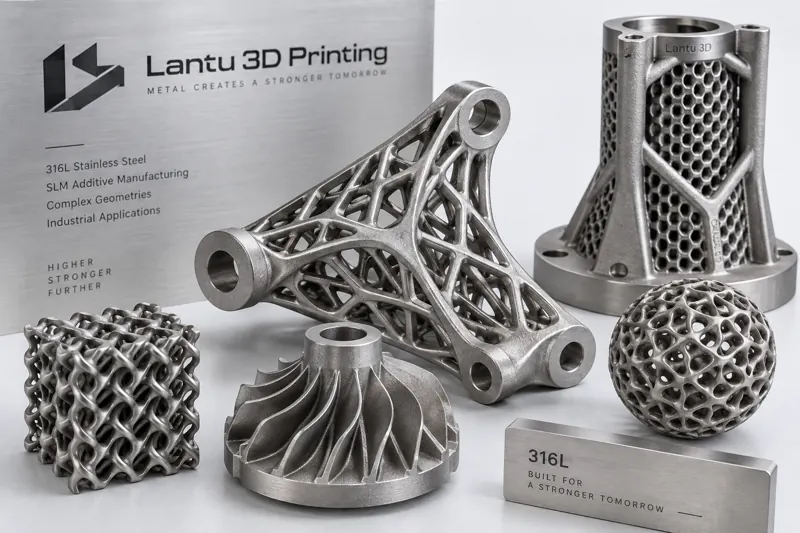
316Lステンレス鋼のSLMプロセス最適化:粉末特性から密度・耐食性までのエンジニアリング制御
316Lステンレス鋼は金属積層造形で最も成熟し、広く使われる材料の一つです。しかし「造形できる」ことと「安定して造形できる」ことは同じではありません。本記事では、粉末粒径と酸素含有量、レーザー出力と走査速度で構成されるエネルギー密度ウィンドウから、気孔抑制、残留応力、熱処理、パッシベーション後処理までを整理し、316L部品を高密度・安定・高耐食に仕上げるための工程管理ルートを示します。