
No model yet, material choice and wall thickness are explained from a practical angle.
ज्ञान केंद्र
Blueprint News
lantu3D कोटेशन से पहले दीवार मोटाई, संरचना, सामग्री, प्रक्रिया, मात्रा और फिनिशिंग की समीक्षा करता है।
01Guides
02सामग्री
03ग्राहक दृष्टिकोण
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3D प्रिंटिंग वर्कशॉप पर्यावरण नियंत्रण प्रबंधन: तापमान-आर्द्रता, स्वच्छता और पाउडर नमी अवशोषण का फॉर्मिंग स्थिरता पर प्रभाव
एक ही उपकरण और समान पैरामीटर होने के बावजूद बरसाती मौसम और शुष्क मौसम में फॉर्मिंग गुणवत्ता में स्पष्ट अंतर क्यों आता है? यह लेख तापमान-आर्द्रता, स्वच्छता और धातु पाउडर के नमी अवशोषण के तीन आयामों से विश्लेषण करता है कि वर्कशॉप पर्यावरण कैसे 3D प्रिंटिंग गुणवत्ता उतार-चढ़ाव का छिपा मूल कारण बनता है, और मापनीय, इंटरलॉक-योग्य तथा ट्रेस करने योग्य इंजीनियरिंग क्रियान्वयन विधियां प्रस्तुत करता है।

news
धातु 3D प्रिंटेड पार्ट्स की सतह उपचार प्रक्रियाएँ: एनोडाइजिंग, इलेक्ट्रोप्लेटिंग, स्प्रे कोटिंग और पैसिवेशन का चयन व अनुप्रयोग
धातु 3D प्रिंटेड पार्ट्स की सतह पर अक्सर खुरदरापन, पाउडर अवशेष और छिद्र होते हैं। इन्हें सीधे कार्यात्मक उपयोग में लगाने पर जंग, घिसाव और असमान विद्युत चालकता जैसी समस्याएँ आ सकती हैं। यह लेख एनोडाइजिंग, इलेक्ट्रोप्लेटिंग/केमिकल प्लेटिंग, स्प्रे कोटिंग और पैसिवेशन की उपयुक्त सामग्रियों, प्रमुख मापदंडों और सामान्य दोषों को व्यवस्थित रूप से समझाता है तथा इंजीनियरिंग डिलीवरी के लिए चयन पद्धति प्रस्तुत करता है।

news
3D प्रिंटिंग उपकरणों की लेज़र ऑप्टिकल प्रणाली का रखरखाव और सटीकता कैलिब्रेशन: गैल्वो स्कैनर, लेंस और ऑप्टिकल पथ क्षय का निर्माण गुणवत्ता पर प्रभाव
SLM/LPBF उत्पादन लाइनों में अदृश्य चर अक्सर अनदेखे रह जाते हैं: गैल्वो स्कैनर ड्रिफ्ट, लेंस प्रदूषण और लेज़र पावर क्षय सीधे पाउडर बेड की ऊर्जा घनत्व को बदलते हैं, जिससे समान प्रक्रिया अलग-अलग उपकरणों या अलग-अलग समय पर भिन्न घनत्व वाले पार्ट्स बनाती है। यह लेख इंजीनियरिंग दृष्टिकोण से ऑप्टिकल सिस्टम रखरखाव और कैलिब्रेशन के व्यावहारिक तरीके समझाता है।

news
3D प्रिंटिंग में मापन प्रणाली विश्लेषण (MSA) और गेज नियंत्रण: गुणवत्ता डेटा को सचमुच भरोसेमंद बनाना
मापन प्रणाली विश्लेषण (MSA) और गेज R&R, 3D प्रिंटिंग में गुणवत्ता संबंधी निर्णयों की डेटा-आधारशिला हैं। यह लेख बताता है कि एडिटिव मैन्युफैक्चरिंग मापन के प्रति अधिक संवेदनशील क्यों है, और वर्गीकृत गेज रजिस्टर, अंतरिम जांच, GR&R मूल्यांकन तथा सामान्य गलतियों से बचाव के व्यावहारिक तरीके प्रस्तुत करता है, ताकि कंपनियां “मापन की अनिश्चितता” को प्रक्रिया-सुधार के हस्तक्षेपों से अलग कर सकें।

news
3D प्रिंटिंग में नॉन-डिस्ट्रक्टिव टेस्टिंग और औद्योगिक CT अनुप्रयोग: अदृश्य दोषों को मात्रात्मक रिलीज़ आधार में बदलना
एडिटिव मैन्युफैक्चरिंग के कई दोष भागों के भीतर छिपे होते हैं और बाहरी निरीक्षण से दिखाई नहीं देते। यह लेख व्यवस्थित रूप से बताता है कि 3D प्रिंटिंग को नॉन-डिस्ट्रक्टिव टेस्टिंग की अधिक आवश्यकता क्यों है, दृश्य, पेनिट्रेंट, अल्ट्रासोनिक, रेडियोग्राफिक और औद्योगिक CT की उपयोग-सीमाओं की तुलना करता है, तथा औद्योगिक CT के टोमोग्राफिक पुनर्निर्माण सिद्धांत, माइक्रोन-स्तरीय रिज़ॉल्यूशन और पोरोसिटी मात्राकरण क्षमता को समझाते हुए निरीक्षण समय, स्कैनिंग पैरामीटर और रिलीज़ आधार के व्यावहारिक बिंदु देता है।

news
हाई-एंट्रॉपी मिश्रधातु (HEA) के लिए लेजर पाउडर बेड फ्यूजन प्रक्रिया अनुकूलन: बहु-मुख्य-तत्व संरचना और प्रोसेस विंडो का इंजीनियरिंग नियंत्रण
हाई-एंट्रॉपी मिश्रधातुएं पाँच या अधिक लगभग समान-मोलर मुख्य तत्वों से बनी होती हैं, जिनसे उच्च एंट्रॉपी, धीमा प्रसरण और लैटिस विकृति जैसे प्रभाव मिलते हैं। 3D प्रिंटिंग में इनके सामने संरचनात्मक पृथक्करण, दरार और छिद्र जैसी चुनौतियाँ आती हैं। यह लेख पाउडर तैयारी, लेजर ऊर्जा घनत्व, स्कैनिंग रणनीति और तनाव-निवारक हीट ट्रीटमेंट के आधार पर LPBF द्वारा HEA निर्माण की प्रोसेस विंडो और गुणवत्ता क्लोज्ड-लूप पद्धति को व्यवस्थित रूप से समझाता है।

news
3D प्रिंटिंग वर्कशॉप में व्यावसायिक स्वास्थ्य और सुरक्षा (EHS) प्रबंधन: धातु पाउडर सुरक्षा से निष्क्रिय गैस और लेज़र सुरक्षा तक
धातु 3D प्रिंटिंग वर्कशॉप उच्च डिज़ाइन स्वतंत्रता प्रदान करती हैं, लेकिन साथ ही धातु पाउडर के श्वसन, निष्क्रिय गैस से दम घुटने, लेज़र विकिरण और धूल विस्फोट-रोधी सुरक्षा जैसे चार विशिष्ट जोखिम भी लाती हैं। यह लेख जोखिम पहचान, इंजीनियरिंग नियंत्रण, व्यक्तिगत सुरक्षा और प्रबंधन क्लोज्ड-लूप के चार स्तरों से लागू करने योग्य व्यावसायिक स्वास्थ्य और सुरक्षा (EHS) प्रबंधन पद्धतियाँ प्रस्तुत करता है, ताकि उद्यम सुरक्षा को डिलीवरी क्षमता का हिस्सा बना सकें।

news
धातु 3D प्रिंटिंग में अनिसोट्रॉपी और प्रिंट ओरिएंटेशन अनुकूलन: पुर्जों को सही दिशा में अधिक मजबूत बनाना
परत-दर-परत पिघलना और तीव्र ठोसकरण LPBF पुर्जों को स्वाभाविक रूप से अनिसोट्रॉपिक बनाते हैं: Z दिशा और XY दिशा में मजबूती, बढ़ाव और थकान आयु में मापनीय अंतर होते हैं। यह लेख ग्रेन मॉर्फोलॉजी और मेल्ट पूल की थर्मल हिस्ट्री से अनिसोट्रॉपी के स्रोत को समझाता है, तन्य, थकान और ऊष्मा चालकता जैसे विभिन्न लोड के तहत सैंपलिंग और ओरिएंटेशन चयन के तरीके देता है, तथा प्लेसमेंट कोण, सपोर्ट, पोस्ट-प्रोसेसिंग और हीट ट्रीटमेंट द्वारा ओरिएंटेशन प्रभाव को कम करने की रणनीतियों का सार प्रस्तुत करता है। इसमें ओरिएंटेशन रिव्यू चेकलिस्ट और रोलिंग बेयरिंग सीट तथा कूलिंग फ्लो चैनल के दो इंजीनियरिंग केस भी शामिल हैं।

news
मैग्नीशियम मिश्रधातु लेजर पाउडर बेड फ्यूजन (LPBF) प्रक्रिया अनुकूलन: पाउडर ऑक्सीकरण नियंत्रण से घनत्व और अग्निरोधी प्रक्रिया विंडो तक
मैग्नीशियम मिश्रधातु सबसे कम घनत्व वाली इंजीनियरिंग संरचनात्मक धातु है, लेकिन अत्यधिक रासायनिक सक्रियता के कारण एडिटिव मैन्युफैक्चरिंग में इसका ऑक्सीकरण और दहन जोखिम बहुत अधिक होता है। यह लेख मैग्नीशियम मिश्रधातु लेजर पाउडर बेड फ्यूजन (LPBF/SLM) की प्रमुख प्रक्रिया चुनौतियों—सुरक्षात्मक वातावरण और ऑक्सीजन नियंत्रण, ऊर्जा विंडो और घनत्व अनुकूलन, अग्निरोधी प्रक्रिया तथा दोष नियंत्रण—को व्यवस्थित रूप से समझाता है, और एयरोस्पेस, नई ऊर्जा तथा बायोडिग्रेडेबल इम्प्लांट में इसके व्यावहारिक अनुप्रयोग मार्ग प्रस्तुत करता है।
news
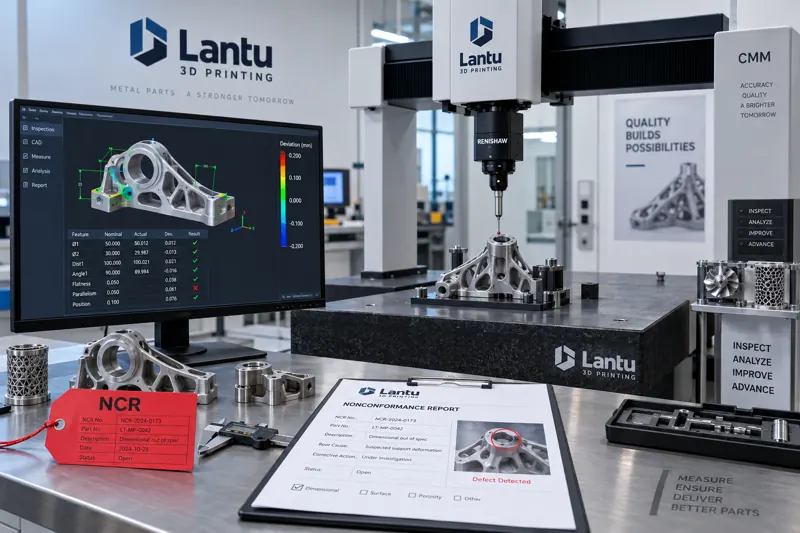
3D प्रिंटिंग उत्पादन असामान्यता प्रबंधन और अयोग्य उत्पाद नियंत्रण: विचलन पहचान से सुधार-निवारण तक बंद-लूप
जब SLM धातु पुर्जों के एक बैच में पाउडर सफाई के बाद सतह पर दरारें दिखती हैं और डिलीवरी में केवल 36 घंटे बचे हों, वहीं से उत्पादन असामान्यता प्रबंधन और अयोग्य उत्पाद नियंत्रण (NCR) प्रणाली शुरू होती है। यह लेख असामान्यता पहचान, अयोग्यता निर्णय और सुधार-निवारण बंद-लूप को व्यवस्थित रूप से समझाता है।
news
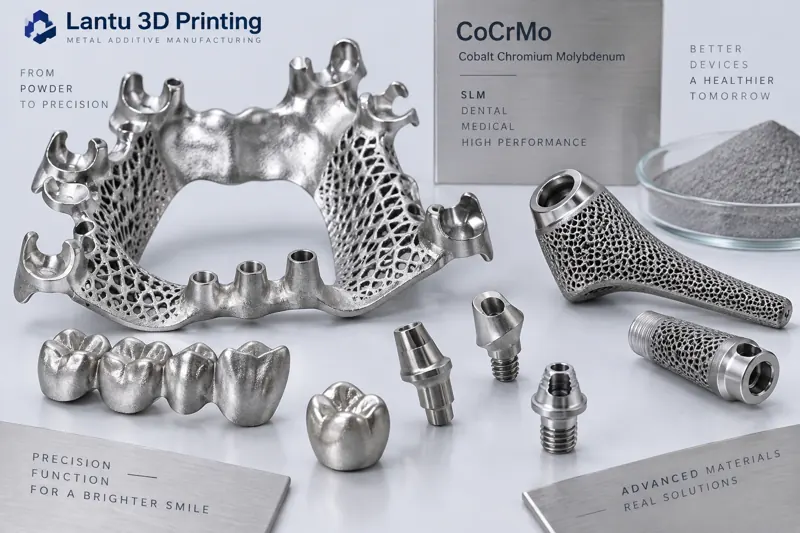
दंत चिकित्सा और मेडिकल इम्प्लांट में कोबाल्ट-क्रोमियम मिश्रधातु 3D प्रिंटिंग के अनुप्रयोग: पाउडर चयन से पोस्ट-प्रोसेसिंग तक प्रक्रिया नियंत्रण
कोबाल्ट-क्रोमियम मिश्रधातु (CoCrMo) उच्च शक्ति, संक्षारण प्रतिरोध और जैव-संगतता के कारण डेंटल फ्रेमवर्क, इम्प्लांट सुपरस्ट्रक्चर और ऑर्थोपेडिक इम्प्लांट के लिए मुख्यधारा की धातु एडिटिव मैन्युफैक्चरिंग सामग्री बन गई है। यह लेख पाउडर कण आकार और ऑक्सीजन सामग्री, लेजर ऊर्जा घनत्व विंडो, दोष नियंत्रण, हॉट आइसोस्टैटिक प्रेसिंग और सतह पोस्ट-प्रोसेसिंग के आधार पर सामग्री से डिलीवरी तक की प्रक्रिया नियंत्रण पद्धति प्रस्तुत करता है, ताकि इंजीनियरिंग टीमें CoCr पार्ट्स को घना, स्थिर और अनुपालन योग्य बना सकें।
news
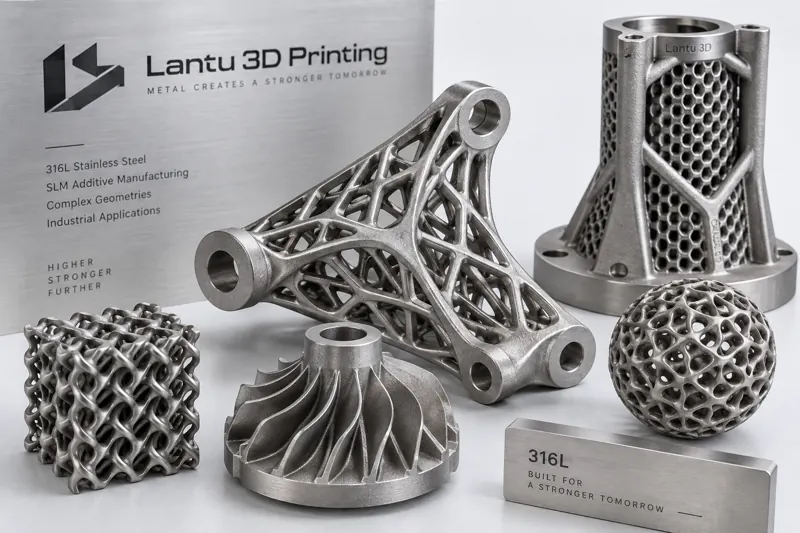
316L स्टेनलेस स्टील की SLM प्रक्रिया अनुकूलन: पाउडर विशेषताओं से घनत्व और संक्षारण-रोध तक इंजीनियरिंग नियंत्रण
316L स्टेनलेस स्टील धातु एडिटिव मैन्युफैक्चरिंग में सबसे परिपक्व और व्यापक रूप से उपयोग होने वाली सामग्रियों में से एक है, लेकिन “प्रिंट किया जा सकता है” का अर्थ “स्थिर रूप से प्रिंट किया जा सकता है” नहीं होता। यह लेख पाउडर कण आकार और ऑक्सीजन सामग्री, लेजर शक्ति व स्कैनिंग गति से बने ऊर्जा घनत्व विंडो, छिद्र नियंत्रण, अवशिष्ट तनाव, हीट ट्रीटमेंट और पैसिवेशन पोस्ट-प्रोसेसिंग तक की चर्चा करता है, ताकि इंजीनियरिंग टीमें 316L भागों को घना, स्थिर और संक्षारण-रोधी बना सकें।
यहां से शुरू करें
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.