
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de conocimiento
Blueprint News
lantu3D revisa espesor, estructura, material, proceso, cantidad y acabado antes de cotizar.
01Guides
02Materiales
03Visión del cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Gestión del control ambiental en talleres de impresión 3D: impacto de la temperatura, la humedad, la limpieza y la absorción de humedad del polvo en la estabilidad de fabricación
¿Por qué, con el mismo equipo y los mismos parámetros, la calidad de fabricación difiere notablemente entre la temporada de lluvias y la estación seca? Este artículo analiza, desde la temperatura y humedad, la limpieza y la absorción de humedad del polvo metálico, cómo el entorno del taller puede convertirse en una causa raíz oculta de las variaciones de calidad en la impresión 3D, y propone métodos de implementación industrial cuantificables, interconectados y trazables.

news
Procesos de tratamiento superficial para piezas metálicas impresas en 3D: selección y aplicación de anodizado, galvanoplastia, recubrimiento por pulverización y pasivación
Las piezas metálicas impresas en 3D suelen presentar rugosidad, residuos de polvo y porosidad superficial. Si se usan directamente en aplicaciones funcionales, pueden sufrir corrosión, desgaste y conductividad irregular. Este artículo resume los materiales aplicables, parámetros clave y defectos comunes de cuatro tratamientos superficiales: anodizado, galvanoplastia/niquelado químico, recubrimientos por pulverización y pasivación, y propone un método de selección orientado a la entrega industrial.

news
Mantenimiento del sistema óptico láser y calibración de precisión en impresión 3D: influencia del galvanómetro, las lentes y la atenuación óptica en la calidad de fabricación
En las líneas SLM/LPBF suelen pasarse por alto variables ocultas: la deriva del galvanómetro, la contaminación de las lentes y la atenuación de la potencia láser modifican directamente la densidad de energía sobre el lecho de polvo, haciendo que un mismo proceso produzca diferentes densidades según el equipo o el momento de fabricación. Este artículo explica, desde una perspectiva de ingeniería, cómo implementar el mantenimiento y la calibración del sistema óptico.

news
Análisis del sistema de medición (MSA) y control de instrumentos en impresión 3D: cómo hacer que los datos de calidad sean realmente fiables
El análisis del sistema de medición (MSA) y el R&R de instrumentos son la base de datos para las decisiones de calidad en impresión 3D. Este artículo parte de las razones por las que la fabricación aditiva es más sensible a la medición y presenta métodos prácticos para implementar inventarios jerarquizados de instrumentos, verificaciones intermedias, criterios GR&R y evitar errores comunes, ayudando a las empresas a separar la “medición imprecisa” de las interferencias en la mejora del proceso.

news
Ensayos no destructivos en impresión 3D y aplicaciones de CT industrial: convertir defectos invisibles en criterios de liberación cuantificables
Muchos defectos de la fabricación aditiva quedan ocultos en el interior de las piezas y no pueden detectarse por apariencia externa. Este artículo explica por qué la impresión 3D necesita más ensayos no destructivos, compara los límites de aplicación de la inspección visual, penetrantes, ultrasonidos, radiografía y CT industrial, y analiza los principios de reconstrucción tomográfica, la resolución micrométrica y la cuantificación de porosidad del CT industrial, además de ofrecer puntos clave sobre momento de inspección, parámetros de escaneo y criterios de liberación.

news
Optimización del proceso de fusión láser en lecho de polvo para aleaciones de alta entropía (HEA): control de ingeniería de composiciones multicomponente y ventanas de proceso
Las aleaciones de alta entropía están formadas por cinco o más elementos principales en proporciones casi equimolares, lo que genera efectos de alta entropía, difusión lenta y distorsión de red. Su impresión 3D afronta retos como segregación química, grietas y porosidad. Este artículo revisa de forma sistemática la ventana de proceso y los métodos de control de calidad en LPBF, desde la preparación del polvo y la densidad de energía láser hasta la estrategia de escaneado y el tratamiento térmico de alivio de tensiones.

news
Gestión de salud y seguridad ocupacional (EHS) en talleres de impresión 3D: de la protección frente a polvos metálicos a la seguridad con gases inertes y láser
Los talleres de impresión 3D metálica ofrecen una gran libertad de diseño, pero también introducen cuatro riesgos típicos: inhalación de polvos metálicos, asfixia por gases inertes, radiación láser y explosión de polvo. Este artículo presenta métodos prácticos de gestión de salud y seguridad ocupacional (EHS) desde cuatro niveles: identificación de peligros, controles de ingeniería, protección personal y ciclo cerrado de gestión, ayudando a las empresas a convertir la seguridad en parte de su capacidad de entrega.

news
Anisotropía en la impresión 3D metálica y optimización de la orientación de impresión: hacer que las piezas sean más resistentes en la dirección correcta
La fusión capa por capa y la solidificación rápida hacen que las piezas LPBF sean naturalmente anisotrópicas: existen diferencias medibles entre la dirección Z y la dirección XY en resistencia, elongación y vida a fatiga. Este artículo explica el origen de la anisotropía a partir de la morfología de grano y la historia térmica del baño de fusión, ofrece métodos de selección de probetas y orientación bajo distintas cargas de tracción, fatiga y conductividad térmica, y resume estrategias para reducir el efecto de orientación mediante ángulo de colocación, soportes, posprocesado y tratamiento térmico. Incluye una lista de revisión de orientación y dos casos de ingeniería: un soporte de rodamiento y un canal de refrigeración.

news
Optimización del proceso LPBF en aleaciones de magnesio: del control de oxidación del polvo a la densidad y la ventana de proceso ignífuga
Las aleaciones de magnesio son los metales estructurales de ingeniería de menor densidad, pero su altísima reactividad química las hace muy propensas a la oxidación y la combustión en fabricación aditiva. Este artículo explica de forma sistemática los retos del proceso de fusión láser en lecho de polvo (LPBF/SLM) para aleaciones de magnesio: control de atmósfera protectora y contenido de oxígeno, optimización de la ventana energética y la densidad, procesos ignífugos y supresión de defectos, además de proponer rutas de aplicación en aeroespacial, nuevas energías e implantes biodegradables.
news
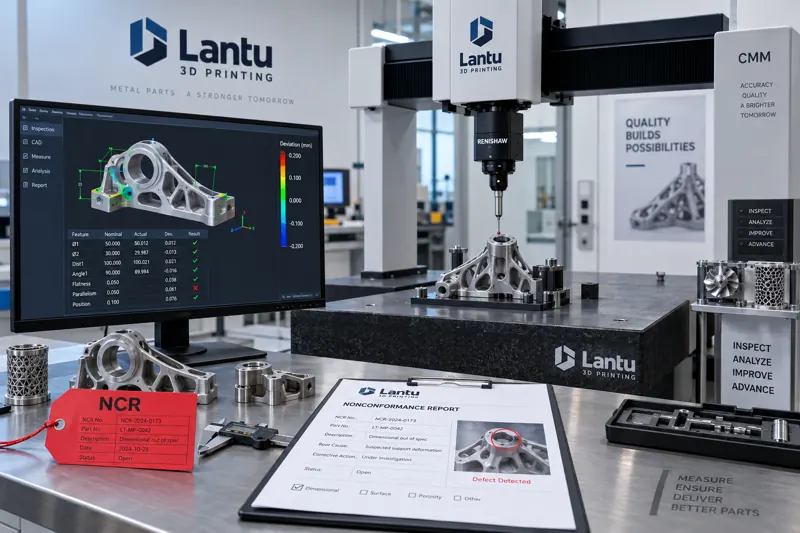
Gestión de anomalías de producción y control de productos no conformes en impresión 3D: del hallazgo de desviaciones al ciclo cerrado de corrección y prevención
Cuando, tras retirar el polvo, aparecen grietas en la superficie de un lote de piezas metálicas SLM y solo quedan 36 horas para la entrega, comienza el sistema de gestión de anomalías de producción y control de productos no conformes (NCR). Este artículo explica la identificación de anomalías, la determinación de no conformidades y el ciclo cerrado de corrección y prevención, cubriendo la interceptación en tres etapas: extendido de polvo, impresión y posprocesado, además de la trazabilidad MES.
news
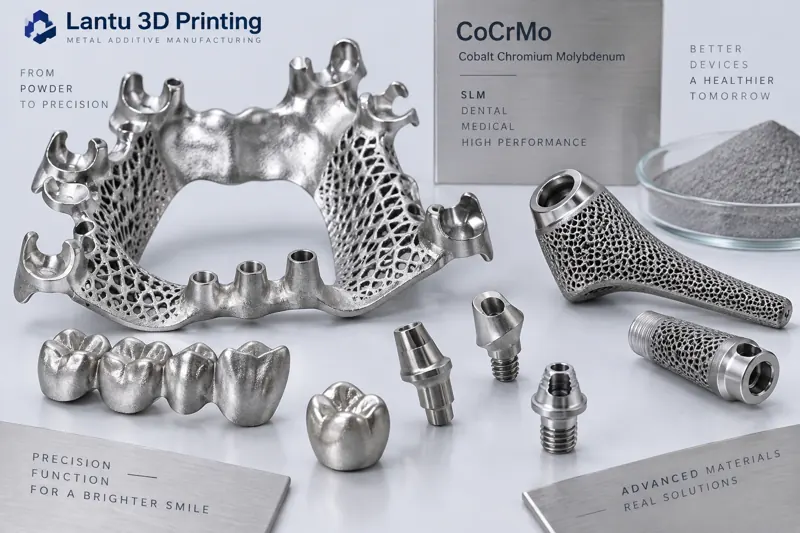
Aplicaciones de la impresión 3D de aleación cobalto-cromo en odontología e implantes médicos: control del proceso desde la selección del polvo hasta el posprocesado
La aleación cobalto-cromo (CoCrMo), gracias a su alta resistencia, resistencia a la corrosión y biocompatibilidad, se ha convertido en un material metálico de fabricación aditiva habitual para armazones dentales, supraestructuras sobre implantes y componentes ortopédicos. Este artículo presenta una ruta de control del proceso desde el material hasta la entrega, abarcando granulometría y contenido de oxígeno del polvo, ventana de densidad de energía láser, supresión de defectos, prensado isostático en caliente y posprocesado superficial, para ayudar a los equipos de ingeniería a fabricar piezas de CoCr densas, estables y conformes.
news
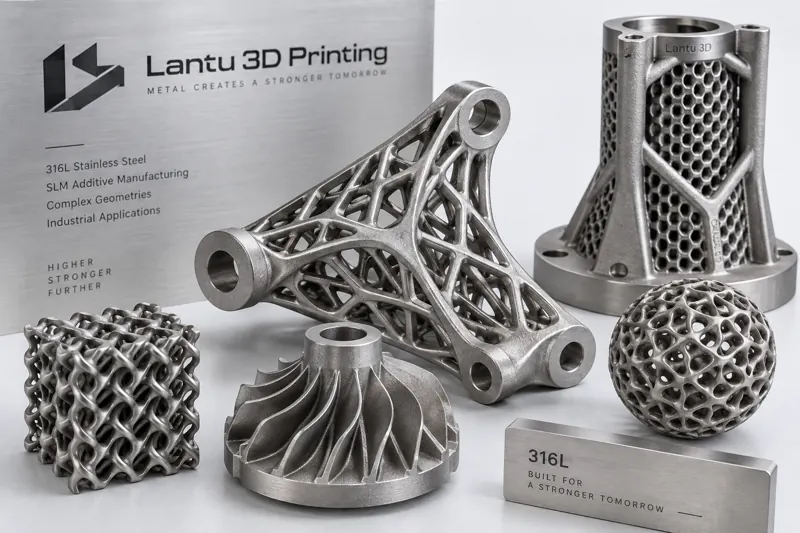
Optimización del proceso SLM para acero inoxidable 316L: control de ingeniería desde las características del polvo hasta la densidad y la resistencia a la corrosión
El acero inoxidable 316L es uno de los materiales más maduros y utilizados en la fabricación aditiva metálica, pero que sea imprimible no significa que el proceso sea estable. Este artículo aborda el tamaño de partícula y el contenido de oxígeno del polvo, la ventana de densidad de energía definida por la potencia láser y la velocidad de escaneo, la supresión de poros, las tensiones residuales, el tratamiento térmico y la pasivación, proponiendo una ruta de control desde el material hasta la entrega para fabricar piezas 316L densas, estables y resistentes a la corrosión.
Empiece aquí
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.