
No model yet, material choice and wall thickness are explained from a practical angle.
Wissenszentrum
Blueprint News
lantu3D prüft vor dem Angebot Wandstärke, Struktur, Material, Verfahren, Menge und Finish.
01Guides
02Materialien
03Kundensicht
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Umweltkontrolle in der 3D-Druck-Werkstatt: Einfluss von Temperatur, Luftfeuchtigkeit, Reinheit und Pulverfeuchte auf die Prozessstabilität
Warum unterscheidet sich die Bauteilqualität bei derselben Anlage und denselben Parametern zwischen Regenzeit und Trockenzeit deutlich? Dieser Artikel analysiert aus den drei Perspektiven Temperatur/Luftfeuchtigkeit, Reinheit und Feuchtigkeitsaufnahme von Metallpulver, wie die Werkstattumgebung zur verborgenen Ursache von Qualitätsschwankungen im 3D-Druck wird, und zeigt quantifizierbare, verriegelbare und rückverfolgbare technische Umsetzungsansätze.

news
Oberflächenbehandlung von Metall-3D-Druckteilen: Auswahl und Anwendung von Anodisieren, Galvanisieren, Beschichten und Passivieren
Metall-3D-Druckteile weisen häufig Rauheit, Pulverrückstände und Poren auf. Im funktionalen Einsatz können dadurch Korrosion, Verschleiß und ungleichmäßige Leitfähigkeit entstehen. Dieser Artikel erläutert die geeigneten Materialien, Schlüsselparameter und typischen Fehler von Anodisieren, Galvanisieren/chemischem Beschichten, Sprühbeschichtungen und Passivierung und bietet eine praxisorientierte Entscheidungshilfe für technische Lieferteile.

news
Wartung und Präzisionskalibrierung optischer Lasersysteme im 3D-Druck: Einfluss von Galvanometerscannern, Linsen und Strahlwegdämpfung auf die Bauteilqualität
Unsichtbare Einflussgrößen in SLM-/LPBF-Produktionslinien werden häufig übersehen: Galvanometerdrift, verschmutzte Optiken und nachlassende Laserleistung verändern direkt die Energiedichte im Pulverbett. Dadurch kann derselbe Prozess auf verschiedenen Anlagen oder zu unterschiedlichen Zeitpunkten unterschiedliche Bauteildichten erzeugen. Dieser Artikel erklärt aus technischer Sicht praxisnah, wie Wartung und Kalibrierung optischer Systeme umgesetzt werden.

news
Analyse von Messsystemen (MSA) und Prüfmittelkontrolle im 3D-Druck: Damit Qualitätsdaten wirklich verlässlich sind
Messsystemanalyse (MSA) und Prüfmittel-R&R bilden die Datengrundlage für Qualitätsentscheidungen im 3D-Druck. Der Artikel erklärt, warum additive Fertigung besonders messsensibel ist, und zeigt praxisnahe Methoden für abgestufte Prüfmittelverzeichnisse, Zwischenprüfungen, GR&R-Bewertung und typische Fehlerquellen.

news
Zerstörungsfreie Prüfung im 3D-Druck und industrielle CT-Anwendungen: Unsichtbare Fehler in quantifizierbare Freigabekriterien verwandeln
Viele Fehler in der additiven Fertigung liegen im Inneren von Bauteilen und sind äußerlich nicht erkennbar. Dieser Artikel erläutert systematisch, warum 3D-Druck stärker auf zerstörungsfreie Prüfung angewiesen ist, vergleicht die Einsatzgrenzen von Sichtprüfung, Eindringprüfung, Ultraschall, Radiografie und industrieller CT und erklärt insbesondere das Prinzip der CT-Rekonstruktion, die Auflösung im Mikrometerbereich sowie die Quantifizierung von Porosität. Zudem werden praxisnahe Hinweise zu Prüfzeitpunkt, Scanparametern und Freigabekriterien gegeben.

news
Prozessoptimierung für das Laser-Pulverbett-Schmelzen von Hochentropielegierungen (HEA): Engineering-Kontrolle von Mehrkomponenten-Zusammensetzung und Prozessfenster
Hochentropielegierungen bestehen aus fünf oder mehr nahezu äquimolaren Hauptelementen und zeigen Effekte wie hohe Mischungsentropie, verlangsamte Diffusion und Gitterverzerrung. Beim 3D-Druck entstehen jedoch Herausforderungen wie Entmischung, Rissbildung und Porosität. Dieser Artikel erläutert systematisch das Prozessfenster und die Qualitätssicherung für LPBF-gefertigte HEA – von der Pulverherstellung über die Laserenergiedichte und Scanstrategie bis zur spannungsabbauenden Wärmebehandlung.

news
Arbeitsschutz- und EHS-Management in der 3D-Druck-Werkstatt: Von Metallpulverschוזt bis Inertgas- und Lasersicherheit
Metall-3D-Druck-Werkstätten bieten hohe Gestaltungsfreiheit, bringen jedoch auch vier typische Risiken mit sich: Einatmen von Metallpulver, Erstickung durch Inertgase, Laserstrahlung und Staubexplosionen. Dieser Artikel beschreibt praxisnahe EHS-Managementmethoden auf vier Ebenen – Gefahrenermittlung, technische Schutzmaßnahmen, persönliche Schutzausrüstung und geschlossener Managementkreislauf – und hilft Unternehmen, Sicherheit zu einem Teil ihrer Lieferfähigkeit zu machen.

news
Anisotropie im Metall-3D-Druck und Optimierung der Druckausrichtung: Bauteile in der richtigen Richtung stärker machen
Schichtweises Aufschmelzen und schnelle Erstarrung führen dazu, dass LPBF-Bauteile von Natur aus anisotrop sind: Festigkeit, Dehnung und Ermüdungslebensdauer unterscheiden sich messbar zwischen Z-Richtung und XY-Richtung. Dieser Artikel erklärt die Ursachen der Anisotropie anhand von Kornmorphologie und thermischer Historie des Schmelzbads, zeigt Methoden zur Probenentnahme und Ausrichtungswahl bei Zug-, Ermüdungs- und Wärmeleitbelastungen und fasst Strategien zusammen, mit denen Bauwinkel, Stützstrukturen, Nachbearbeitung und Wärmebehandlung Orientierungseffekte reduzieren können. Ergänzt wird dies durch eine Checkliste zur Ausrichtungsprüfung sowie zwei Praxisbeispiele zu einem Wälzlagergehäuse und einem Kühlkanal.

news
Prozessoptimierung für Magnesiumlegierungen im Laser Powder Bed Fusion (LPBF): Von der Pulveroxidationskontrolle bis zum Dichte- und Flammschutz-Prozessfenster
Magnesiumlegierungen sind die leichtesten metallischen Konstruktionswerkstoffe, neigen aufgrund ihrer hohen chemischen Reaktivität in der additiven Fertigung jedoch stark zu Oxidation und Entzündung. Dieser Beitrag erläutert systematisch die zentralen Herausforderungen beim Laser Powder Bed Fusion (LPBF/SLM) von Magnesiumlegierungen: Schutzatmosphäre und Sauerstoffkontrolle, Energieeintrag und Dichteoptimierung, Flammschutzprozesse und Defektunterdrückung sowie Anwendungspfade in Luft- und Raumfahrt, New Energy und bioresorbierbaren Implantaten.
news
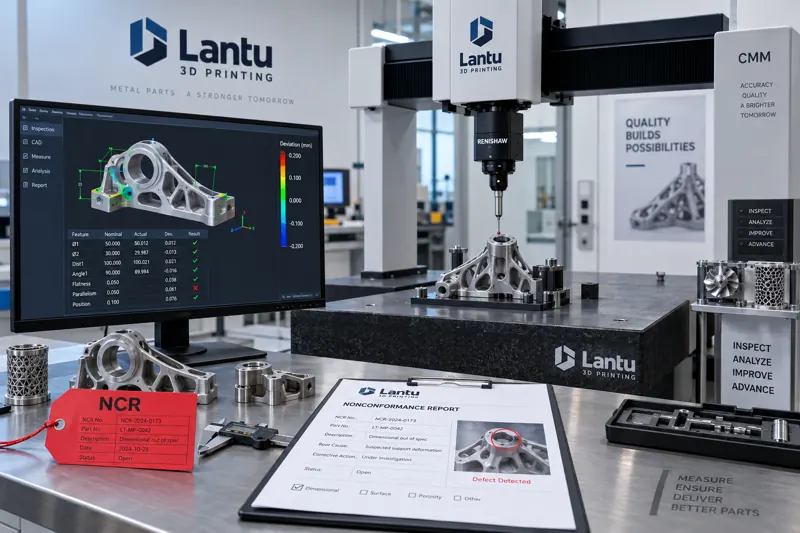
Umgang mit Produktionsabweichungen und Kontrolle fehlerhafter Teile im 3D-Druck: geschlossener Regelkreis von der Abweichungserkennung bis zur Korrektur und Vorbeugung
Wenn nach dem Entpulvern einer Charge SLM-Metallteile Oberflächenrisse auftreten und nur noch 36 Stunden bis zur Lieferung bleiben, beginnt genau hier das System zur Behandlung von Produktionsabweichungen und zur Kontrolle fehlerhafter Produkte (NCR). Dieser Artikel erklärt systematisch Abweichungserkennung, Fehlerbewertung sowie den geschlossenen Korrektur- und Präventionskreislauf, einschließlich Sperrpunkten beim Pulverauftrag, Druck und Nachbearbeitung sowie MES-Rückverfolgbarkeit.
news
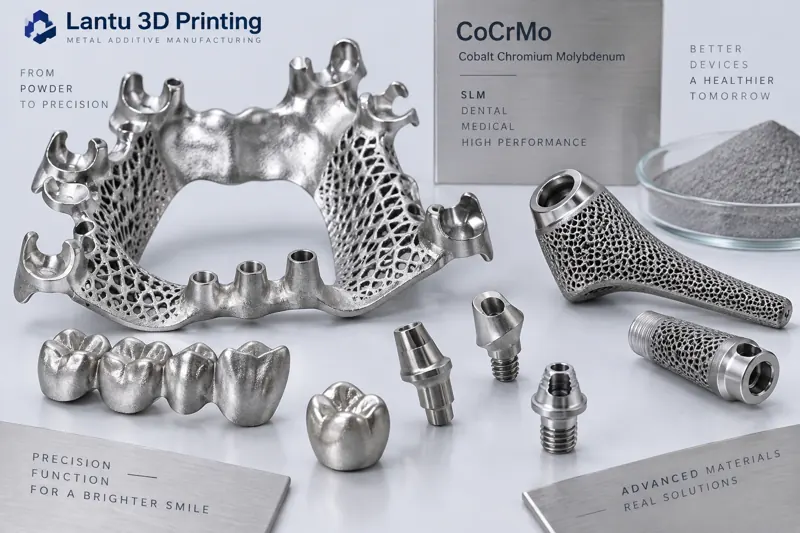
Anwendungen des 3D-Drucks mit Kobalt-Chrom-Legierungen in Dentaltechnik und medizinischen Implantaten: Prozesskontrolle von der Pulverauswahl bis zur Nachbearbeitung
Kobalt-Chrom-Legierungen (CoCrMo) zählen dank hoher Festigkeit, Korrosionsbeständigkeit und Biokompatibilität zu den wichtigsten metallischen Werkstoffen für additive Fertigung in Dentalgerüsten, Implantat-Suprakonstruktionen und orthopädischen Implantaten. Dieser Artikel beschreibt eine durchgängige Prozesskontrollroute von Pulverpartikelgröße und Sauerstoffgehalt über das Fenster der Laserenergiedichte, Fehlervermeidung, heißisostatisches Pressen und Oberflächennachbearbeitung bis zur Auslieferung. So können Engineering-Teams CoCr-Bauteile dicht, stabil und normgerecht herstellen.
news
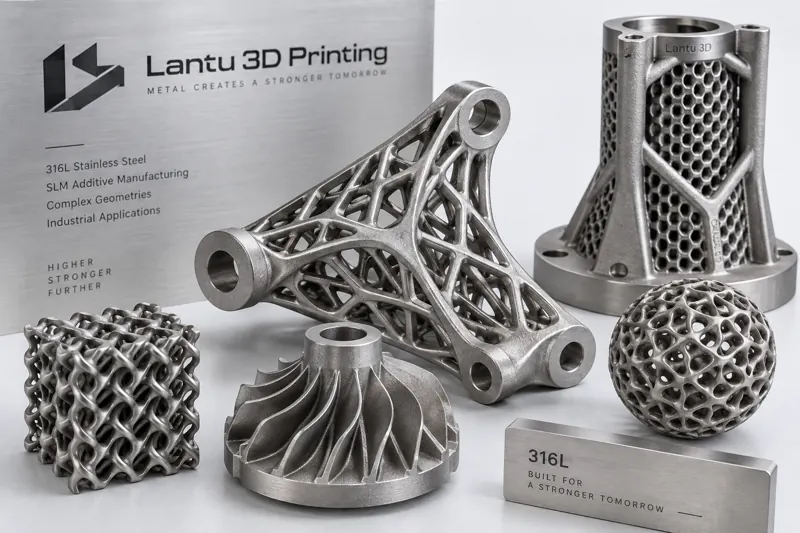
SLM-Prozessoptimierung für 316L-Edelstahl: Technische Kontrolle von Pulvereigenschaften bis Dichte und Korrosionsbeständigkeit
316L-Edelstahl gehört zu den ausgereiftesten und am häufigsten eingesetzten Werkstoffen in der metallischen additiven Fertigung. Doch gut druckbar bedeutet nicht automatisch prozessstabil. Dieser Artikel erläutert den Weg der Prozesskontrolle von Partikelgröße und Sauerstoffgehalt des Pulvers über das Energiedichtefenster aus Laserleistung und Scangeschwindigkeit bis hin zu Porenvermeidung, Eigenspannungen, Wärmebehandlung und Passivierung. So können Engineering-Teams 316L-Bauteile dicht, stabil und korrosionsbeständig herstellen.
Hier starten
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.