
No model yet, material choice and wall thickness are explained from a practical angle.
Kenniscentrum
Blueprint News
lantu3D beoordeelt wanddikte, structuur, materiaal, proces, aantal en afwerking vóór de offerte.
01Guides
02Materialen
03Klantperspectief
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Beheer van omgevingscontrole in 3D-printwerkplaatsen: invloed van temperatuur, vochtigheid, reinheid en vochtopname van poeder op de processtabiliteit
Waarom verschilt de bouwkwaliteit duidelijk tussen het regenseizoen en het droge seizoen, zelfs met dezelfde machine en dezelfde parameters? Dit artikel analyseert vanuit drie dimensies — temperatuur en vochtigheid, reinheid en vochtopname van metaalpoeder — hoe de werkplaatsomgeving een verborgen oorzaak kan zijn van kwaliteitsfluctuaties bij 3D-printen, en geeft kwantificeerbare, vergrendelbare en traceerbare engineeringmethoden voor implementatie.

news
Oppervlaktebehandeling van metalen 3D-geprinte onderdelen: keuze en toepassing van anodiseren, galvaniseren, spuiten en passiveren
Metalen 3D-geprinte onderdelen hebben vaak te maken met ruwheid, poederresten en poriën. Direct gebruik in functionele toepassingen kan leiden tot corrosie, slijtage en ongelijkmatige geleidbaarheid. Dit artikel bespreekt anodiseren, galvaniseren/chemisch vernikkelen, spuitcoatings en passiveren, inclusief geschikte materialen, kernparameters en veelvoorkomende defecten.

news
Onderhoud en precisiekalibratie van laseroptische systemen in 3D-printapparatuur: invloed van galvo’s, lenzen en optische verzwakking op de bouwkwaliteit
Onzichtbare variabelen in SLM/LPBF-productielijnen worden vaak onderschat: galvo-drift, vervuilde lenzen en afnemend laservermogen veranderen direct de energiedichtheid op het poederbed, waardoor hetzelfde proces op verschillende machines of tijdstippen onderdelen met uiteenlopende dichtheden oplevert. Dit artikel legt vanuit technisch perspectief uit hoe onderhoud en kalibratie van optische systemen praktisch worden uitgevoerd.

news
Analyse van meetsystemen (MSA) en meetmiddelbeheer bij 3D-printen: maak kwaliteitsdata echt betrouwbaar
Meetsysteemanalyse (MSA) en meetmiddel-R&R vormen de databasis voor kwaliteitsbeslissingen bij 3D-printen. Dit artikel legt uit waarom additive manufacturing extra gevoelig is voor metingen en biedt praktische methoden voor een gelaagd meetmiddelenregister, tussentijdse controles, GR&R-beoordeling en veelgemaakte fouten, zodat bedrijven meetonzekerheid kunnen scheiden van procesverbetering.

news
Niet-destructief onderzoek bij 3D-printen en toepassingen van industriële CT: onzichtbare defecten omzetten in kwantificeerbare vrijgavecriteria
Veel defecten bij additive manufacturing zitten verborgen in het binnenste van onderdelen en zijn aan de buitenkant niet zichtbaar. Dit artikel bespreekt systematisch waarom 3D-printen meer behoefte heeft aan niet-destructief onderzoek, vergelijkt de toepassingsgrenzen van visuele inspectie, penetrant onderzoek, ultrasoon onderzoek, radiografie en industriële CT, en legt vooral de principes van CT-reconstructie, micrometerresolutie en porositeitskwantificatie uit. Ook worden praktische aandachtspunten gegeven voor inspectiemomenten, scanparameters en vrijgavecriteria.

news
Procesoptimalisatie van laserpoederbedfusie voor hoog-entropielegeringen (HEA): engineeringcontrole van multicomponente samenstellingen en procesvensters
Hoog-entropielegeringen bestaan uit vijf of meer hoofdelementen in bijna equimolaire verhoudingen en profiteren van hoge entropie, trage diffusie en roostervervorming. Bij 3D-printen ontstaan echter uitdagingen zoals segregatie, scheurvorming en porositeit. Dit artikel bespreekt systematisch het LPBF-procesvenster voor HEA’s: van poederbereiding en laserenergiedichtheid tot scanstrategie, spanningsarm gloeien en kwaliteitsborging.

news
EHS-beheer voor gezondheid en veiligheid op de werkvloer in 3D-printwerkplaatsen: van bescherming tegen metaalpoeder tot inert gas en laserveiligheid
Metaal-3D-printwerkplaatsen bieden veel ontwerpvrijheid, maar brengen ook vier typische risico’s met zich mee: inademing van metaalpoeder, verstikking door inert gas, laserstraling en stofexplosies. Dit artikel beschrijft praktische methoden voor EHS-beheer vanuit vier invalshoeken: gevarenidentificatie, technische beheersmaatregelen, persoonlijke bescherming en een gesloten beheercyclus. Zo kunnen bedrijven veiligheid onderdeel maken van hun leveringscapaciteit.

news
Anisotropie en optimalisatie van printoriëntatie bij metaal-3D-printen: maak onderdelen sterker in de juiste richting
Laagsgewijs smelten en snelle stolling zorgen ervoor dat LPBF-onderdelen van nature anisotroop zijn: sterkte, rek en vermoeiingslevensduur verschillen meetbaar tussen de Z-richting en de XY-richting. Dit artikel verklaart de oorsprong van anisotropie vanuit korrelmorfologie en de thermische geschiedenis van het smeltbad, geeft methoden voor monstername en oriëntatiekeuze onder trek-, vermoeiings- en warmtegeleidingsbelastingen, en vat strategieën samen om oriëntatie-effecten te beperken via plaatsingshoek, support, nabewerking en warmtebehandeling. Inclusief een checklist voor oriëntatiebeoordeling en twee engineeringcases: een lagerhuis en een koelstroomkanaal.

news
Procesoptimalisatie voor laser powder bed fusion (LPBF) van magnesiumlegeringen: van poederoxidatiecontrole tot dichtheid en vlamvertragend procesvenster
Magnesiumlegeringen zijn de lichtste technische constructiemetalen, maar oxideren en ontbranden in additive manufacturing zeer gemakkelijk door hun hoge chemische reactiviteit. Dit artikel behandelt systematisch de belangrijkste procesuitdagingen bij laser powder bed fusion (LPBF/SLM) van magnesiumlegeringen: beschermgasatmosfeer en zuurstofbeheersing, optimalisatie van energievenster en dichtheid, vlamvertragende processtrategieën en defectonderdrukking. Ook worden toepassingsroutes besproken voor lucht- en ruimtevaart, nieuwe energievoertuigen en biologisch afbreekbare implantaten.
news
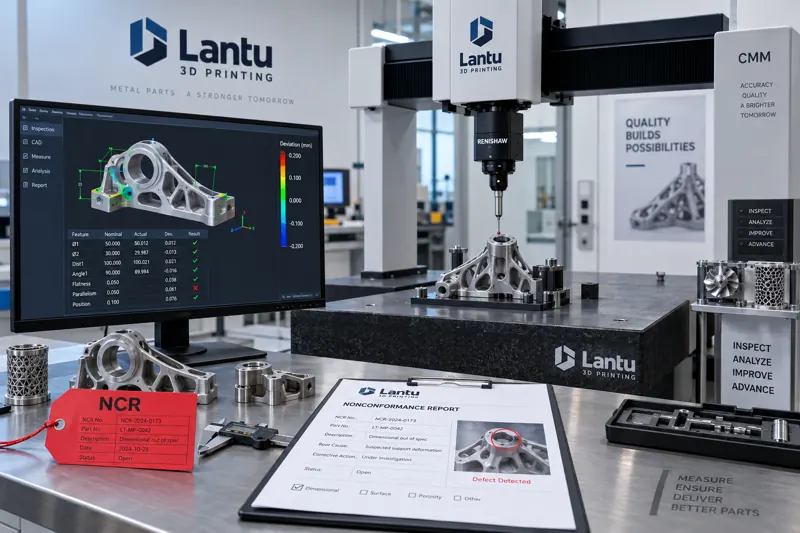
Afhandeling van productieafwijkingen en beheersing van non-conforme producten bij 3D-printen: een gesloten lus van afwijkingsdetectie tot corrigerende en preventieve maatregelen
Wanneer na het ontpoederen van een batch SLM-metalen onderdelen scheuren aan het oppervlak verschijnen en er nog slechts 36 uur levertijd resteert, begint precies daar het systeem voor productieafwijkingen en beheersing van non-conforme producten (NCR). Dit artikel legt systematisch uit hoe afwijkingen worden herkend, non-conformiteit wordt beoordeeld en de CAPA-lus wordt gesloten, inclusief interceptie bij poederbedspreiding, printen en nabewerking, en traceerbaarheid via MES.
news
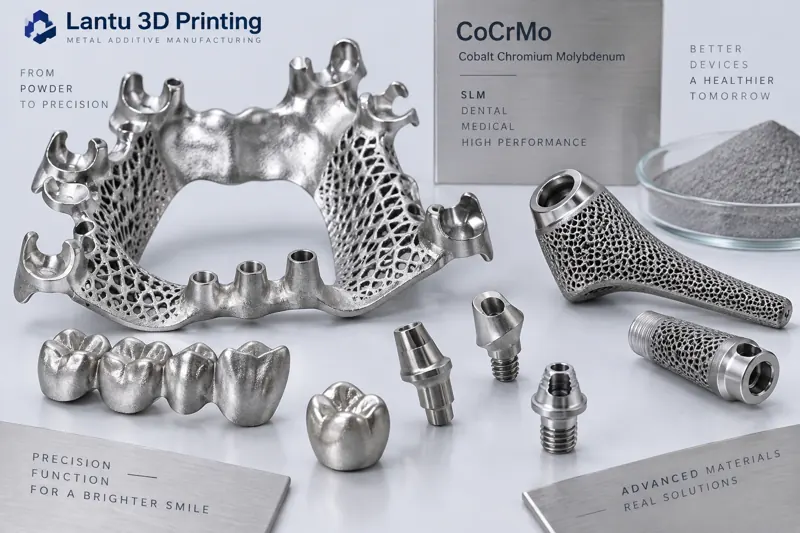
Toepassing van 3D-printen met kobalt-chroomlegeringen in tandheelkunde en medische implantaten: procesbeheersing van poederselectie tot nabewerking
Kobalt-chroomlegeringen (CoCrMo) zijn dankzij hun hoge sterkte, corrosiebestendigheid en biocompatibiliteit uitgegroeid tot een belangrijk metaal voor additieve productie van tandheelkundige frames, suprastructuren op implantaten en orthopedische implantaten. Dit artikel beschrijft een procesroute van materiaal tot levering, met aandacht voor poederdeeltjesgrootte en zuurstofgehalte, het venster voor laserenergiedichtheid, defectbeheersing, heet isostatisch persen en oppervlakte-nabewerking. Zo kunnen engineeringteams CoCr-onderdelen dicht, stabiel en conform de eisen produceren.
news
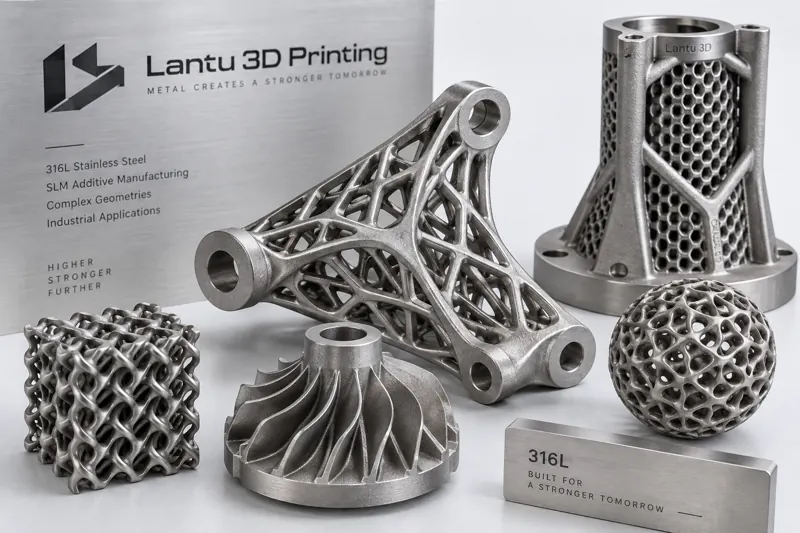
Optimalisatie van het SLM-proces voor 316L roestvast staal: technische beheersing van poedereigenschappen tot dichtheid en corrosiebestendigheid
316L roestvast staal is een van de meest volwassen en meest toegepaste materialen in metaaladditieve productie, maar printbaar betekent niet automatisch processtabiel. Dit artikel behandelt poederdeeltjesgrootte en zuurstofgehalte, het energiedichtheidsvenster gevormd door laservermogen en scansnelheid, poriënreductie, restspanningen, warmtebehandeling en passiverende nabewerking. Het biedt een procesbeheersingsroute van materiaal tot levering om engineeringteams te helpen 316L-onderdelen dicht, stabiel en corrosiebestendig te produceren.
Begin hier
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.