
No model yet, material choice and wall thickness are explained from a practical angle.
Bilgi Merkezi
Blueprint News
lantu3D teklif öncesinde duvar kalınlığı, yapı, malzeme, süreç, adet ve bitişi inceler.
01Guides
02Malzemeler
03Müşteri bakışı
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
3D Baskı Atölyesi Ortam Kontrol Yönetimi: Sıcaklık-Nem, Temizlik ve Toz Nem Emiliminin Üretim Kararlılığına Etkisi
Aynı ekipman ve aynı parametrelerle, neden yağışlı sezon ile kuru sezon arasında üretim kalitesi belirgin şekilde değişir? Bu makale, sıcaklık-nem, temizlik ve metal tozunun nem emilimi olmak üzere üç boyuttan atölye ortamının 3D baskı kalite dalgalanmalarının gizli kök nedeni hâline nasıl geldiğini inceler ve ölçülebilir, kilitlemeli ve izlenebilir mühendislik uygulama yöntemleri sunar.

news
Metal 3D Baskı Parçalarında Yüzey İşleme Süreçleri: Anodik Oksidasyon, Elektrokaplama, Püskürtme Kaplama ve Pasivasyonun Seçimi ve Uygulamaları
Metal 3D baskı parçalarının yüzeylerinde genellikle pürüzlülük, toz kalıntısı ve gözenekler bulunur; doğrudan fonksiyonel kullanımda korozyon, aşınma ve düzensiz iletkenlik sorunları ortaya çıkabilir. Bu makale, anodik oksidasyon, elektrokaplama/kimyasal kaplama, püskürtme kaplama ve pasivasyon olmak üzere dört yüzey işleme yöntemini uygun malzemeler, temel parametreler ve yaygın hatalar açısından ele alır; mühendislik teslimatı için proses seçimi yaklaşımı sunar.

news
3D Baskı Ekipmanlarında Lazer Optik Sistem Bakımı ve Hassasiyet Kalibrasyonu: Galvo Tarayıcı, Lensler ve Optik Yol Zayıflamasının Parça Kalitesine Etkisi
SLM/LPBF üretim hatlarında görünmeyen değişkenler çoğu zaman göz ardı edilir: galvo sapması, lens kirliliği ve lazer gücü zayıflaması, toz yatağına uygulanan enerji yoğunluğunu doğrudan değiştirir. Bu da aynı prosesin farklı makinelerde veya farklı zamanlarda farklı yoğunlukta parçalar üretmesine neden olur. Bu makale, optik sistem bakımı ve kalibrasyonunun sahada nasıl uygulanacağını mühendislik perspektifiyle açıklar.

news
3D Baskıda Ölçüm Sistemi Analizi (MSA) ve Ölçü Aleti Kontrolü: Kalite Verilerini Gerçekten Güvenilir Kılmak
Ölçüm Sistemi Analizi (MSA) ve ölçü aleti R&R, 3D baskıda kalite kararlarının veri temelidir. Bu makale, eklemeli imalatın ölçüme neden daha duyarlı olduğunu açıklayarak kademeli ölçü aleti envanteri, ara kontrol, GR&R değerlendirmesi ve yaygın hatalar için uygulanabilir mühendislik yöntemleri sunar; işletmelerin “hatalı ölçüm” kaynaklı belirsizliği proses iyileştirme çalışmalarından ayırmasına yardımcı olur.

news
3D Baskıda Tahribatsız Muayene ve Endüstriyel CT Uygulamaları: Görünmeyen Kusurları Ölçülebilir Kabul Kriterlerine Dönüştürmek
Katmanlı imalatta kusurların büyük bölümü parçanın içinde gizlidir ve dış görünüşle tespit edilemez. Bu yazı, 3D baskının neden tahribatsız muayeneye daha fazla ihtiyaç duyduğunu sistematik biçimde ele alır; görsel, penetrant, ultrasonik, radyografik muayene ve endüstriyel CT yöntemlerinin kullanım sınırlarını karşılaştırır; endüstriyel CT’nin tomografik yeniden yapılandırma prensibini, mikron seviyesinde çözünürlüğünü ve gözeneklilik nicelleştirme kabiliyetini açıklar; ayrıca muayene zamanı, tarama parametreleri ve kabul kriterlerinin uygulanmasına ilişkin temel noktaları sunar.

news
Yüksek Entropili Alaşımlarda (HEA) Lazer Toz Yatağı Ergitme Süreç Optimizasyonu: Çok Ana Elementli Bileşim ve Proses Penceresinin Mühendislik Kontrolü
Yüksek entropili alaşımlar, beş veya daha fazla ana elementin yaklaşık eş molar oranlarda birleşmesiyle yüksek entropi, yavaş difüzyon ve kafes distorsiyonu etkileri gösterir. Ancak 3D baskıda bileşim segregasyonu, çatlak ve gözenek gibi zorluklar ortaya çıkar. Bu makale, LPBF ile HEA üretiminde toz hazırlamadan lazer enerji yoğunluğuna, tarama stratejisinden gerilim giderme ısıl işlemine kadar proses penceresini ve kalite geri besleme yöntemlerini ele alır.

news
3D Baskı Atölyelerinde İş Sağlığı ve Güvenliği (EHS) Yönetimi: Metal Tozu Korumasından İnert Gaz ve Lazer Güvenliğine
Metal 3D baskı atölyeleri yüksek tasarım özgürlüğü sağlarken metal tozu solunması, inert gaz kaynaklı boğulma, lazer radyasyonu ve toz patlaması olmak üzere dört tipik riski de beraberinde getirir. Bu makale; tehlike tanımlama, mühendislik kontrolleri, kişisel koruyucu donanım ve yönetim döngüsü olmak üzere dört düzeyde uygulanabilir iş sağlığı ve güvenliği (EHS) yöntemleri sunarak işletmelerin güvenliği teslimat kabiliyetinin bir parçası hâline getirmesine yardımcı olur.

news
Metal 3D Baskıda Anizotropi ve Baskı Yönü Optimizasyonu: Parçaları Doğru Yönde Daha Güçlü Hale Getirmek
Katman katman ergitme ve hızlı katılaşma, LPBF parçalarında doğal olarak anizotropi oluşturur: Z yönü ile XY yönü arasında dayanım, uzama ve yorulma ömrü açısından ölçülebilir farklar vardır. Bu makale, tane morfolojisi ve ergiyik havuzunun termal geçmişinden yola çıkarak anizotropinin kaynaklarını açıklar; çekme, yorulma ve ısı iletimi gibi farklı yükleme koşulları altında numune alma ve yön seçimi yöntemlerini sunar; yerleştirme açısı, destekler, son işlem ve ısıl işlemin yön etkisini azaltma stratejilerini özetler. Ayrıca yön değerlendirme kontrol listesi ile rulman yatağı ve soğutma akış kanalı olmak üzere iki mühendislik vakası içerir.

news
Magnezyum Alaşımlarında Lazer Toz Yatağı Füzyonu (LPBF) Proses Optimizasyonu: Toz Oksidasyon Kontrolünden Yoğunluk ve Alev Geciktirici Proses Penceresine
Magnezyum alaşımları, en düşük yoğunluğa sahip mühendislik yapısal metalleri arasındadır; ancak çok yüksek kimyasal reaktiviteleri nedeniyle eklemeli imalatta oksidasyon ve yanmaya son derece yatkındır. Bu makale, magnezyum alaşımlarının lazer toz yatağı füzyonu (LPBF/SLM) prosesindeki temel zorlukları sistematik olarak ele alır: koruyucu atmosfer ve oksijen içeriği kontrolü, enerji penceresi ve yoğunluk optimizasyonu, alev geciktirici prosesler ve kusur bastırma. Ayrıca havacılık-uzay, yeni enerji araçları ve biyobozunur implantlar için uygulama yollarını açıklar.
news
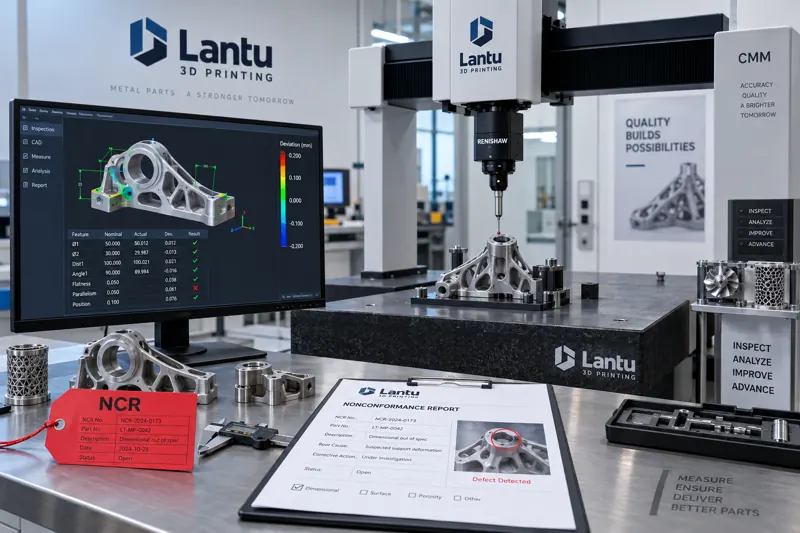
3D Baskı Üretim Anormalliklerinin Yönetimi ve Uygunsuz Ürün Kontrolü: Sapma Tespitinden Düzeltici ve Önleyici Kapalı Döngüye
Bir parti SLM metal parçada toz temizliği sonrası yüzey çatlakları görülmesi ve teslimata yalnızca 36 saat kalması, üretim anormalliği yönetimi ve uygunsuz ürün kontrolü (NCR) sisteminin başladığı noktadır. Bu makale; anormallik tanımlama, uygunsuzluk kararı ve düzeltici-önleyici kapalı döngüyü sistematik olarak açıklar; toz serme, baskı, son işlem aşamalarındaki üç kontrol noktasını ve MES izlenebilirliğini kapsar.
news
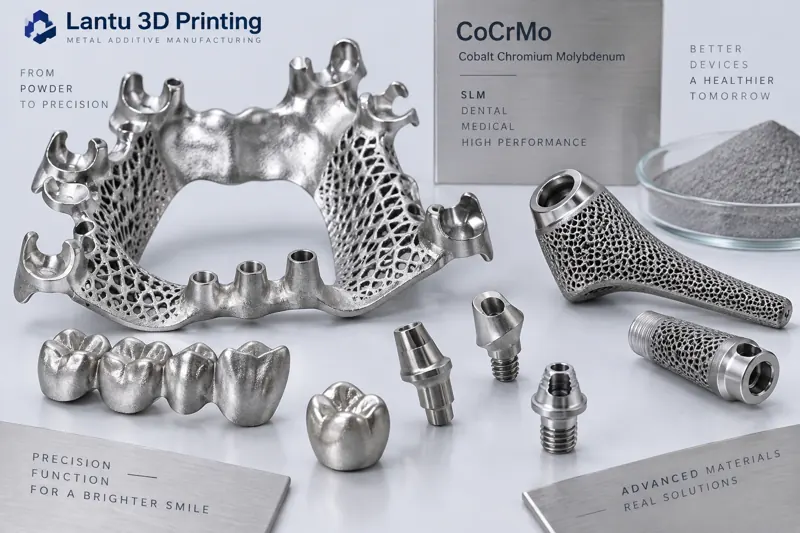
Diş Hekimliği ve Tıbbi İmplantlarda Kobalt-Krom Alaşımı 3D Baskı Uygulamaları: Toz Seçiminden Son İşleme Kadar Proses Kontrolü
Kobalt-krom alaşımı (CoCrMo), yüksek dayanımı, korozyon direnci ve biyouyumluluğu sayesinde dental iskeletler, implant üst yapıları ve ortopedik implantlar için başlıca metal eklemeli imalat malzemelerinden biri hâline gelmiştir. Bu makale; toz tane boyutu ve oksijen içeriği, lazer enerji yoğunluğu penceresi, kusur baskılama, sıcak izostatik presleme ve yüzey son işlemleri üzerinden, malzemeden teslimata uzanan bir proses kontrol yolu sunarak mühendislik ekiplerinin CoCr parçaları yoğun, kararlı ve mevzuata uygun şekilde üretmesine yardımcı olur.
news
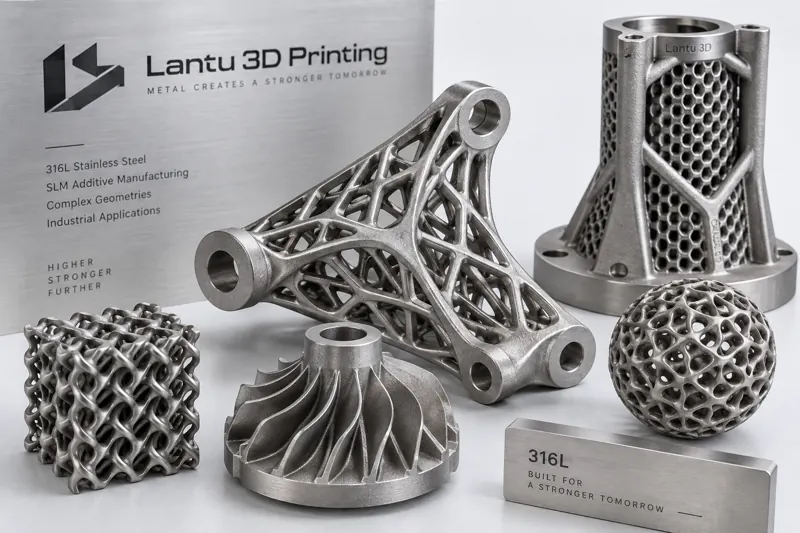
316L Paslanmaz Çelikte SLM Süreç Optimizasyonu: Toz Özelliklerinden Yoğunluk ve Korozyon Direncine Mühendislik Kontrolü
316L paslanmaz çelik, metal eklemeli imalatta en olgun ve en yaygın kullanılan malzemelerden biridir; ancak basılabilir olması, sürecin her zaman kararlı olduğu anlamına gelmez. Bu yazı; toz partikül boyutu ve oksijen içeriğinden, lazer gücü ile tarama hızının oluşturduğu enerji yoğunluğu penceresine, gözeneklerin azaltılması, artık gerilme, ısıl işlem ve pasivasyon son işlemlerine kadar 316L parçaların yoğun, kararlı ve korozyona dayanıklı üretilmesi için malzemeden teslimata uzanan bir süreç kontrol yolu sunar.
Buradan başlayın
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.