
No model yet, material choice and wall thickness are explained from a practical angle.
ศูนย์ความรู้
Blueprint News
lantu3D ตรวจความหนาผนัง โครงสร้าง วัสดุ กระบวนการ จำนวน และงานตกแต่งก่อนเสนอราคา
01Guides
02วัสดุ
03มุมมองลูกค้า
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
การจัดการควบคุมสภาพแวดล้อมในเวิร์กช็อปการพิมพ์ 3D: ผลกระทบของอุณหภูมิ ความชื้น ความสะอาด และการดูดความชื้นของผงต่อเสถียรภาพการขึ้นรูป
เหตุใดเครื่องเดียวกัน พารามิเตอร์ชุดเดียวกัน แต่คุณภาพการขึ้นรูปในฤดูฝนกับฤดูแห้งจึงแตกต่างกันอย่างชัดเจน? บทความนี้วิเคราะห์จาก 3 มิติ ได้แก่ อุณหภูมิและความชื้น ความสะอาด และการดูดความชื้นของผงโลหะ เพื่ออธิบายว่าสภาพแวดล้อมในเวิร์กช็อปกลายเป็นสาเหตุแฝงของความผันผวนด้านคุณภาพการพิมพ์ 3D ได้อย่างไร พร้อมเสนอแนวทางเชิงวิศวกรรมที่วัดค่าได้ เชื่อมต่อระบบป้องกันได้ และตรวจสอบย้อนกลับได้

news
กระบวนการปรับสภาพผิวชิ้นส่วนโลหะพิมพ์ 3D: การเลือกและการใช้งานอะโนไดซ์ การชุบไฟฟ้า การพ่นเคลือบ และพาสซิเวชัน
พื้นผิวของชิ้นส่วนโลหะพิมพ์ 3D มักมีความหยาบ ผงตกค้าง และรูพรุน หากนำไปใช้โดยตรงอาจเกิดปัญหาการกัดกร่อน การสึกหรอ และการนำไฟฟ้าไม่สม่ำเสมอ บทความนี้สรุปกระบวนการปรับสภาพผิว 4 ประเภท ได้แก่ อะโนไดซ์ การชุบไฟฟ้า/ชุบเคมี การพ่นเคลือบ และพาสซิเวชัน พร้อมวัสดุที่เหมาะสม พารามิเตอร์สำคัญ ข้อบกพร่องที่พบบ่อย และแนวทางเลือกกระบวนการสำหรับงานวิศวกรรม

news
การบำรุงรักษาระบบเลเซอร์ออปติคัลและการสอบเทียบความแม่นยำของอุปกรณ์พิมพ์ 3D: ผลกระทบของกัลโว เลนส์ และการลดทอนของเส้นทางแสงต่อคุณภาพการขึ้นรูป
ตัวแปรแฝงในสายการผลิต SLM/LPBF มักถูกมองข้าม: การดริฟต์ของกัลโว การปนเปื้อนของเลนส์ และการลดลงของกำลังเลเซอร์ ล้วนเปลี่ยนความหนาแน่นพลังงานบนเตียงผงโดยตรง ทำให้กระบวนการเดียวกันให้ความหนาแน่นชิ้นงานต่างกันในแต่ละเครื่องหรือแต่ละช่วงเวลา บทความนี้อธิบายแนวทางปฏิบัติในการบำรุงรักษาและสอบเทียบระบบออปติคัลจากมุมมองวิศวกรรม

news
การวิเคราะห์ระบบการวัด (MSA) และการควบคุมเกจในงานพิมพ์ 3 มิติ: ทำให้ข้อมูลคุณภาพเชื่อถือได้จริง
การวิเคราะห์ระบบการวัด (MSA) และ Gauge R&R คือรากฐานข้อมูลของการตัดสินใจด้านคุณภาพในงานพิมพ์ 3 มิติ บทความนี้อธิบายเหตุผลที่การผลิตแบบเติมเนื้อวัสดุไวต่อการวัดมากกว่า พร้อมแนวทางปฏิบัติด้านทะเบียนเครื่องมือวัดแบบแบ่งระดับ การตรวจสอบระหว่างรอบ การตัดสินผล GR&R และข้อผิดพลาดที่พบบ่อย เพื่อช่วยองค์กรแยกปัญหา “วัดไม่แม่น” ออกจากการปรับปรุงกระบวนการผลิต

news
การทดสอบแบบไม่ทำลายสำหรับงานพิมพ์ 3D และการประยุกต์ใช้ Industrial CT: เปลี่ยนข้อบกพร่องที่มองไม่เห็นให้เป็นเกณฑ์ปล่อยผ่านที่วัดค่าได้
ข้อบกพร่องจำนวนมากของการผลิตแบบเติมเนื้อวัสดุซ่อนอยู่ภายในชิ้นงานและไม่สามารถตรวจพบจากภายนอกได้ บทความนี้สรุปอย่างเป็นระบบว่าเหตุใดงานพิมพ์ 3D จึงต้องพึ่งพาการทดสอบแบบไม่ทำลายมากขึ้น เปรียบเทียบขอบเขตการใช้งานของการตรวจด้วยสายตา การทดสอบสารแทรกซึม อัลตราซาวด์ รังสี และ Industrial CT พร้อมอธิบายหลักการสร้างภาพตัดขวาง ความละเอียดระดับไมครอน และความสามารถในการวัดปริมาณรูพรุนของ Industrial CT รวมถึงแนวทางปฏิบัติด้านจังหวะการตรวจ พารามิเตอร์การสแกน และเกณฑ์ปล่อยผ่าน

news
การปรับแต่งกระบวนการหลอมผงด้วยเลเซอร์ของโลหะผสมเอนโทรปีสูง (HEA): การควบคุมเชิงวิศวกรรมขององค์ประกอบหลายธาตุหลักและหน้าต่างกระบวนการ
โลหะผสมเอนโทรปีสูงประกอบด้วยธาตุหลักตั้งแต่ห้าชนิดขึ้นไปในสัดส่วนใกล้เคียงกัน ทำให้เกิดผลของเอนโทรปีสูง การแพร่ช้า และการบิดเบี้ยวของโครงผลึก แต่การพิมพ์ 3D ยังเผชิญความท้าทาย เช่น การแยกตัวขององค์ประกอบ รอยแตกร้าว และรูพรุน บทความนี้สรุปแนวทางควบคุมกระบวนการ LPBF ตั้งแต่การเตรียมผง ความหนาแน่นพลังงานเลเซอร์ กลยุทธ์การสแกน ไปจนถึงการอบลดความเค้นและระบบปิดวงจรด้านคุณภาพ

news
การจัดการอาชีวอนามัยและความปลอดภัย (EHS) ในเวิร์กช็อปการพิมพ์ 3 มิติ: ตั้งแต่การป้องกันผงโลหะจนถึงความปลอดภัยของก๊าซเฉื่อยและเลเซอร์
เวิร์กช็อปการพิมพ์ 3 มิติด้วยโลหะให้เสรีภาพในการออกแบบสูง แต่ก็นำความเสี่ยงหลัก 4 ประเภทเข้ามาด้วย ได้แก่ การสูดดมผงโลหะ การขาดอากาศหายใจจากก๊าซเฉื่อย รังสีเลเซอร์ และการป้องกันการระเบิดของฝุ่น บทความนี้นำเสนอแนวทางการจัดการอาชีวอนามัยและความปลอดภัย (EHS) ที่นำไปปฏิบัติได้จริงใน 4 ด้าน ได้แก่ การระบุอันตราย การควบคุมทางวิศวกรรม อุปกรณ์ป้องกันส่วนบุคคล และระบบบริหารแบบปิดวงจร เพื่อช่วยให้องค์กรทำให้ความปลอดภัยเป็นส่วนหนึ่งของความสามารถในการส่งมอบ

news
แอนไอโซทรอปีของการพิมพ์ 3D โลหะและการปรับทิศทางการพิมพ์: ทำให้ชิ้นส่วนแข็งแรงขึ้นในทิศทางที่ถูกต้อง
การหลอมทีละชั้นและการแข็งตัวอย่างรวดเร็วทำให้ชิ้นส่วน LPBF มีแอนไอโซทรอปีโดยธรรมชาติ: ความแข็งแรง การยืดตัว และอายุความล้าในทิศทาง Z และทิศทาง XY มีความแตกต่างที่วัดได้ บทความนี้อธิบายที่มาของแอนไอโซทรอปีจากรูปทรงเกรนและประวัติความร้อนของบ่อหลอม ให้แนวทางการเลือกตัวอย่างและทิศทางภายใต้โหลดที่แตกต่างกัน เช่น แรงดึง ความล้า และการนำความร้อน พร้อมสรุปกลยุทธ์ในการลดผลกระทบจากทิศทางด้วยมุมการวางชิ้นงาน ซัพพอร์ต กระบวนการหลังการพิมพ์ และการอบชุบความร้อน รวมถึงเช็กลิสต์การทบทวนทิศทางและกรณีวิศวกรรมสองกรณี ได้แก่ ฐานตลับลูกปืนกลิ้งและช่องทางระบายความร้อน

news
การเพิ่มประสิทธิภาพกระบวนการหลอมผงโลหะด้วยเลเซอร์ของโลหะผสมแมกนีเซียม (LPBF): ตั้งแต่การควบคุมออกซิเดชันของผงไปจนถึงความหนาแน่นและหน้าต่างกระบวนการป้องกันการลุกไหม้
โลหะผสมแมกนีเซียมเป็นโลหะโครงสร้างทางวิศวกรรมที่มีความหนาแน่นต่ำที่สุด แต่ด้วยความไวต่อปฏิกิริยาเคมีสูงมาก จึงเกิดออกซิเดชันและการลุกไหม้ได้ง่ายในการผลิตแบบเติมเนื้อวัสดุ บทความนี้อธิบายประเด็นสำคัญของกระบวนการหลอมผงโลหะด้วยเลเซอร์ของโลหะผสมแมกนีเซียม (LPBF/SLM) ได้แก่ การควบคุมบรรยากาศป้องกันและปริมาณออกซิเจน หน้าต่างพลังงานและการเพิ่มความหนาแน่น กระบวนการป้องกันการลุกไหม้และการลดข้อบกพร่อง พร้อมแนวทางประยุกต์ใช้ในอากาศยานและอวกาศ ยานยนต์พลังงานใหม่ และรากเทียมย่อยสลายได้
news
การจัดการความผิดปกติในการผลิตงานพิมพ์ 3D และการควบคุมผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด: วงจรปิดตั้งแต่พบความเบี่ยงเบนจนถึงการแก้ไขป้องกัน
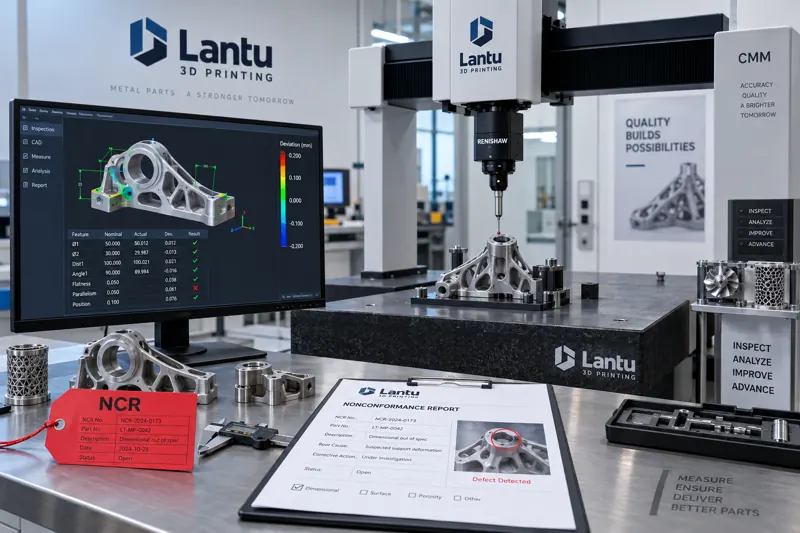
เมื่อชิ้นส่วนโลหะ SLM หนึ่งล็อตพบรอยร้าวบนผิวหลังทำความสะอาดผง และเหลือเวลาส่งมอบเพียง 36 ชั่วโมง นี่คือจุดเริ่มต้นของระบบจัดการความผิดปกติในการผลิตและการควบคุมผลิตภัณฑ์ไม่เป็นไปตามข้อกำหนด (NCR) บทความนี้อธิบายอย่างเป็นระบบตั้งแต่การระบุความผิดปกติ การตัดสินความไม่สอดคล้อง ไปจนถึงวงจรปิดการแก้ไขป้องกัน ครอบคลุมจุดสกัดกั้นสามช่วง ได้แก่ การปูผง การพิมพ์ และการหลังการผลิต พร้อมการตรวจสอบย้อนกลับด้วย MES
news
การประยุกต์ใช้การพิมพ์ 3D โลหะผสมโคบอลต์-โครเมียมในทันตกรรมและรากเทียมทางการแพทย์: การควบคุมกระบวนการตั้งแต่การเลือกผงจนถึงการหลังการผลิต
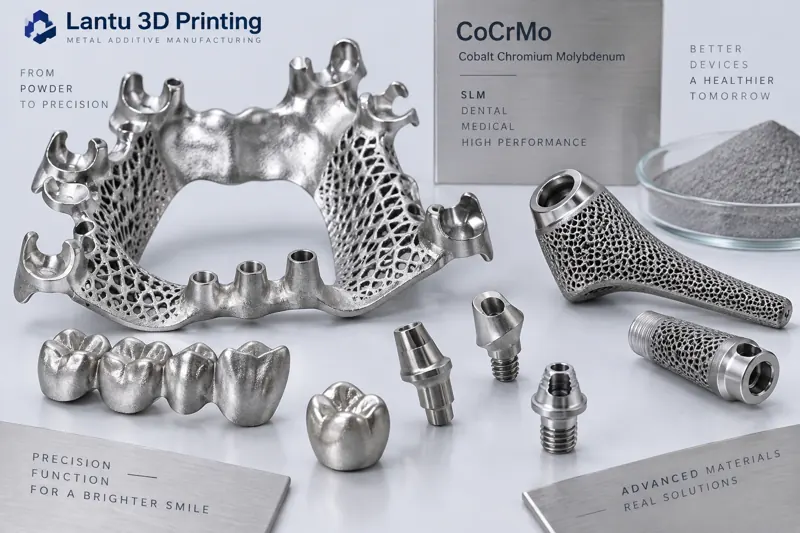
โลหะผสมโคบอลต์-โครเมียม (CoCrMo) ด้วยความแข็งแรงสูง ทนการกัดกร่อน และมีความเข้ากันได้ทางชีวภาพ จึงกลายเป็นวัสดุโลหะสำหรับการผลิตแบบเติมเนื้อวัสดุที่นิยมในโครงฟันปลอมทางทันตกรรม โครงสร้างส่วนบนของรากฟันเทียม และชิ้นส่วนฝังในกระดูก บทความนี้นำเสนอแนวทางควบคุมกระบวนการตั้งแต่วัสดุจนถึงการส่งมอบ ครอบคลุมขนาดอนุภาคและปริมาณออกซิเจนของผง ช่วงความหนาแน่นพลังงานเลเซอร์ การลดข้อบกพร่อง การอัดร้อนแบบไอโซสแตติก และการปรับสภาพผิว เพื่อช่วยทีมวิศวกรรมผลิตชิ้นส่วน CoCr ให้หนาแน่น เสถียร และสอดคล้องตามข้อกำหนด
news
การปรับปรุงกระบวนการ SLM ของสแตนเลส 316L: การควบคุมทางวิศวกรรมตั้งแต่คุณสมบัติผงจนถึงความหนาแน่นและความทนทานต่อการกัดกร่อน
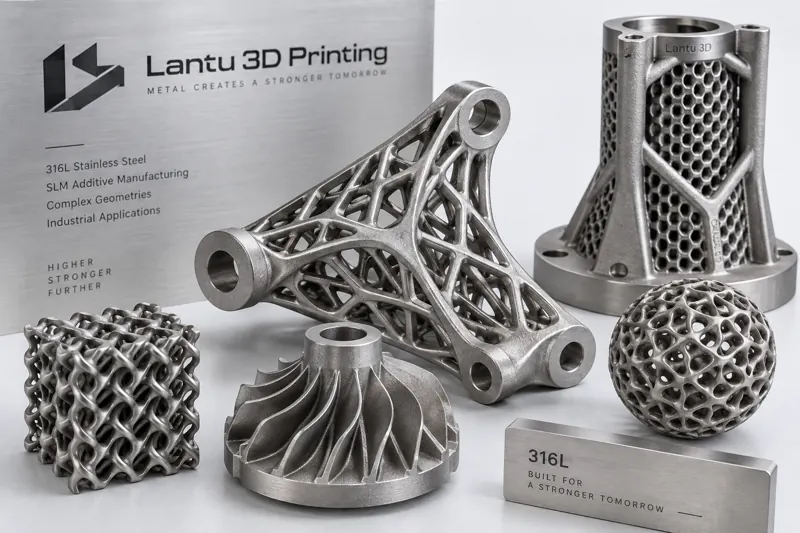
สแตนเลส 316L เป็นหนึ่งในวัสดุที่成熟และใช้กันอย่างแพร่หลายที่สุดในการผลิตแบบเติมเนื้อโลหะ แต่ “พิมพ์ได้” ไม่ได้แปลว่า “พิมพ์ได้เสถียร” บทความนี้อธิบายตั้งแต่ขนาดอนุภาคและปริมาณออกซิเจนของผง หน้าต่างความหนาแน่นพลังงานที่เกิดจากกำลังเลเซอร์และความเร็วสแกน ไปจนถึงการลดรูพรุน ความเค้นตกค้าง การอบชุบความร้อน และการพาสซิเวชันหลังการผลิต เพื่อเสนอแนวทางควบคุมกระบวนการตั้งแต่วัสดุถึงการส่งมอบ ช่วยให้ทีมวิศวกรรมผลิตชิ้นส่วน 316L ให้แน่น เสถียร และทนการกัดกร่อน
เริ่มจากตรงนี้
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.