
No model yet, material choice and wall thickness are explained from a practical angle.
ナレッジセンター
Blueprint News
LANTU 3Dは見積前に肉厚、構造、材料、工法、数量、仕上げを確認します。
01Guides
02材料
03顧客視点
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
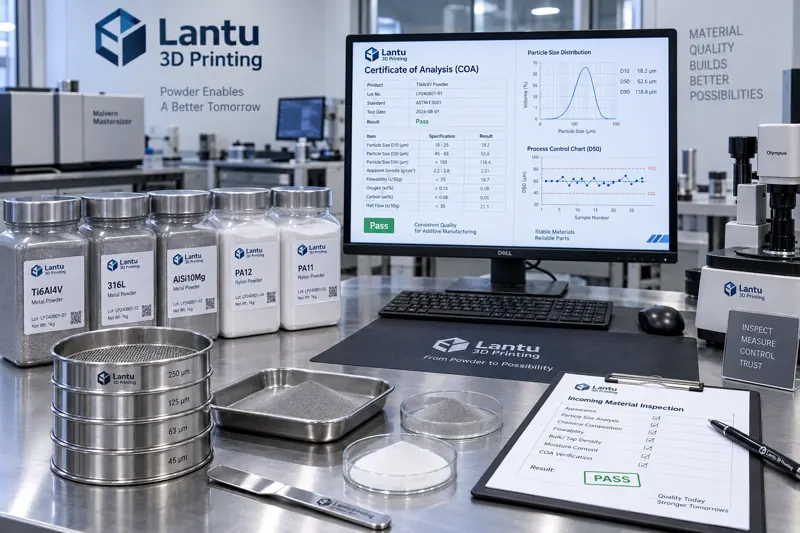
サプライヤー受入品質管理と3Dプリント粉末のロット一貫性:入荷検査からプロセス安定化までのクローズドループ
3Dプリント部品のロット安定性は、粉末が工場に入荷した時点でほぼ決まります。本記事では、サプライヤー受入品質管理のエンジニアリング視点から、金属/ナイロン粉末の入荷検査項目、ロット一貫性の判定方法、受入材料のばらつきがSLM/SLSプロセスと最終性能に与える影響を整理し、小ロット生産から量産まで一貫した納品品質を維持するための実行可能な受入承認・トレーサビリティのクローズドループを提示します。
news
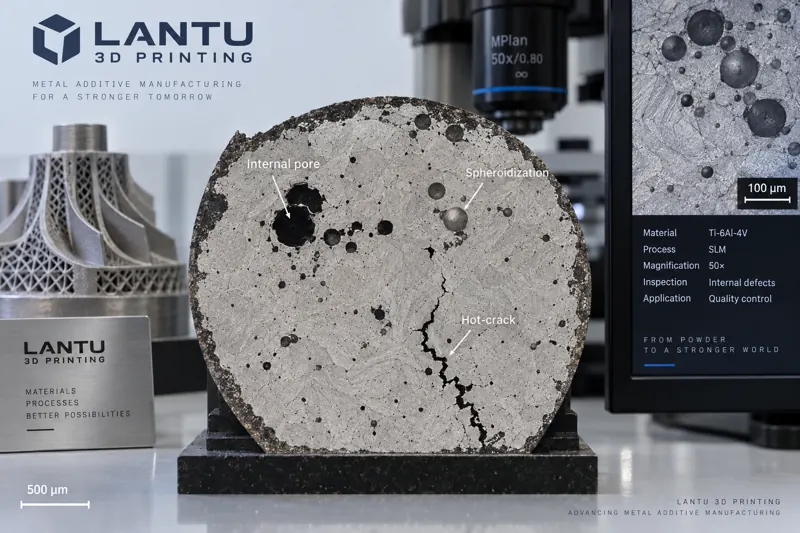
金属3Dプリント成形欠陥分析:ボーリング、気孔、熱割れ、反りの発生原因とプロセス抑制
金属積層造形におけるボーリング、気孔、熱割れ、反り変形は、歩留まりと納期に影響する主要欠陥です。本稿では4種類の欠陥の発生メカニズムを解析し、エネルギー密度、オーバーラップ率、基板予熱、走査戦略、応力除去焼鈍など実装可能なプロセス条件を示すとともに、CT検査とCpk管理による欠陥分析のクローズドループを構築します。
news
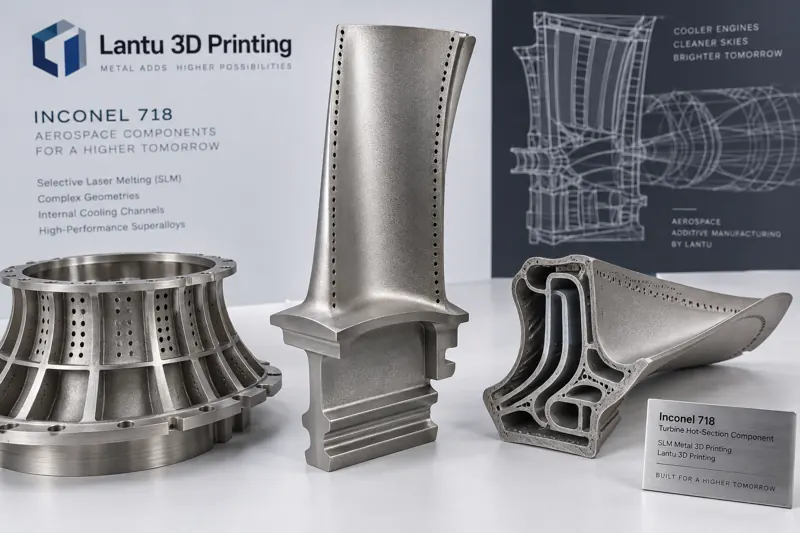
ニッケル基超合金Inconel 718のSLMプロセス最適化:航空エンジン高温部品の積層造形ルート
Inconel 718(GH4169)は最も広く用いられているニッケル基超合金として、650℃での高強度と耐クリープ性により、航空エンジンの燃焼器、タービンディスク、配管に長年使用されてきた。しかし、従来の鍛造+機械加工プロセスでは材料除去率が80%以上に達し、納期も長い。本稿では、粉末特性、レーザーパラメータウィンドウ、熱割れと残留応力の制御、後処理、品質認定という5つの観点から、Inconel 718のSLMプロセス実用化ルートを体系的に整理する。
news
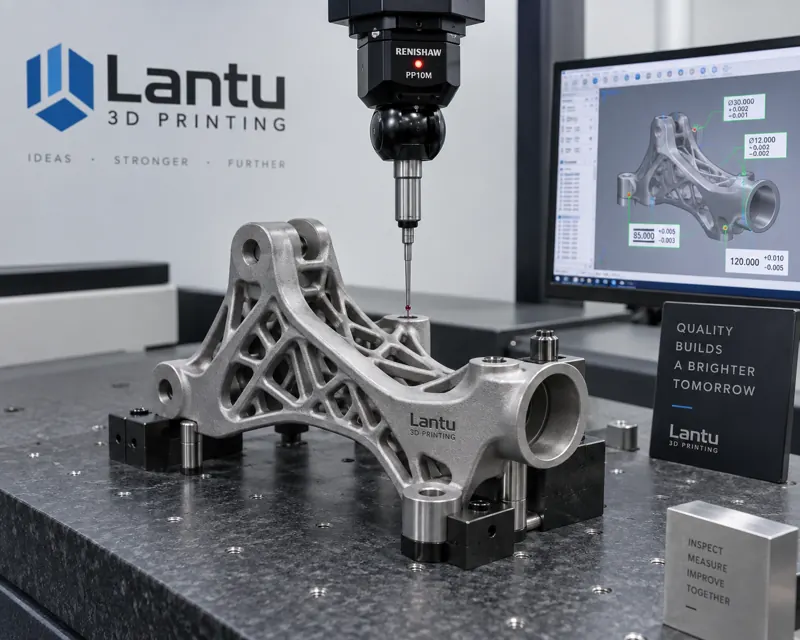
3Dプリントの初回品検査(FAI)と工程能力検証:小ロットから量産への品質リリース方法
従来、小ロットの3Dプリントでは「造形できたら納品」という運用が多く、体系的な初回品リリースが不足していたため、量産段階で寸法ドリフト、強度ばらつき、トレーサビリティ欠如が頻発していました。初回品検査(FAI)は、航空宇宙・自動車業界の品質ゲートの考え方を取り入れ、初回品に対して全寸法、材料、工程パラメータを閉ループで検証することで、不確実性を量産前に遮断します。本稿では、FAIの範囲、判定基準、CPK/PPKによる工程能力の裏付け、初回品から量産までの三段階リリースとデータ閉ループを体系的に解説します。
news
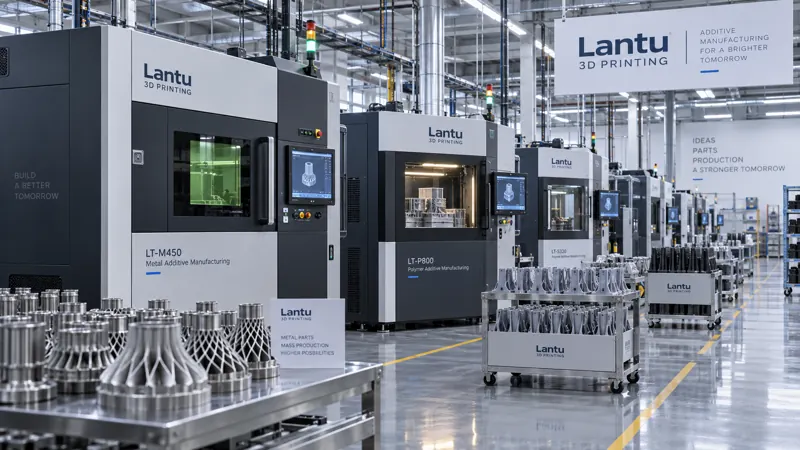
3Dプリンティング業界のトレンド:試作から量産へ向かう産業化の転換点
過去10年、3Dプリンティングは長らく試作段階にとどまっていた。しかし2024〜2026年のサイクルでは産業化の転換点を越えつつある。技術とコスト曲線が継続的に低下し、中小ロットの場面で単品経済性が従来工法を上回り始めている。本稿では、技術成熟度、コスト構造、材料体系、産業エコシステムの4つの側面から、この転換点の意味と実装への道筋を分析する。
news
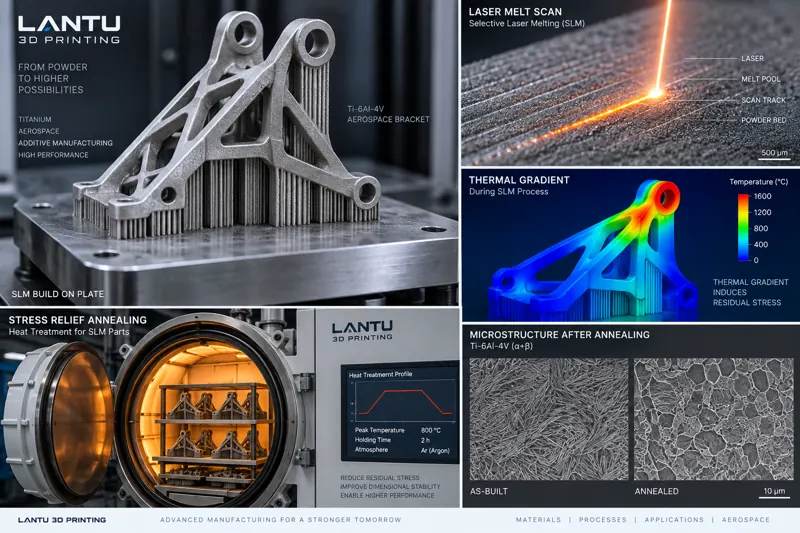
SLM金属3Dプリンティングにおける残留応力制御と焼鈍プロセス最適化:層間応力から寸法安定性までのエンジニアリング手法
SLM(選択的レーザー溶融)による金属3Dプリンティングでは、急速な溶融・凝固と大きな温度勾配により部品内部に残留応力が蓄積し、反り、割れ、寸法ずれを引き起こします。本記事では、応力発生のメカニズムから、プロセス条件の最適化、ベースプレート予熱、走査戦略、サポート設計という4つの応力制御手法を体系的に解説し、さらに応力除去焼鈍、熱間等方圧加圧(HIP)、時効処理のプロセス範囲と選定ロジックを紹介します。金属部品を「造形できる」段階から「寸法が安定し、工程納品できる」段階へ引き上げるための実践的な指針です。
news
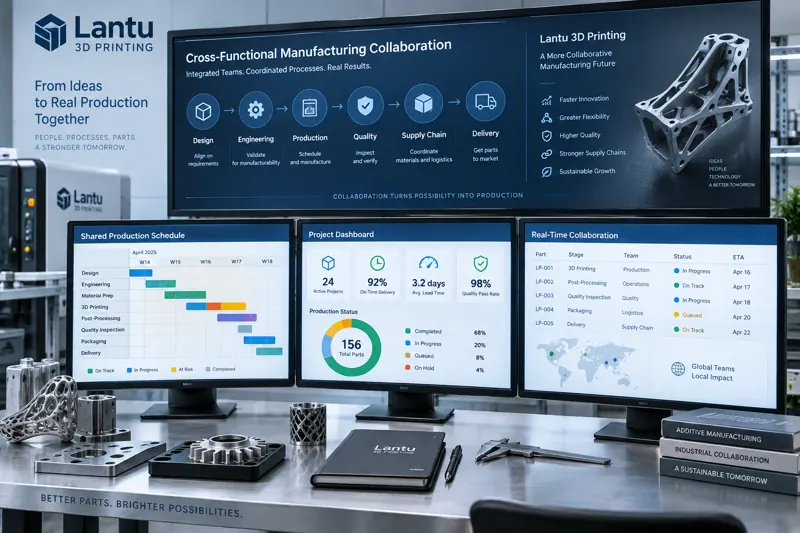
3Dプリンティングの部門横断連携:要求のすり合わせから納品クローズドループまでの協働手法
多品種小ロットの3Dプリンティング事業では、1つの部品が顧客要求から納品に至るまで、営業、設計、工程、生産、品質、物流など複数部門を通過します。本記事では、要求のすり合わせから納品クローズドループまでの部門横断連携手法を分解し、曖昧な要望を製造可能な指標へ変換し、製造性レビューを前倒しして手戻りを防ぎ、カンバン共有で情報誤差をなくし、振り返りのクローズドループで再発を防ぐ方法を紹介します。
news
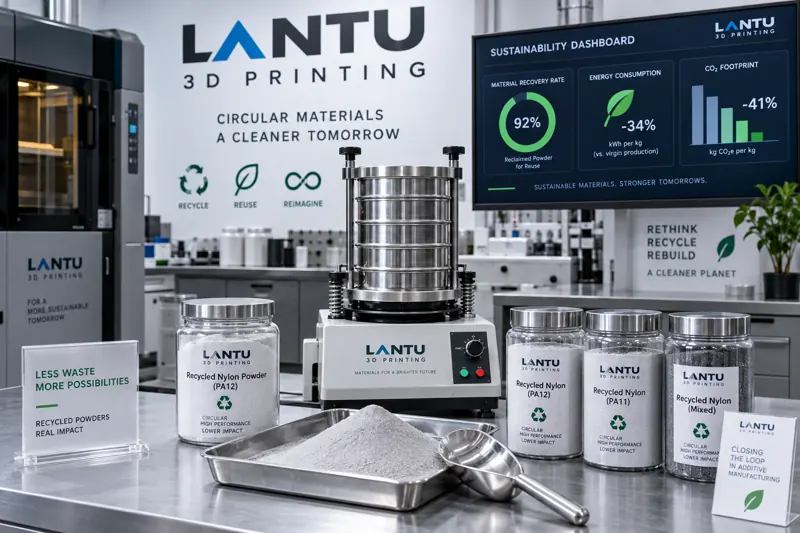
3Dプリンティングによるグリーン製造:粉末リサイクル、エネルギー消費最適化、カーボンフットプリント算定の実装プロセス
製造業のグリーン転換は、スローガンから算定可能な指標へと移行しつつあります。本稿では、材料面の粉末リサイクルのクローズドループ、設備面のエネルギー消費構造と待機最適化、工程面のニアネットシェイプ成形とサポート最小化から、カーボンフットプリント算定と顧客への提供価値まで、3Dプリンティングによるグリーン製造の実装プロセスを体系的に分解し、定量化可能な管理指標と実施順序を提示します。
news
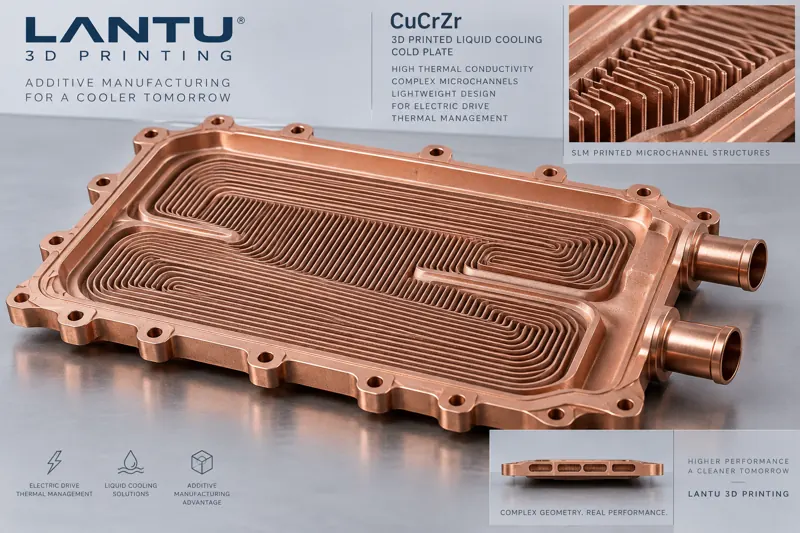
電動ドライブ熱管理における銅合金3Dプリントの応用:材料選定から流路・界面プロセスまで
電動ドライブユニットの出力密度が上昇し続ける中、従来の直線溝型銅製コールドプレートの熱交換能力は限界に近づいている。本稿では、電動ドライブ熱管理における銅合金3Dプリントの応用経路を体系的に解説する。CuCrZr、純銅、アルミの熱伝導性と強度のトレードオフを比較し、コンフォーマル流路とマイクロチャネル設計の要点を解析し、SLMプロセスウィンドウと高密度化制御方法を示す。さらに、界面熱抵抗、除粉洗浄、気密検査など納入時の重要工程に焦点を当て、工学的価値を定量化する。
news
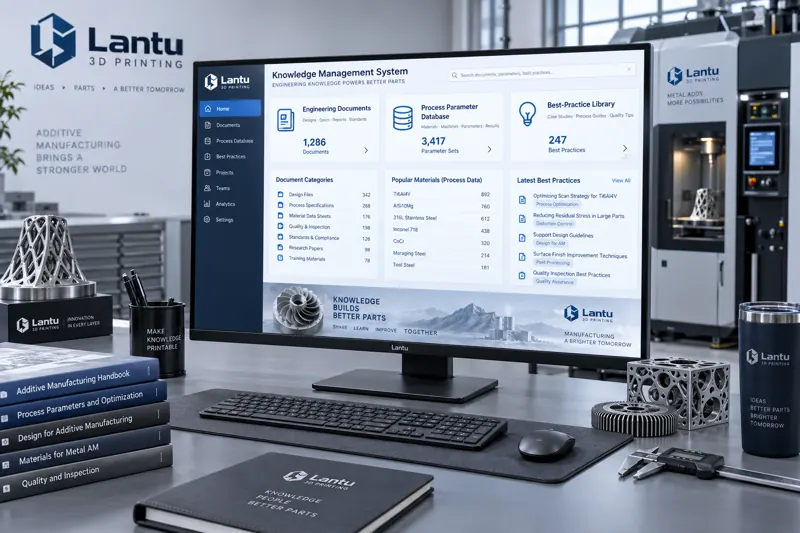
3Dプリンティング企業のナレッジマネジメント:散在する経験を再利用可能なプロセス資産へ
3Dプリンティングは経験への依存度が高い製造方式であり、プロセスのノウハウは往々にして一部のエンジニアの頭の中や断片的なチャット記録に閉じ込められています。本記事では、3Dプリンティング企業がどのようにナレッジマネジメント体系を構築すべきかを体系的に解説します。プロセスパラメータ、DFM基準、失敗事例から設備・材料データの構造化された蓄積までを取り上げ、実行可能な分類、検索、再利用の仕組みを提示し、一回限りの経験を再利用可能で監査可能、かつ継承可能なプロセス資産へと変える方法を示します。
news
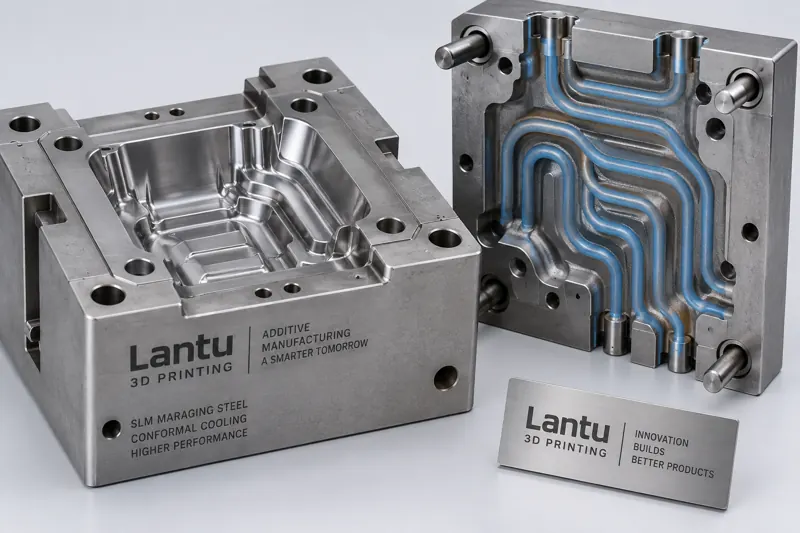
随形冷却金型の3Dプリントプロセス最適化:水路設計から納品検収まで
射出成形およびダイカスト生産では、金型の冷却時間が成形サイクルの50%〜70%を占めることがよくあります。従来の直線水路はCNC加工の制約を受け、冷却ムラによって製品の反りやサイクル延長を招きます。本記事では、随形冷却金型における3Dプリントプロセスの最適化ルートを体系的に解説します。随形水路の設計原則、SLM用金型鋼の選定とプロセスパラメータ、応力除去後処理、内視鏡およびCT検査による検収までを取り上げ、定量的なエンジニアリング価値と導入提案を提示し、企業が設計自由度を納品可能かつ再現可能な量産能力へ転換することを支援します。
news
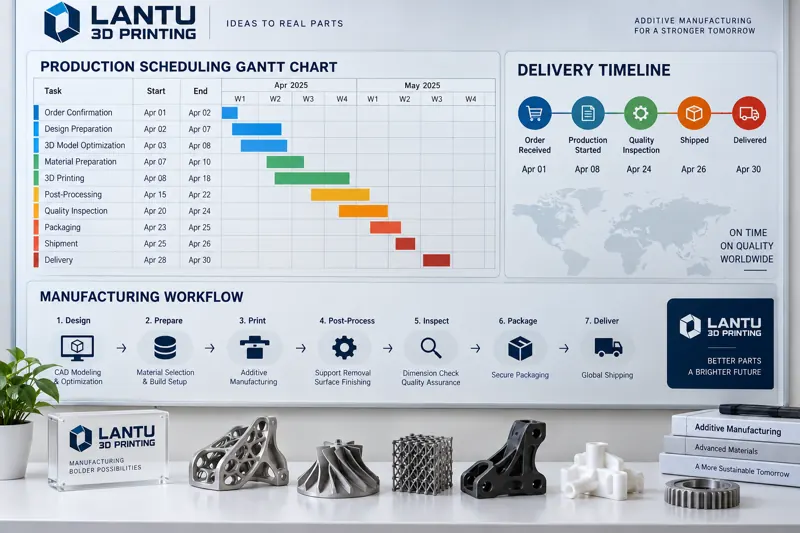
3Dプリンティング生産スケジューリング:受注優先度からバッチ計画までの納期タクト管理手法
オンデマンド製造では、3Dプリント工場が研究開発試作、小ロット試作、緊急補修部品の3種類の案件を同時に抱えることが多く、設備の混在、材料切替コストの高さ、後処理の工程横断により従来の生産計画が機能しにくくなります。本記事では、受注優先度評価モデル、同一材料のバッチ生産計画、生産能力負荷とボトルネックの特定、納期タクトと仕掛品管理、デジタルスケジューリングツールを体系的に解説し、サービス事業者の設備稼働率と納期遵守率向上を支援します。