
No model yet, material choice and wall thickness are explained from a practical angle.
Trung tâm kiến thức
Blueprint News
lantu3D xem độ dày thành, cấu trúc, vật liệu, quy trình, số lượng và hoàn thiện trước báo giá.
01Guides
02Vật liệu
03Góc nhìn khách hàng
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Quản lý kiểm soát môi trường xưởng in 3D: Ảnh hưởng của nhiệt độ, độ ẩm, độ sạch và hấp thụ ẩm của bột đến độ ổn định tạo hình
Cùng một thiết bị, cùng một bộ thông số, vì sao chất lượng tạo hình lại khác biệt rõ rệt giữa mùa mưa ẩm và mùa khô? Bài viết phân tích từ ba khía cạnh: nhiệt độ và độ ẩm, độ sạch và sự hấp thụ ẩm của bột kim loại, làm rõ cách môi trường xưởng trở thành nguyên nhân tiềm ẩn gây dao động chất lượng in 3D, đồng thời đưa ra phương pháp triển khai kỹ thuật có thể định lượng, liên động và truy xuất.

news
Công nghệ xử lý bề mặt linh kiện in 3D kim loại: lựa chọn và ứng dụng anod hóa, mạ điện, phun phủ và thụ động hóa
Bề mặt chi tiết in 3D kim loại thường có độ nhám, bột dư và lỗ rỗng, nếu dùng trực tiếp trong các ứng dụng chức năng sẽ gặp vấn đề về ăn mòn, mài mòn và độ dẫn điện không đồng đều. Bài viết hệ thống hóa bốn nhóm công nghệ xử lý bề mặt gồm anod hóa, mạ điện/mạ hóa học, phun phủ và thụ động hóa, đồng thời đưa ra phương pháp lựa chọn phục vụ bàn giao kỹ thuật.

news
Bảo trì hệ quang học laser và hiệu chuẩn độ chính xác cho thiết bị in 3D: Ảnh hưởng của galvo, thấu kính và suy hao đường quang đến chất lượng tạo hình
Các biến số ẩn trong dây chuyền SLM/LPBF thường bị bỏ qua: độ trôi của galvo, ô nhiễm thấu kính và suy giảm công suất laser trực tiếp làm thay đổi mật độ năng lượng trên lớp bột, khiến cùng một bộ thông số công nghệ cho ra độ đặc khác nhau trên các thiết bị hoặc ở các thời điểm khác nhau. Bài viết này giải thích từ góc độ kỹ thuật các phương pháp triển khai bảo trì và hiệu chuẩn hệ quang học.

news
Phân tích hệ thống đo lường (MSA) và kiểm soát dụng cụ đo trong in 3D: giúp dữ liệu chất lượng thực sự đáng tin cậy
Phân tích hệ thống đo lường (MSA) và R&R dụng cụ đo là nền tảng dữ liệu cho các quyết định chất lượng trong in 3D. Bài viết bắt đầu từ nguyên nhân khiến sản xuất bồi đắp nhạy cảm hơn với đo lường, đồng thời đưa ra các phương pháp triển khai thực tế như sổ quản lý dụng cụ đo theo cấp, kiểm tra giữa kỳ, đánh giá GR&R và các sai lầm thường gặp, giúp doanh nghiệp tách yếu tố “đo không chính xác” khỏi nhiễu trong cải tiến quy trình.

news
Ứng dụng kiểm tra không phá hủy và CT công nghiệp trong in 3D: biến khuyết tật vô hình thành căn cứ nghiệm thu có thể định lượng
Rất nhiều khuyết tật của sản xuất bồi đắp ẩn bên trong chi tiết và không thể phát hiện bằng ngoại quan. Bài viết hệ thống hóa lý do in 3D cần kiểm tra không phá hủy hơn, so sánh phạm vi áp dụng của kiểm tra trực quan, thẩm thấu, siêu âm, X-quang và CT công nghiệp; đồng thời phân tích trọng tâm nguyên lý tái tạo lát cắt của CT công nghiệp, độ phân giải cấp micromet và năng lực định lượng độ rỗng, kèm các điểm triển khai về thời điểm kiểm tra, thông số quét và căn cứ nghiệm thu.

news
Tối ưu hóa quy trình laser powder bed fusion cho hợp kim entropy cao (HEA): kiểm soát kỹ thuật thành phần đa nguyên tố chính và cửa sổ công nghệ
Hợp kim entropy cao được cấu thành từ năm nguyên tố chính trở lên với tỷ lệ gần đẳng mol, tạo ra các hiệu ứng entropy cao, khuếch tán chậm và biến dạng mạng tinh thể. Tuy nhiên, in 3D loại vật liệu này đối mặt với các thách thức như phân tách thành phần, nứt và rỗ khí. Bài viết hệ thống hóa cửa sổ công nghệ và phương pháp kiểm soát chất lượng khép kín trong tạo hình HEA bằng LPBF, từ chế tạo bột, mật độ năng lượng laser, chiến lược quét đến xử lý nhiệt khử ứng suất.

news
Quản lý an toàn và sức khỏe nghề nghiệp (EHS) trong xưởng in 3D: Từ bảo vệ trước bột kim loại đến an toàn khí trơ và laser
Xưởng in 3D kim loại mang lại mức độ tự do thiết kế cao, đồng thời cũng phát sinh bốn nhóm rủi ro điển hình: hít phải bột kim loại, ngạt do khí trơ, bức xạ laser và phòng nổ bụi. Bài viết này đưa ra các phương pháp quản lý an toàn và sức khỏe nghề nghiệp (EHS) có thể triển khai thực tế từ bốn cấp độ: nhận diện mối nguy, kiểm soát kỹ thuật, bảo hộ cá nhân và vòng khép kín quản lý, giúp doanh nghiệp biến an toàn thành một phần của năng lực giao hàng.

news
Tính dị hướng trong in 3D kim loại và tối ưu hướng in: giúp chi tiết bền hơn theo đúng hướng
Quá trình nóng chảy theo từng lớp và đông đặc nhanh khiến chi tiết LPBF tự nhiên có tính dị hướng: độ bền theo hướng Z và hướng XY, độ giãn dài cũng như tuổi thọ mỏi đều có khác biệt đo được. Bài viết này xuất phát từ hình thái hạt tinh thể và lịch sử nhiệt của vũng chảy để giải thích nguồn gốc của tính dị hướng, đưa ra phương pháp chọn mẫu và chọn hướng in dưới các tải trọng khác nhau như kéo, mỏi, dẫn nhiệt, đồng thời tổng kết các chiến lược giảm hiệu ứng hướng in thông qua góc đặt chi tiết, support, xử lý sau in và nhiệt luyện, kèm danh sách kiểm tra đánh giá hướng in và hai trường hợp kỹ thuật về gối đỡ ổ lăn và kênh tản nhiệt.

news
Tối ưu hóa quy trình laser nóng chảy lớp bột hợp kim magiê (LPBF): từ kiểm soát oxy hóa bột đến cửa sổ công nghệ về độ đặc chắc và chống cháy
Hợp kim magiê là kim loại kết cấu kỹ thuật có khối lượng riêng thấp nhất, nhưng do hoạt tính hóa học rất cao nên cực kỳ dễ bị oxy hóa và cháy trong sản xuất bồi đắp. Bài viết này phân tích có hệ thống các thách thức của công nghệ laser nóng chảy lớp bột hợp kim magiê (LPBF/SLM): kiểm soát khí bảo vệ và hàm lượng oxy, tối ưu cửa sổ năng lượng và độ đặc chắc, quy trình chống cháy và ức chế khuyết tật, đồng thời đưa ra lộ trình ứng dụng trong hàng không vũ trụ, năng lượng mới và implant tự tiêu.
news
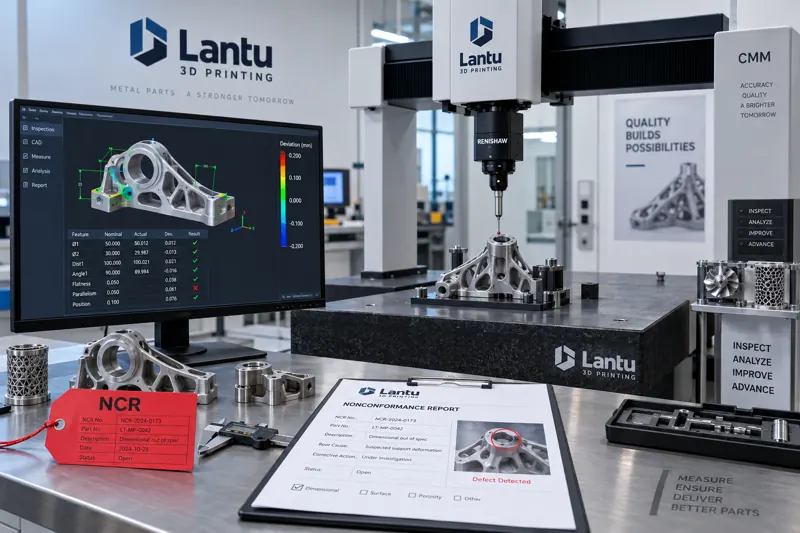
Xử lý bất thường trong sản xuất in 3D và kiểm soát sản phẩm không phù hợp: vòng khép kín từ phát hiện sai lệch đến khắc phục phòng ngừa
Khi một lô chi tiết kim loại SLM xuất hiện vết nứt bề mặt sau khi làm sạch bột và chỉ còn 36 giờ đến hạn giao hàng, đó chính là điểm khởi đầu của hệ thống xử lý bất thường sản xuất và kiểm soát sản phẩm không phù hợp (NCR). Bài viết giải thích có hệ thống việc nhận diện bất thường, phán định không phù hợp và vòng khép kín khắc phục phòng ngừa, bao phủ ba nút chặn gồm rải bột, in, hậu xử lý cùng truy xuất MES.
news
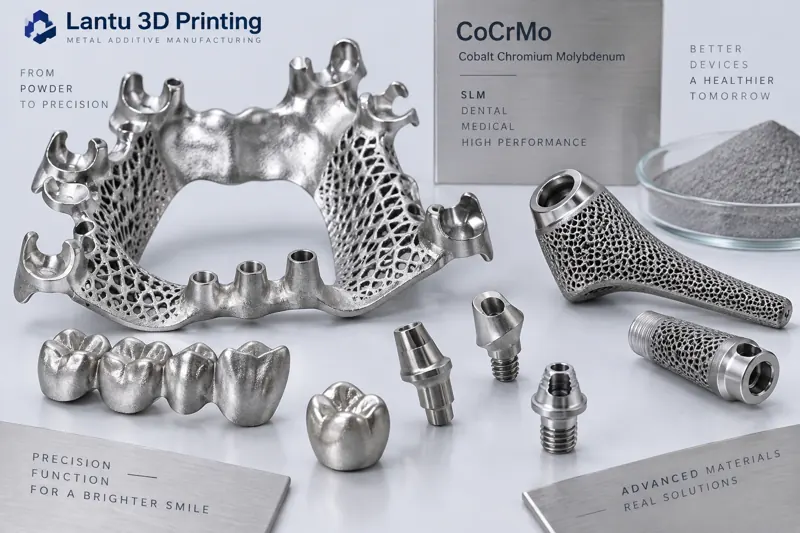
Ứng dụng in 3D hợp kim coban-crom trong nha khoa và cấy ghép y tế: kiểm soát quy trình từ lựa chọn bột đến hậu xử lý
Hợp kim coban-crom (CoCrMo) nhờ độ bền cao, khả năng chống ăn mòn và tính tương thích sinh học đã trở thành vật liệu kim loại bồi đắp chủ đạo cho khung nha khoa, cấu trúc phục hình trên implant và chi tiết cấy ghép chỉnh hình. Bài viết trình bày lộ trình kiểm soát quy trình từ vật liệu đến bàn giao, bao gồm cỡ hạt bột và hàm lượng oxy, cửa sổ mật độ năng lượng laser, hạn chế khuyết tật, ép đẳng tĩnh nóng và hậu xử lý bề mặt, giúp đội ngũ kỹ thuật chế tạo chi tiết CoCr đặc chắc, ổn định và đáp ứng quy định.
news
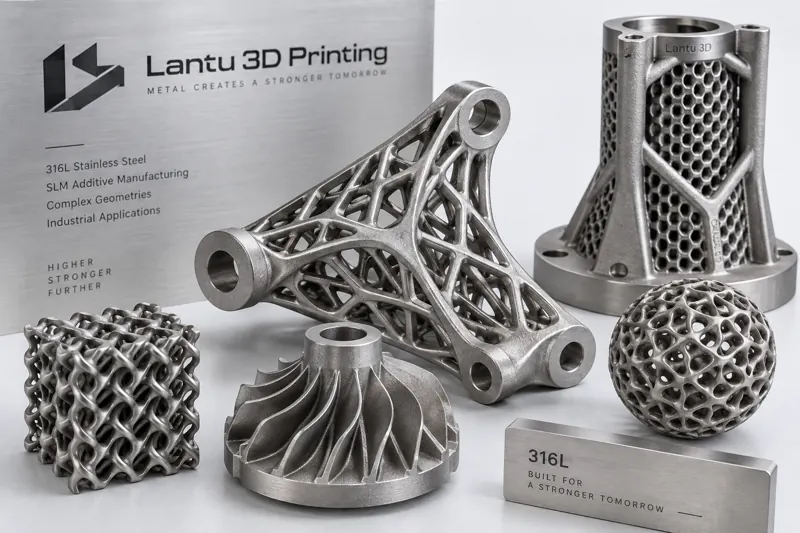
Tối ưu hóa quy trình SLM cho thép không gỉ 316L: kiểm soát kỹ thuật từ đặc tính bột đến độ đặc và khả năng chống ăn mòn
Thép không gỉ 316L là một trong những vật liệu trưởng thành và được ứng dụng rộng rãi nhất trong sản xuất bồi đắp kim loại, nhưng “in được” không đồng nghĩa với “in ổn định”. Bài viết trình bày từ kích thước hạt và hàm lượng oxy của bột, cửa sổ mật độ năng lượng tạo bởi công suất laser và tốc độ quét, đến kiểm soát lỗ rỗng, ứng suất dư, xử lý nhiệt và thụ động hóa, nhằm đưa ra một lộ trình kiểm soát quy trình từ vật liệu đến bàn giao.
Bắt đầu từ đây
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.