
No model yet, material choice and wall thickness are explained from a practical angle.
Centro de Conhecimento
Blueprint News
A lantu3D revisa espessura, estrutura, material, processo, quantidade e acabamento antes do orçamento.
01Guides
02Materiais
03Visão do cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Gestão do controlo ambiental em oficinas de impressão 3D: impacto da temperatura, humidade, limpeza e absorção de humidade do pó na estabilidade da fabricação
Com o mesmo equipamento e os mesmos parâmetros, por que a qualidade de fabricação difere claramente entre a época chuvosa e a estação seca? Este artigo analisa, a partir da temperatura e humidade, da limpeza e da absorção de humidade por pós metálicos, como o ambiente da oficina pode tornar-se uma causa raiz oculta das variações de qualidade na impressão 3D, apresentando métodos de implementação de engenharia quantificáveis, interligados e rastreáveis.

news
Processos de tratamento de superfície para peças metálicas impressas em 3D: seleção e aplicação de anodização, galvanoplastia, revestimento por pulverização e passivação
Peças metálicas impressas em 3D frequentemente apresentam rugosidade, resíduos de pó e porosidade na superfície, o que pode causar corrosão, desgaste e condutividade irregular em aplicações funcionais. Este artigo analisa sistematicamente quatro processos de tratamento de superfície — anodização, galvanoplastia/niquelagem química, revestimentos por pulverização e passivação — abordando materiais aplicáveis, parâmetros-chave e defeitos comuns, além de propor um método de seleção orientado à entrega de engenharia.

news
Manutenção do sistema óptico a laser e calibração de precisão em impressão 3D: impacto do galvanômetro, das lentes e da atenuação do caminho óptico na qualidade de formação
Nas linhas SLM/LPBF, variáveis invisíveis são frequentemente ignoradas: deriva do galvanômetro, contaminação das lentes e atenuação da potência do laser alteram diretamente a densidade de energia no leito de pó, fazendo com que o mesmo processo produza densidades diferentes em equipamentos distintos ou em momentos diferentes. Este artigo explica, sob uma perspectiva de engenharia, como implementar a manutenção e a calibração do sistema óptico.

news
Análise do Sistema de Medição (MSA) e Controle de Instrumentos na Impressão 3D: tornando os dados de qualidade realmente confiáveis
A Análise do Sistema de Medição (MSA) e o R&R de instrumentos são a base de dados para decisões de qualidade na impressão 3D. Este artigo parte das razões pelas quais a manufatura aditiva é mais sensível à medição e apresenta métodos práticos para cadastro hierárquico de instrumentos, verificações intermediárias, critérios de GR&R e erros comuns, ajudando empresas a separar a “imprecisão de medição” das interferências na melhoria do processo.

news
Ensaios não destrutivos na impressão 3D e aplicações de CT industrial: transformar defeitos invisíveis em critérios quantificáveis de liberação
Muitos defeitos da manufatura aditiva ficam ocultos no interior das peças e não podem ser detectados pela aparência. Este artigo organiza sistematicamente por que a impressão 3D exige mais ensaios não destrutivos, compara os limites de aplicação de inspeção visual, líquidos penetrantes, ultrassom, radiografia e CT industrial, e analisa em especial os princípios de reconstrução tomográfica da CT industrial, sua resolução em nível micrométrico e sua capacidade de quantificar porosidade, além de apresentar pontos práticos sobre momento de inspeção, parâmetros de varredura e critérios de liberação.

news
Otimização do processo de fusão em leito de pó a laser para ligas de alta entropia (HEA): controlo de engenharia da composição multicomponente e da janela de processo
As ligas de alta entropia são formadas por cinco ou mais elementos principais em proporções quase equimolares, gerando efeitos de alta entropia, difusão lenta e distorção da rede cristalina. Na impressão 3D, porém, enfrentam desafios como segregação química, fissuração e porosidade. Este artigo analisa, da preparação do pó à densidade de energia do laser, estratégias de varrimento e tratamentos térmicos de alívio de tensões, como definir a janela de processo e o controlo de qualidade em circuito fechado para HEA produzidas por LPBF.

news
Gestão de Saúde e Segurança Ocupacional (EHS) em Oficinas de Impressão 3D: da Proteção contra Pós Metálicos à Segurança com Gases Inertes e Lasers
As oficinas de impressão 3D metálica oferecem alta liberdade de projeto, mas também introduzem quatro riscos típicos: inalação de pós metálicos, asfixia por gases inertes, radiação laser e explosão de poeiras. Este artigo apresenta métodos práticos de gestão de saúde, segurança e meio ambiente (EHS) a partir de quatro níveis: identificação de perigos, controles de engenharia, proteção individual e ciclo fechado de gestão, ajudando as empresas a transformar a segurança em parte da capacidade de entrega.

news
Anisotropia na impressão 3D metálica e otimização da orientação de impressão: tornando as peças mais resistentes na direção correta
A fusão camada a camada e a solidificação rápida tornam as peças LPBF naturalmente anisotrópicas: há diferenças mensuráveis de resistência, alongamento e vida em fadiga entre as direções Z e XY. Este artigo explica a origem da anisotropia a partir da morfologia dos grãos e do histórico térmico da poça de fusão, apresenta métodos de amostragem e seleção de orientação sob diferentes cargas, como tração, fadiga e condução térmica, e resume estratégias para reduzir o efeito da orientação por meio de ângulo de posicionamento, suportes, pós-processamento e tratamento térmico, incluindo uma lista de verificação de orientação e dois casos de engenharia: um alojamento de rolamento e canais de resfriamento térmico.

news
Otimização do processo LPBF para ligas de magnésio: do controle da oxidação do pó à densidade e à janela de processo antichama
As ligas de magnésio são os metais estruturais de engenharia de menor densidade, mas sua altíssima reatividade química as torna extremamente suscetíveis à oxidação e à combustão na manufatura aditiva. Este artigo explica de forma sistemática os principais desafios do processo de fusão em leito de pó a laser (LPBF/SLM) para ligas de magnésio: controle da atmosfera protetora e do teor de oxigênio, otimização da janela de energia e da densidade, processos antichama e mitigação de defeitos, além de apresentar caminhos de aplicação em aeroespacial, novas energias e implantes biodegradáveis.
news
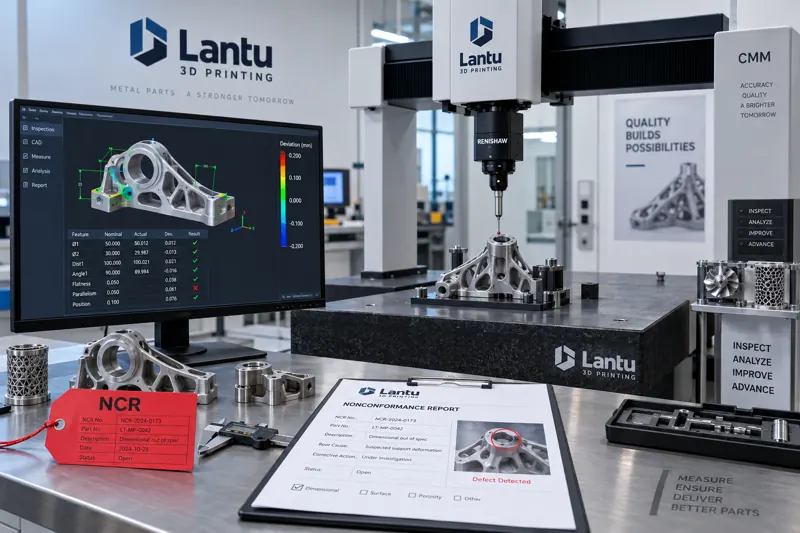
Tratamento de anomalias na produção de impressão 3D e controlo de produtos não conformes: do desvio ao ciclo fechado de correção e prevenção
Quando, após a remoção do pó, surgem fissuras na superfície de um lote de peças metálicas SLM e restam apenas 36 horas até à entrega, começa o sistema de tratamento de anomalias de produção e controlo de produtos não conformes (NCR). Este artigo explica de forma sistemática a identificação de anomalias, a determinação de não conformidade e o ciclo fechado de correção e prevenção, abrangendo a interceção em três pontos — espalhamento de pó, impressão e pós-processamento — e a rastreabilidade via MES.
news
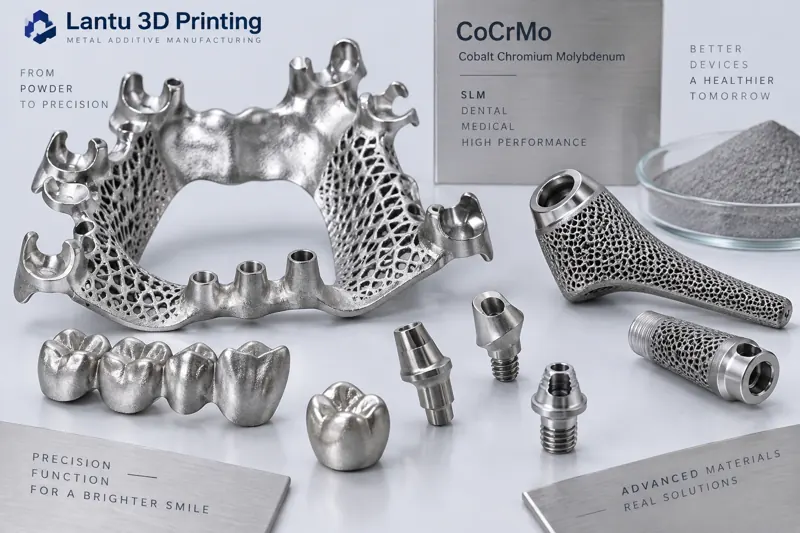
Aplicações da impressão 3D em liga de cobalto-cromo em odontologia e implantes médicos: controle de processo da seleção do pó ao pós-processamento
A liga de cobalto-cromo (CoCrMo), devido à sua alta resistência, resistência à corrosão e biocompatibilidade, tornou-se um material metálico predominante na manufatura aditiva para estruturas dentárias, supraestruturas sobre implantes e implantes ortopédicos. Este artigo apresenta um caminho de controle de processo, desde a granulometria do pó e teor de oxigênio, janela de densidade de energia do laser, supressão de defeitos, prensagem isostática a quente e pós-processamento de superfície, ajudando equipes de engenharia a produzir peças em CoCr densas, estáveis e em conformidade.
news
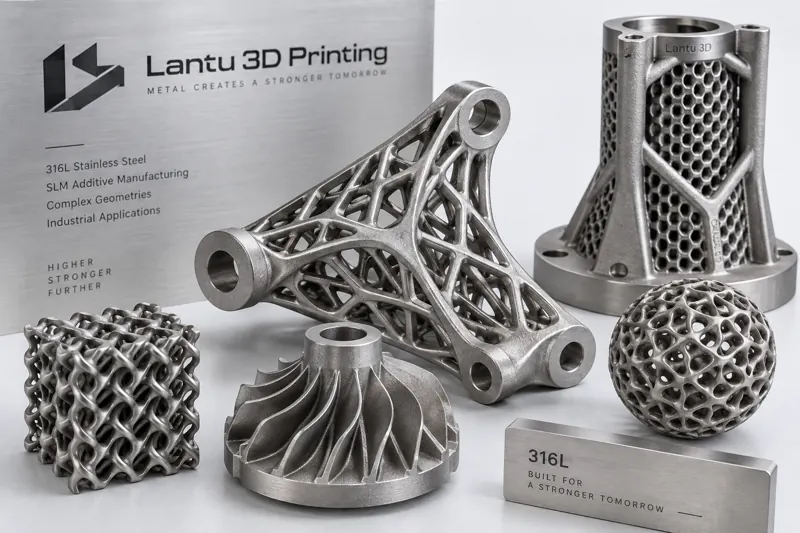
Otimização do processo SLM para aço inoxidável 316L: controle de engenharia das características do pó à densidade e resistência à corrosão
O aço inoxidável 316L é um dos materiais mais maduros e amplamente usados na manufatura aditiva metálica, mas ser imprimível não significa ser estável. Este artigo aborda o tamanho de partícula e o teor de oxigênio do pó, a janela de densidade de energia formada por potência do laser e velocidade de varredura, além do controle de porosidade, tensões residuais, tratamento térmico e passivação, oferecendo um caminho de controle do material à entrega.
Comece por aqui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.