
No model yet, material choice and wall thickness are explained from a practical angle.
Centro Conoscenze
Blueprint News
lantu3D verifica spessore, struttura, materiale, processo, quantità e finitura prima del preventivo.
01Guides
02Materiali
03Punto di vista cliente
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Gestione del controllo ambientale in un reparto di stampa 3D: impatto di temperatura, umidità, pulizia e assorbimento di umidità delle polveri sulla stabilità di formatura
Stessa macchina, stessi parametri: perché la qualità di formatura cambia sensibilmente tra stagione umida e stagione secca? Questo articolo analizza come l’ambiente di reparto possa diventare una causa nascosta delle variazioni qualitative nella stampa 3D, considerando temperatura e umidità, pulizia e assorbimento di umidità delle polveri metalliche, e propone metodi ingegneristici quantificabili, interbloccabili e tracciabili.

news
Processi di trattamento superficiale per parti metalliche stampate in 3D: selezione e applicazioni di anodizzazione, galvanica, verniciatura e passivazione
Le parti metalliche stampate in 3D presentano spesso rugosità, residui di polvere e porosità; se utilizzate direttamente in applicazioni funzionali possono incontrare problemi di corrosione, usura e conducibilità non uniforme. Questo articolo analizza in modo sistematico quattro categorie di trattamenti superficiali: anodizzazione, galvanica/deposizione chimica, rivestimenti a spruzzo e passivazione, illustrandone materiali compatibili, parametri chiave, difetti comuni e criteri di selezione per la consegna ingegneristica.

news
Manutenzione del sistema ottico laser e calibrazione di precisione nelle apparecchiature di stampa 3D: impatto di galvanometri, lenti e attenuazione del percorso ottico sulla qualità di costruzione
Nelle linee SLM/LPBF le variabili nascoste sono spesso trascurate: deriva dei galvanometri, contaminazione delle lenti e attenuazione della potenza laser modificano direttamente la densità di energia sul letto di polvere, facendo sì che lo stesso processo produca densità diverse su macchine diverse o in momenti diversi. Questo articolo illustra, da un punto di vista ingegneristico, metodi pratici per la manutenzione e la calibrazione del sistema ottico.

news
Analisi del sistema di misura (MSA) e controllo degli strumenti nel 3D printing: rendere davvero affidabili i dati di qualità
L’analisi del sistema di misura (MSA) e il Gauge R&R sono le fondamenta dei dati per le decisioni sulla qualità nella stampa 3D. L’articolo parte dalle ragioni per cui la manifattura additiva è più sensibile alla misurazione e propone metodi pratici per registri strumenti graduati, verifiche intermedie, criteri GR&R ed errori comuni, aiutando le aziende a separare l’“incertezza di misura” dalle attività di miglioramento del processo.

news
Controlli non distruttivi nella stampa 3D e applicazioni della CT industriale: trasformare i difetti invisibili in criteri di rilascio quantificabili
Molti difetti della manifattura additiva sono nascosti all’interno dei componenti e non sono rilevabili dall’aspetto esterno. Questo articolo spiega perché la stampa 3D richiede maggiormente controlli non distruttivi, confronta i limiti applicativi di ispezione visiva, penetranti, ultrasuoni, radiografia e CT industriale, e analizza il principio di ricostruzione tomografica, la risoluzione micrometrica e la capacità di quantificare la porosità della CT industriale, fornendo indicazioni pratiche su tempi di controllo, parametri di scansione e criteri di rilascio.

news
Ottimizzazione del processo LPBF per leghe ad alta entropia (HEA): controllo ingegneristico di composizioni multi-elemento e finestra di processo
Le leghe ad alta entropia, composte da cinque o più elementi principali in proporzioni quasi equimolari, offrono effetti di alta entropia, diffusione rallentata e distorsione reticolare. La loro stampa 3D presenta però sfide come segregazione chimica, cricche e porosità. Questo articolo analizza in modo sistematico la finestra di processo LPBF per le HEA, dalla preparazione delle polveri alla densità di energia laser, dalle strategie di scansione ai trattamenti termici di distensione.

news
Gestione della salute e sicurezza sul lavoro (EHS) nei reparti di stampa 3D: dalla protezione dalle polveri metalliche alla sicurezza di gas inerti e laser
I reparti di stampa 3D metallica offrono un’elevata libertà progettuale, ma introducono anche quattro rischi tipici: inalazione di polveri metalliche, asfissia da gas inerti, radiazioni laser e prevenzione delle esplosioni da polveri. Questo articolo propone metodi EHS pratici e applicabili su quattro livelli — identificazione dei pericoli, controlli tecnici, dispositivi di protezione individuale e ciclo di gestione chiuso — per aiutare le aziende a trasformare la sicurezza in parte integrante della capacità di consegna.

news
Anisotropia della stampa 3D metallica e ottimizzazione dell’orientamento di stampa: rendere i componenti più resistenti nella direzione corretta
La fusione strato per strato e la rapida solidificazione rendono i componenti LPBF naturalmente anisotropi: tra direzione Z e piano XY esistono differenze misurabili in resistenza, allungamento e vita a fatica. Questo articolo spiega l’origine dell’anisotropia a partire dalla morfologia dei grani e dalla storia termica del bagno di fusione, propone metodi di campionamento e scelta dell’orientamento per carichi di trazione, fatica e conduzione termica, e riassume le strategie per ridurre l’effetto dell’orientamento tramite angolo di posizionamento, supporti, post-trattamenti e trattamenti termici. Include inoltre una checklist di revisione dell’orientamento e due casi applicativi: un supporto per cuscinetto volvente e una piastra con canali di raffreddamento.

news
Ottimizzazione del processo LPBF per leghe di magnesio: dal controllo dell’ossidazione delle polveri alla densità e alla finestra di processo ignifuga
Le leghe di magnesio sono i metalli strutturali ingegneristici a più bassa densità, ma la loro elevatissima reattività chimica le rende facilmente soggette a ossidazione e combustione nella manifattura additiva. Questo articolo illustra in modo sistematico le principali criticità della fusione laser a letto di polvere (LPBF/SLM) delle leghe di magnesio: atmosfera protettiva e controllo dell’ossigeno, finestra energetica e ottimizzazione della densità, processi ignifughi e riduzione dei difetti, indicando inoltre percorsi applicativi per aerospazio, nuove energie e impianti biodegradabili.
news
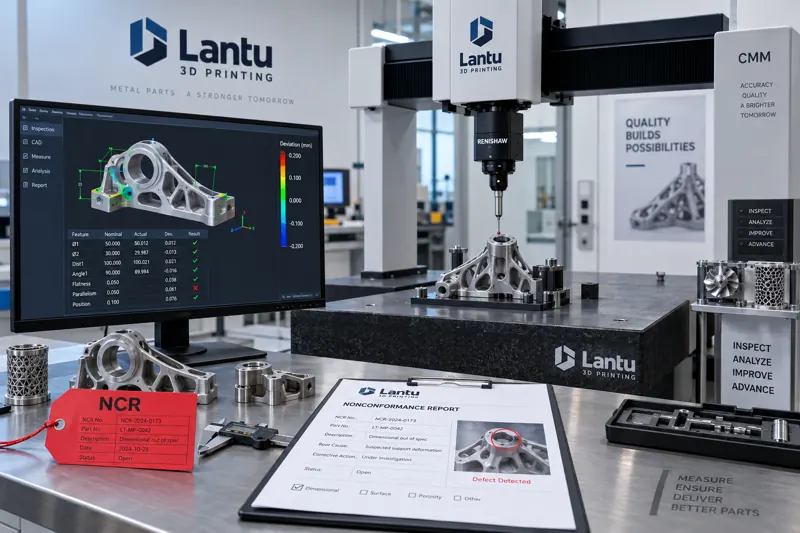
Gestione delle anomalie di produzione e controllo dei prodotti non conformi nella stampa 3D: un ciclo chiuso dalla rilevazione della deviazione alla correzione e prevenzione
Quando, dopo la rimozione della polvere, su un lotto di componenti metallici SLM compaiono cricche superficiali e restano solo 36 ore alla consegna, inizia il sistema di gestione delle anomalie di produzione e controllo dei prodotti non conformi (NCR). Questo articolo illustra in modo sistematico l’identificazione delle anomalie, la valutazione della non conformità e il ciclo chiuso di azioni correttive e preventive, coprendo l’intercettazione in tre nodi: stesura della polvere, stampa e post-processing, oltre alla tracciabilità MES.
news
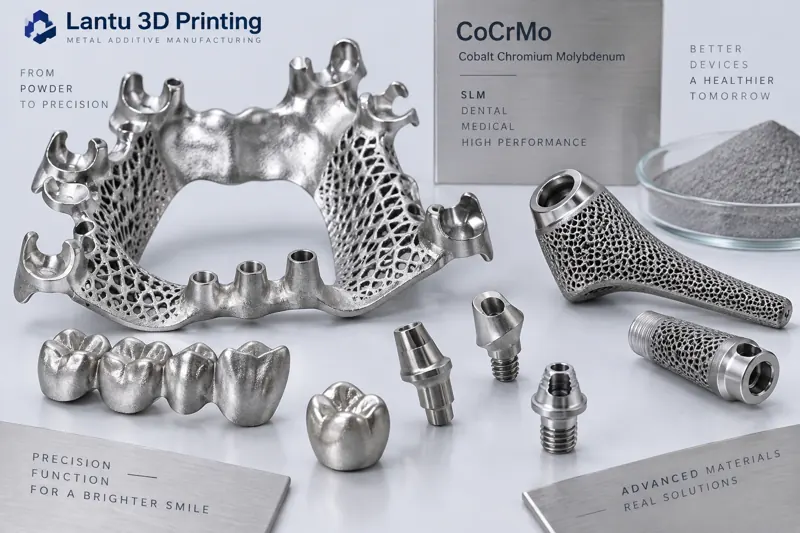
Applicazioni della stampa 3D in lega cobalto-cromo negli impianti dentali e medicali: controllo di processo dalla scelta della polvere al post-trattamento
La lega cobalto-cromo (CoCrMo), grazie a elevata resistenza, resistenza alla corrosione e biocompatibilità, è diventata un materiale metallico additivo di riferimento per scheletrati dentali, sovrastrutture implantari e impianti ortopedici. Questo articolo presenta un percorso di controllo di processo, dalla granulometria e dal contenuto di ossigeno della polvere, alla finestra di densità energetica laser, alla riduzione dei difetti, fino alla pressatura isostatica a caldo e ai post-trattamenti superficiali, aiutando i team tecnici a produrre componenti CoCr densi, stabili e conformi.
news
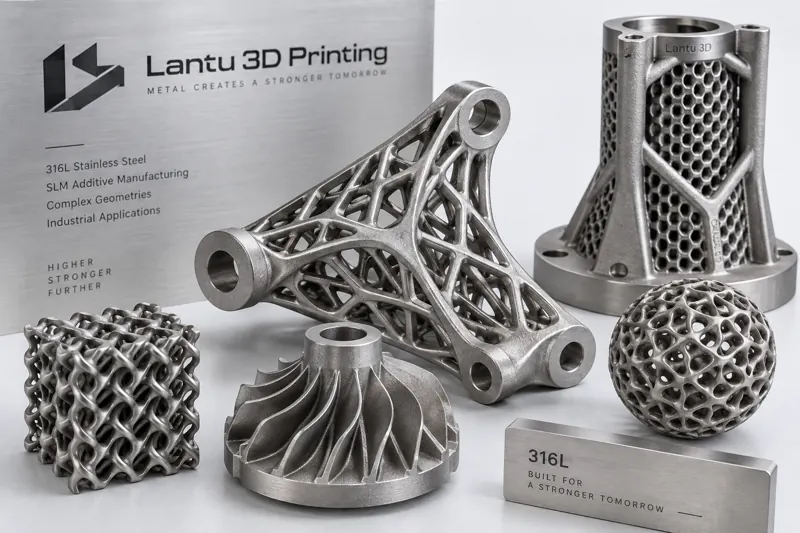
Ottimizzazione del processo SLM per acciaio inox 316L: controllo ingegneristico dalle caratteristiche della polvere a densità e resistenza alla corrosione
L’acciaio inox 316L è uno dei materiali più maturi e diffusi nella manifattura additiva metallica, ma saperlo stampare non significa stamparlo in modo stabile. Questo articolo analizza granulometria e contenuto di ossigeno della polvere, finestra di densità energetica definita da potenza laser e velocità di scansione, riduzione della porosità, tensioni residue, trattamenti termici e passivazione, proponendo un percorso di controllo di processo dal materiale alla consegna per ottenere componenti 316L densi, stabili e resistenti alla corrosione.
Inizia da qui
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.