
No model yet, material choice and wall thickness are explained from a practical angle.
ナレッジセンター
Blueprint News
LANTU 3Dは見積前に肉厚、構造、材料、工法、数量、仕上げを確認します。
01Guides
02材料
03顧客視点
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.
news
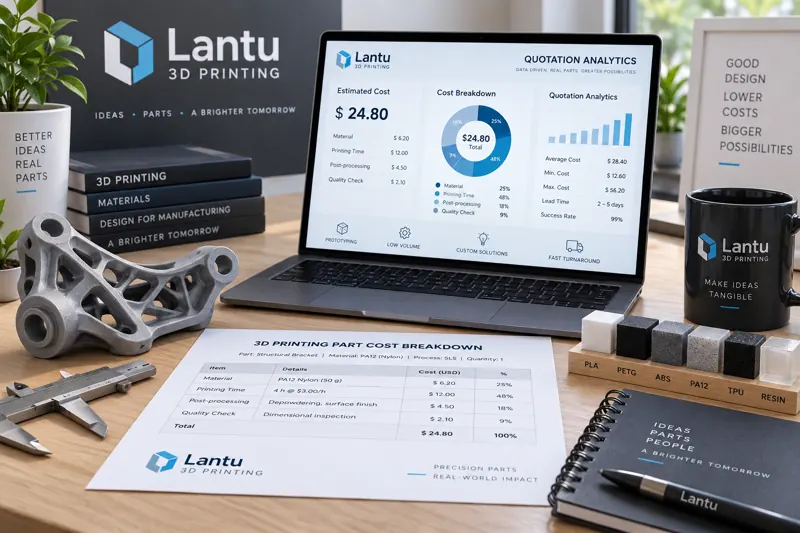
3Dプリント見積コスト計算:形状特性から材料・後処理までの価格構成を解説
同じサイズの3Dプリント部品でも、なぜ見積価格が何倍も違うのか。本記事では、コストの基本原理から、形状特性、材料グレード、設備占有、後処理という4つの価格決定要因を分解し、購買担当者が単価の妥当性を理解できるようにするとともに、設計段階でのコスト低減の方向性を示します。見積構成を理解することは、設計言語で価格交渉を行うことにほかなりません。

news
3Dプリント外注加工管理:サプライヤー認定から工程外注までの品質クローズドループ
外注は、他社の生産能力を自社の管理可能な能力へ変えるための鍵です。本記事では、サプライヤー認定評価、標準技術パッケージ、初品・ロット受入検査、サンプル保管とトレーサビリティ、異常クローズドループの5ステップを提示し、発注から検収までの全プロセスを網羅します。3Dプリント企業が柔軟に受注しながらも管理不能に陥らない仕組みを解説します。

news
3Dプリント部品の砥粒流動加工と流体研磨:複雑な内部流路の表面仕上げプロセス選定
ブラストや手作業の研磨では、3Dプリント品の閉じた内部流路には届きません。本記事では、砥粒流動加工(AFM)、電解研磨、磁気研磨の原理と適用範囲、主要なプロセスパラメータ、粗さ制御方法を解説し、コンフォーマル冷却金型インサートや油圧マニホールドなどの代表的な用途における品質検査と選定のポイントを紹介します。

news
デジタルツインで進化する3Dプリント・スマート生産ライン:装置監視からプロセスのクローズドループ最適化まで
デジタルツインは3Dプリント生産ラインにリアルタイムの可視化能力をもたらし、溶融池温度、ガルバノスキャナ軌跡、酸素濃度などのプロセス変数を、監視・最適化可能なデータフローへと変換します。本記事では、概念、必要性、データ取得、プロセスのクローズドループ制御、導入ポイントを体系的に解説し、デジタルツインがいかに積層造形を経験依存からデータ駆動へ導くかを紹介します。

news
3Dプリントにおけるラティス構造とハニカム構造の軽量化設計:相対密度から単位セル選定までの工学的手法
軽量化が構造設計の必須要件となる中、ラティス構造とハニカム構造が再びエンジニアリングの視野に入っています。本稿では相対密度を中核変数として、ラティス/ハニカムの力学的本質、単位セルの選定、ロッド径とセルパラメータ、積層造形プロセスの制約、品質検証方法を体系的に解説し、設計者が軽量化の意図と製造可能な境界を同じ図面上で整合させることを支援します。

news
3Dプリント部品の配置方向と造形方向の最適化:異方性から総合コストまでの設計判断
同じモデルでも配置方向を変えるだけで、部品の強度、精度、サポート量、コストは大きく変化する。本記事では、異方性、サポート除去性、寸法精度、総合コストの4つの観点から、実務で使える造形方向と配置最適化の判断方法を解説する。

news
大型金属構造部品のレーザークラッディングと指向性エネルギー堆積(DED/WAAM)積層造形プロセス
部品のサイズや重量が粉末床装置の造形限界を超える場合、指向性エネルギー堆積(DED)とワイヤアーク積層造形(WAAM)は、高い堆積速度、補修性、傾斜造形の特長により、大型部品および高価値部品の補修用途を補完します。本稿では、そのプロセス原理、主要パラメータ、品質ウィンドウ、代表的な用途を解説します。

news
積層・切削複合製造:3DプリントとCNCの工程連携と精度管理
積層造形だけでは精度確保が難しく、切削加工だけでは内部空洞に届きません。積層・切削複合製造では、積層がニアネットシェイプを担い、切削が仕上げ精度を確保します。本記事では、基準統一、取り代配分、応力解放、機上計測という4つの管理ポイントを解説し、コンフォーマル冷却金型、航空用インペラ、医療用インプラントの代表的な工程例を紹介します。

news
チタンアルミナイド(TiAl)金属間化合物のレーザー粉末床溶融結合:航空機向け軽量・高温部品の積層造形プロセス
γ-TiAl金属間化合物は密度がわずか3.9〜4.2 g/cm³で、ニッケル基超合金の約半分でありながら、700〜800°Cで長時間使用できます。そのため、航空エンジンの低圧タービンブレードなど、軽量高温構造部品に適した材料です。一方で、TiAlは本質的に脆く、酸化しやすいため、従来加工は困難です。本稿では、レーザー粉末床溶融結合(LPBF)における主要課題、150〜350 Wの出力範囲におけるプロセスウィンドウ、500 ppm以下の不活性雰囲気制御、さらに熱間等方圧加圧処理と熱処理を組み合わせた組織制御について整理し、TiAl積層造形の実用化プロセスを解説します。

news
3Dプリント後処理設備の保守と精度維持:ブラスト、焼鈍炉、検査治具の点検・校正方法
後処理は3Dプリント部品の最終精度と表面品質を左右する重要工程ですが、設備保守の盲点になりがちです。本記事では、ブラスト圧力の低下、焼鈍炉の温度制御ずれ、洗浄液濃度の偏差、検査治具の摩耗などを対象に、サポート除去・洗浄、ブラスト表面処理、熱処理焼鈍、検査設備の点検周期、校正方法、保守記録の仕組みを整理し、後処理工程を事後対応から予防管理へ移行する方法を解説します。

news
3Dプリント部品の公差設計と組立はめあい:収縮補正から寸法チェーン管理までの工学的手法
量産納品における組立手戻りの約3割は、造形欠陥ではなく公差設計に起因します。単品では合格でも組立時に干渉する根本原因は、収縮補正の不足と寸法チェーンの未管理です。本稿では、材料と異方性に応じた収縮補正係数、寸法チェーンのRSS配分法、CMMによる初品クローズドループ検証を示し、3Dプリント部品を「単品合格」から「組立合格」へ導きます。

news
3Dプリンティング工程シミュレーションと成形予測:造形前に変形・割れ・サポートリスクを可視化する
同じパラメータなのに、ある部品は一発で合格し、別の部品は反りや割れを起こすのはなぜでしょうか。問題は多くの場合、造形前にあります。本記事では、3Dプリンティング工程シミュレーション(熱・力学連成、変形予測、サポート最適化、残留応力解析)が製造前にリスクを定量化する方法を体系的に解説し、SLM金属、SLSナイロン、SLA光造形の3種類のプロセスを対象に、実行可能なシミュレーション—実測のクローズドループ手法を紹介します。