
No model yet, material choice and wall thickness are explained from a practical angle.
Центр знаний
Blueprint News
lantu3D до расчёта проверяет толщину стенок, структуру, материал, процесс, количество и отделку.
01Guides
02Материалы
03Взгляд клиента
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Управление средой в цехе 3D-печати: влияние температуры, влажности, чистоты и влагопоглощения порошка на стабильность формования
Почему при одном и том же оборудовании и одинаковых параметрах качество печати заметно отличается в сезон дождей и в сухой период? В статье рассматривается, как температура и влажность, чистота среды и влагопоглощение металлического порошка становятся скрытыми причинами колебаний качества 3D-печати, а также предлагаются измеримые, блокируемые и прослеживаемые инженерные методы внедрения.

news
Процессы поверхностной обработки металлических 3D-печатных деталей: выбор и применение анодирования, гальваники, напыления и пассивации
Поверхность металлических 3D-печатных деталей часто имеет повышенную шероховатость, остатки порошка и поры, поэтому при прямом применении в функциональных узлах возможны коррозия, износ и неравномерная проводимость. В статье системно рассмотрены четыре вида поверхностной обработки — анодирование, гальваническое/химическое покрытие, напыляемые покрытия и пассивация — с точки зрения применимых материалов, ключевых параметров и типичных дефектов, а также предложен инженерный подход к выбору технологии.

news
Обслуживание лазерно-оптической системы и калибровка точности 3D-принтеров: влияние гальванометров, линз и ослабления оптического тракта на качество построения
В линиях SLM/LPBF часто недооценивают скрытые переменные: дрейф гальванометров, загрязнение оптики и снижение мощности лазера напрямую меняют плотность энергии на порошковом слое, из-за чего один и тот же процесс на разных установках или в разные периоды дает детали с разной плотностью. В статье с инженерной точки зрения объясняется, как на практике выполнять обслуживание и калибровку оптической системы.

news
Анализ измерительных систем (MSA) и контроль средств измерений в 3D-печати: как сделать данные о качестве по-настоящему достоверными
Анализ измерительных систем (MSA) и оценка R&R средств измерений — основа данных для решений о качестве в 3D-печати. В статье рассматривается, почему аддитивное производство особенно чувствительно к измерениям, а также даются практические инженерные подходы к многоуровневому реестру средств измерений, промежуточным проверкам, оценке GR&R и типичным ошибкам, чтобы отделить «неточность измерения» от факторов, мешающих улучшению процесса.

news
Неразрушающий контроль 3D-печати и применение промышленной КТ: как превратить невидимые дефекты в количественное основание для приемки
Дефекты аддитивного производства часто скрыты внутри деталей и не выявляются внешним осмотром. В статье системно объясняется, почему 3D-печать особенно нуждается в неразрушающем контроле, сравниваются области применения визуального, капиллярного, ультразвукового, радиографического контроля и промышленной КТ, а также рассматриваются принципы томографической реконструкции, микронное разрешение, количественная оценка пористости и практические критерии приемки.

news
Оптимизация LPBF-печати высокоэнтропийных сплавов (HEA): инженерное управление многокомпонентным составом и технологическим окном
Высокоэнтропийные сплавы состоят из пяти и более основных элементов в близких к эквимолярным долях и демонстрируют эффекты высокой энтропии, замедленной диффузии и искажения кристаллической решетки. При 3D-печати они сталкиваются с сегрегацией состава, трещинами и пористостью. В статье системно рассмотрены подготовка порошка, плотность лазерной энергии, стратегии сканирования, термообработка для снятия напряжений и замкнутый контроль качества при LPBF-формовании HEA.

news
Управление охраной труда и промышленной безопасностью (EHS) в цехе 3D-печати: от защиты от металлических порошков до безопасности инертных газов и лазеров
Цеха металлической 3D-печати обеспечивают высокую свободу проектирования, но одновременно создают четыре типовые группы рисков: вдыхание металлических порошков, удушье из-за инертных газов, лазерное излучение и взрывопожарная опасность пыли. В статье рассматриваются практические методы управления EHS на четырех уровнях: идентификация опасностей, инженерные меры контроля, средства индивидуальной защиты и замкнутый контур управления, чтобы помочь предприятиям сделать безопасность частью своей производственной и поставочной способности.

news
Анизотропия металлической 3D-печати и оптимизация ориентации печати: как сделать деталь прочнее в правильном направлении
Послойное плавление и быстрое затвердевание делают детали LPBF изначально анизотропными: прочность, относительное удлинение и ресурс усталости в направлении Z и в плоскости XY имеют измеримые различия. В статье на основе морфологии зерен и тепловой истории ванны расплава объясняются причины анизотропии, приводятся методы выбора образцов и ориентации при растяжении, усталости и теплопроводности, а также обобщаются стратегии снижения ориентационного эффекта за счет угла размещения, поддержек, постобработки и термообработки. Включены чек-лист проверки ориентации и два инженерных примера: корпус подшипника качения и канал охлаждения.

news
Оптимизация процесса лазерного сплавления в порошковом слое (LPBF) для магниевых сплавов: от контроля окисления порошка до плотности и огнестойкого технологического окна
Магниевые сплавы — самые легкие конструкционные инженерные металлы, однако из-за крайне высокой химической активности они легко окисляются и воспламеняются при аддитивном производстве. В статье системно рассмотрены ключевые сложности LPBF/SLM для магниевых сплавов: защитная атмосфера и контроль содержания кислорода, энергетическое окно и оптимизация плотности, огнестойкие режимы и подавление дефектов, а также практические пути внедрения в аэрокосмической отрасли, новой энергетике и биоразлагаемых имплантатах.
news
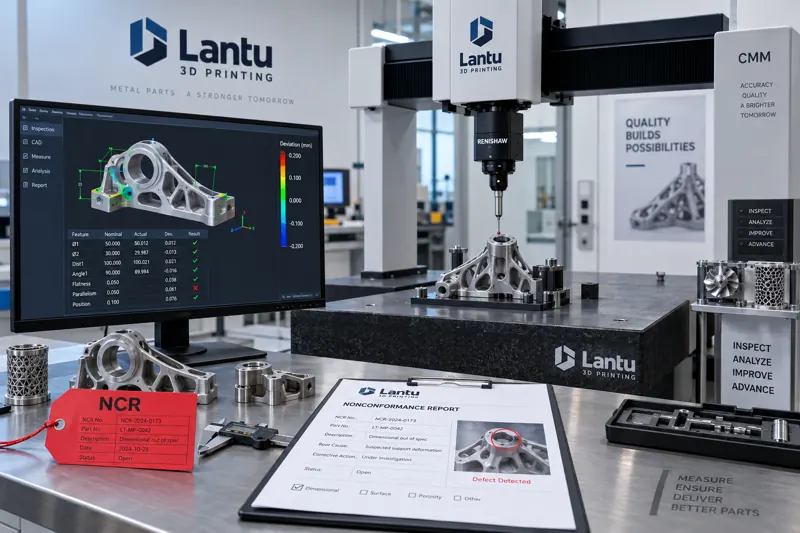
Обработка производственных отклонений в 3D-печати и контроль несоответствующей продукции: замкнутый цикл от выявления отклонения до корректирующих и предупреждающих действий
Когда после очистки от порошка на поверхности партии металлических деталей SLM появляются трещины, а до срока поставки остается всего 36 часов, именно здесь начинается система обработки производственных отклонений и контроля несоответствующей продукции (NCR). В статье системно рассматриваются выявление отклонений, оценка несоответствий и замкнутый цикл корректирующих и предупреждающих действий, включая три точки перехвата — нанесение порошка, печать и постобработку — а также прослеживаемость через MES.
news
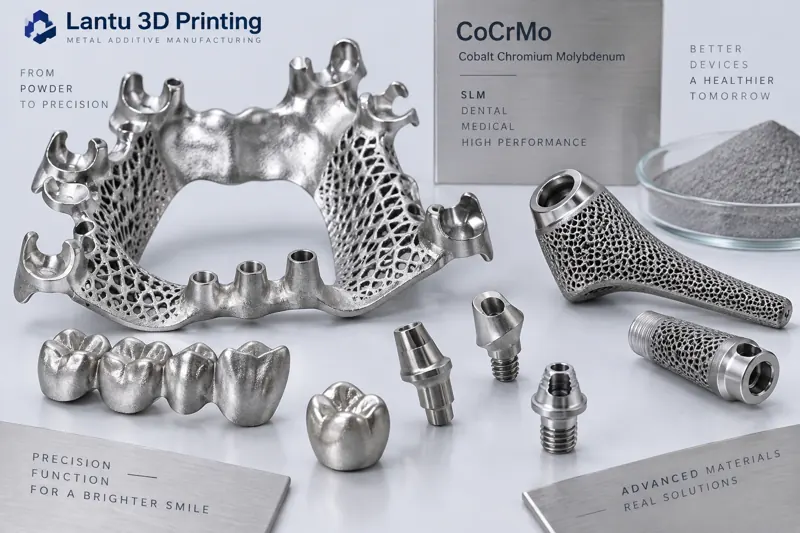
Применение 3D-печати кобальт-хромовым сплавом в стоматологии и медицинских имплантатах: контроль процесса от выбора порошка до постобработки
Кобальт-хромовый сплав (CoCrMo) благодаря высокой прочности, коррозионной стойкости и биосовместимости стал одним из основных металлических материалов для аддитивного производства стоматологических каркасов, супраструктур имплантатов и ортопедических имплантатов. В статье рассматриваются размер частиц и содержание кислорода в порошке, окно плотности лазерной энергии, подавление дефектов, горячее изостатическое прессование и поверхностная постобработка, предлагая инженерам практический маршрут контроля процесса — от материала до поставки, чтобы детали из CoCr были плотными, стабильными и соответствовали нормативным требованиям.
news
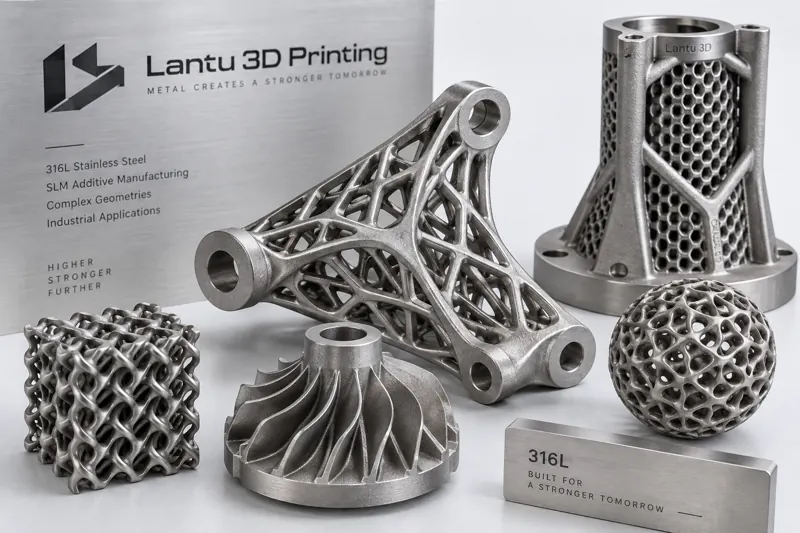
Оптимизация SLM-процесса для нержавеющей стали 316L: инженерный контроль от свойств порошка до плотности и коррозионной стойкости
Нержавеющая сталь 316L — один из самых зрелых и широко применяемых материалов в металлическом аддитивном производстве, но возможность печати не означает стабильность процесса. В статье рассмотрены размер частиц и содержание кислорода в порошке, окно плотности энергии, формируемое лазерной мощностью и скоростью сканирования, подавление пористости, остаточные напряжения, термообработка и пассивация. Предложен путь управления процессом от материала до поставки, помогающий инженерным командам получать плотные, стабильные и коррозионно-стойкие детали из 316L.
Начните здесь
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.