
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D meninjau ketebalan dinding, struktur, material, proses, jumlah, dan finishing sebelum penawaran.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Manajemen Kontrol Lingkungan Bengkel 3D Printing: Pengaruh Suhu-Kelembapan, Kebersihan, dan Penyerapan Kelembapan Serbuk terhadap Stabilitas Pembentukan
Mengapa kualitas pembentukan pada mesin dan parameter yang sama bisa berbeda jelas antara musim hujan dan musim kering? Artikel ini menganalisis bagaimana lingkungan bengkel menjadi akar penyebab tersembunyi fluktuasi kualitas 3D printing dari tiga aspek: suhu-kelembapan, kebersihan, dan penyerapan kelembapan serbuk logam, serta memberikan metode implementasi teknik yang terukur, dapat diinterlock, dan dapat ditelusuri.

news
Proses Perlakuan Permukaan untuk Komponen Logam Cetak 3D: Pemilihan dan Aplikasi Anodisasi, Elektroplating, Pelapisan Semprot, dan Pasivasi
Permukaan komponen logam cetak 3D sering memiliki kekasaran, sisa serbuk, dan pori-pori, sehingga jika langsung digunakan dalam aplikasi fungsional dapat menghadapi masalah korosi, keausan, dan ketidakseragaman konduktivitas. Artikel ini mengulas secara sistematis empat jenis proses perlakuan permukaan—anodisasi, elektroplating/pelapisan kimia, pelapisan semprot, dan pasivasi—mencakup material yang sesuai, parameter utama, serta cacat umum, sekaligus memberikan metode pemilihan proses untuk kebutuhan pengiriman rekayasa.

news
Perawatan Sistem Optik Laser dan Kalibrasi Presisi Peralatan 3D Printing: Pengaruh Galvanometer, Lensa, dan Atenuasi Jalur Optik terhadap Kualitas Pembentukan
Variabel tersembunyi pada lini SLM/LPBF sering terabaikan: drift galvanometer, kontaminasi lensa, dan penurunan daya laser secara langsung mengubah densitas energi pada powder bed, sehingga parameter proses yang sama dapat menghasilkan densitas komponen berbeda pada mesin atau waktu produksi yang berbeda. Artikel ini menjelaskan metode praktis perawatan dan kalibrasi sistem optik dari sudut pandang engineering.

news
Analisis Sistem Pengukuran (MSA) dan Pengendalian Alat Ukur dalam 3D Printing: Membuat Data Kualitas Benar-Benar Tepercaya
Analisis sistem pengukuran (MSA) dan Gauge R&R adalah fondasi data bagi keputusan kualitas dalam 3D printing. Artikel ini membahas akar penyebab mengapa manufaktur aditif lebih sensitif terhadap pengukuran, lalu memberikan metode penerapan teknis untuk daftar alat ukur bertingkat, pemeriksaan interim, penilaian GR&R, serta kesalahan umum, guna membantu perusahaan memisahkan masalah “pengukuran tidak akurat” dari gangguan dalam perbaikan proses.

news
Pengujian Nondestruktif 3D Printing dan Aplikasi CT Industri: Mengubah Cacat Tak Terlihat Menjadi Dasar Rilis yang Terukur
Banyak cacat pada manufaktur aditif tersembunyi di dalam komponen dan tidak dapat ditemukan dari tampilan luar. Artikel ini mengulas secara sistematis mengapa 3D printing lebih membutuhkan pengujian nondestruktif, membandingkan batas penerapan inspeksi visual, penetran, ultrasonik, radiografi, dan CT industri, serta menyoroti prinsip rekonstruksi tomografi CT industri, resolusi tingkat mikron, kemampuan kuantifikasi porositas, dan poin implementasi terkait waktu inspeksi, parameter pemindaian, serta dasar rilis kualitas.

news
Optimasi Proses Laser Powder Bed Fusion untuk Paduan Entropi Tinggi (HEA): Kontrol Rekayasa Komposisi Multiunsur Utama dan Jendela Proses
Paduan entropi tinggi tersusun dari lima atau lebih unsur utama dengan perbandingan hampir ekimolar, menghasilkan efek entropi tinggi, difusi lambat, dan distorsi kisi. Dalam pencetakan 3D, material ini menghadapi tantangan seperti segregasi komposisi, retak, dan porositas. Artikel ini membahas secara sistematis jendela proses dan metode kendali mutu tertutup untuk pembentukan HEA dengan LPBF, mulai dari preparasi serbuk, densitas energi laser, strategi pemindaian, hingga perlakuan panas untuk pelepasan tegangan.

news
Manajemen Kesehatan dan Keselamatan Kerja (EHS) di Bengkel 3D Printing: Dari Perlindungan Serbuk Logam hingga Keselamatan Gas Inert dan Laser
Bengkel 3D printing logam menawarkan kebebasan desain yang tinggi, tetapi juga menghadirkan empat risiko umum: inhalasi serbuk logam, asfiksia akibat gas inert, radiasi laser, dan ledakan debu. Artikel ini membahas metode manajemen kesehatan dan keselamatan kerja (EHS) yang dapat diterapkan dari empat aspek: identifikasi bahaya, pengendalian rekayasa, alat pelindung diri, dan sistem manajemen tertutup, untuk membantu perusahaan menjadikan keselamatan sebagai bagian dari kemampuan pengiriman.

news
Anisotropi dalam 3D Printing Logam dan Optimasi Orientasi Cetak: Membuat Komponen Lebih Kuat pada Arah yang Tepat
Peleburan lapis demi lapis dan solidifikasi cepat membuat komponen LPBF secara alami bersifat anisotropik: terdapat perbedaan terukur pada kekuatan, elongasi, dan umur lelah antara arah Z dan arah XY. Artikel ini menjelaskan asal anisotropi dari morfologi butir dan riwayat termal kolam lebur, memberikan metode pemilihan sampel dan orientasi untuk berbagai beban seperti tarik, lelah, dan konduksi panas, serta merangkum strategi untuk menekan efek orientasi melalui sudut penempatan, support, pascaproses, dan perlakuan panas, dilengkapi daftar evaluasi orientasi serta dua studi kasus rekayasa: dudukan bantalan gelinding dan saluran pendingin.

news
Optimasi Proses Laser Powder Bed Fusion (LPBF) untuk Paduan Magnesium: Dari Kontrol Oksidasi Serbuk hingga Densitas dan Jendela Proses Tahan Api
Paduan magnesium adalah logam struktural rekayasa dengan densitas terendah, tetapi sangat mudah teroksidasi dan terbakar dalam manufaktur aditif karena reaktivitas kimianya yang tinggi. Artikel ini membahas secara sistematis tantangan proses laser powder bed fusion (LPBF/SLM) untuk paduan magnesium: kontrol atmosfer pelindung dan kadar oksigen, optimasi jendela energi dan densitas, proses tahan api serta pengendalian cacat, sekaligus menguraikan jalur penerapan di sektor dirgantara, energi baru, dan implan biodegradable.
news
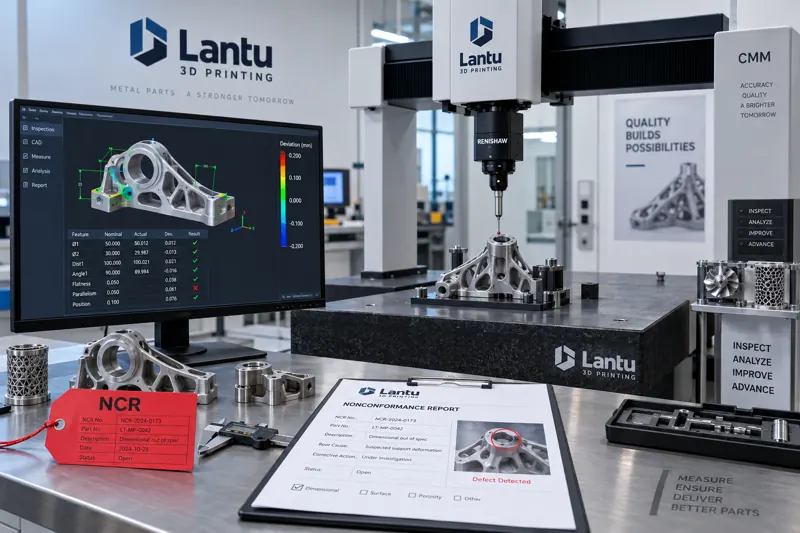
Penanganan Anomali Produksi dan Kontrol Produk Tidak Sesuai dalam 3D Printing: Dari Deteksi Deviasi hingga Siklus Tertutup Koreksi dan Pencegahan
Ketika retakan muncul pada permukaan satu batch komponen logam SLM setelah pembersihan serbuk, sementara tenggat hanya tersisa 36 jam, inilah titik awal sistem penanganan anomali produksi dan kontrol produk tidak sesuai (NCR). Artikel ini membahas identifikasi anomali, penilaian ketidaksesuaian, serta siklus tertutup tindakan korektif dan preventif, mencakup intersepsi pada tahap penyebaran serbuk, pencetakan, pascaproses, dan penelusuran MES.
news
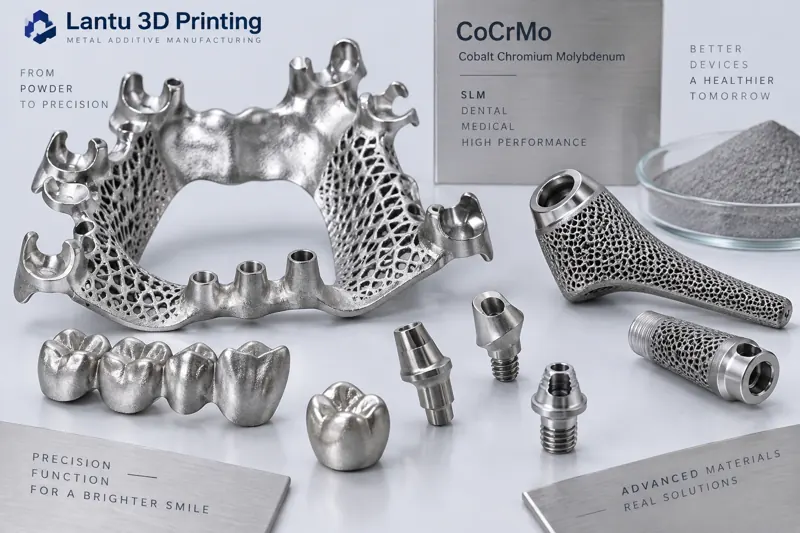
Aplikasi Pencetakan 3D Paduan Kobalt-Kromium dalam Kedokteran Gigi dan Implan Medis: Kontrol Proses dari Pemilihan Serbuk hingga Pascaproses
Paduan kobalt-kromium (CoCrMo) memiliki kekuatan tinggi, ketahanan korosi, dan biokompatibilitas, sehingga menjadi material manufaktur aditif logam utama untuk rangka gigi, struktur atas implan, dan implan ortopedi. Artikel ini menyajikan jalur kontrol proses dari material hingga pengiriman, mencakup ukuran partikel dan kadar oksigen serbuk, jendela densitas energi laser, pengendalian cacat, hot isostatic pressing, serta pascaproses permukaan, guna membantu tim engineering menghasilkan komponen CoCr yang padat, stabil, dan sesuai regulasi.
news
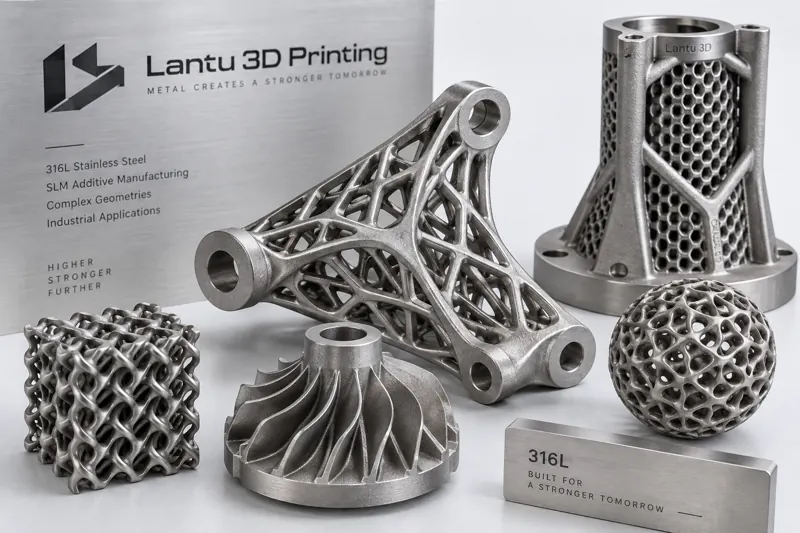
Optimasi Proses SLM untuk Baja Tahan Karat 316L: Kontrol Rekayasa dari Karakteristik Serbuk hingga Densitas dan Ketahanan Korosi
Baja tahan karat 316L adalah salah satu material paling matang dan paling luas digunakan dalam manufaktur aditif logam. Namun, mampu dicetak bukan berarti prosesnya selalu stabil. Artikel ini membahas jalur kontrol proses dari ukuran partikel dan kadar oksigen serbuk, jendela densitas energi yang dibentuk oleh daya laser dan kecepatan pemindaian, hingga penekanan pori, tegangan sisa, perlakuan panas, serta pasivasi, agar tim rekayasa dapat menghasilkan komponen 316L yang padat, stabil, dan tahan korosi.
Mulai dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.