
No model yet, material choice and wall thickness are explained from a practical angle.
Centre de connaissances
Blueprint News
lantu3D vérifie épaisseur, structure, matière, procédé, quantité et finition avant devis.
01Guides
02Matériaux
03Vue client
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Gestion du contrôle environnemental en atelier d’impression 3D : influence de la température, de l’humidité, de la propreté et de l’absorption d’humidité des poudres sur la stabilité de fabrication
Pourquoi, avec la même machine et les mêmes paramètres, la qualité de fabrication varie-t-elle fortement entre la saison humide et la saison sèche ? Cet article analyse, sous trois angles — température et humidité, propreté, absorption d’humidité des poudres métalliques — comment l’environnement d’atelier devient une cause cachée des fluctuations de qualité en impression 3D, et propose des méthodes d’industrialisation quantifiables, interverrouillables et traçables.

news
Procédés de traitement de surface des pièces métalliques imprimées en 3D : choix et applications de l’anodisation, du placage, de la pulvérisation et de la passivation
Les pièces métalliques imprimées en 3D présentent souvent une rugosité, des résidus de poudre et des porosités en surface. Utilisées directement dans des applications fonctionnelles, elles peuvent rencontrer des problèmes de corrosion, d’usure et de conductivité irrégulière. Cet article passe en revue l’anodisation, le placage électrolytique/chimique, les revêtements par pulvérisation et la passivation, en détaillant les matériaux compatibles, les paramètres clés et les défauts courants, afin de proposer une méthode de sélection adaptée aux livraisons industrielles.

news
Maintenance du système optique laser et étalonnage de précision en impression 3D : influence des galvanomètres, des lentilles et de l’atténuation optique sur la qualité de fabrication
Dans les lignes SLM/LPBF, certaines variables invisibles sont souvent négligées : dérive des galvanomètres, contamination des lentilles et atténuation de la puissance laser modifient directement la densité d’énergie sur le lit de poudre, entraînant des densités différentes avec un même procédé selon les machines ou les périodes. Cet article explique, d’un point de vue industriel, comment mettre en œuvre la maintenance et l’étalonnage du système optique.

news
Analyse des systèmes de mesure (MSA) et maîtrise des instruments en impression 3D : rendre les données qualité réellement fiables
L’analyse des systèmes de mesure (MSA) et les études R&R des instruments constituent le socle des décisions qualité en impression 3D. Cet article explique pourquoi la fabrication additive est particulièrement sensible à la mesure, puis présente des méthodes opérationnelles pour gérer un registre d’instruments par niveaux, réaliser des vérifications intermédiaires, interpréter le GR&R et éviter les erreurs courantes, afin d’aider les entreprises à distinguer les problèmes de mesure des problèmes de procédé.

news
Contrôle non destructif en impression 3D et applications du CT industriel : transformer les défauts invisibles en critères de libération quantifiables
Dans la fabrication additive, de nombreux défauts sont cachés à l’intérieur des pièces et ne peuvent pas être détectés visuellement. Cet article explique pourquoi l’impression 3D nécessite davantage de contrôle non destructif, compare les domaines d’application de l’inspection visuelle, du ressuage, des ultrasons, de la radiographie et du CT industriel, puis analyse le principe de reconstruction tomographique du CT industriel, sa résolution micrométrique et sa capacité de quantification de la porosité, avant de présenter les points clés pour le moment du contrôle, les paramètres de scan et les critères de libération.

news
Optimisation du procédé LPBF pour les alliages à haute entropie (HEA) : contrôle industriel des compositions multi-éléments et des fenêtres de fabrication
Les alliages à haute entropie, constitués de cinq éléments principaux ou plus en proportions quasi équimolaires, bénéficient d’effets de haute entropie, de diffusion ralentie et de distorsion du réseau cristallin. Leur impression 3D reste toutefois confrontée à la ségrégation chimique, aux fissures et à la porosité. Cet article présente les méthodes de contrôle du procédé LPBF, depuis la préparation des poudres et la densité d’énergie laser jusqu’aux stratégies de balayage, au traitement thermique de détente et à la boucle qualité.

news
Gestion de la santé et de la sécurité au travail (EHS) dans un atelier d’impression 3D : de la protection contre les poudres métalliques à la sécurité des gaz inertes et des lasers
Les ateliers d’impression 3D métal offrent une grande liberté de conception, mais introduisent aussi quatre risques typiques : inhalation de poudres métalliques, asphyxie liée aux gaz inertes, rayonnement laser et explosion de poussières. Cet article présente des méthodes EHS applicables, depuis l’identification des dangers jusqu’aux contrôles techniques, aux EPI et à la boucle de gestion, afin d’aider les entreprises à faire de la sécurité une partie intégrante de leur capacité de livraison.

news
Anisotropie de l’impression 3D métal et optimisation de l’orientation d’impression : rendre les pièces plus résistantes dans la bonne direction
La fusion couche par couche et la solidification rapide rendent les pièces LPBF naturellement anisotropes : la résistance, l’allongement et la durée de vie en fatigue diffèrent de manière mesurable entre la direction Z et le plan XY. Cet article explique l’origine de l’anisotropie à partir de la morphologie des grains et de l’historique thermique du bain de fusion, propose des méthodes de choix d’échantillonnage et d’orientation sous différentes sollicitations telles que traction, fatigue et conduction thermique, puis résume les stratégies permettant d’atténuer les effets d’orientation par l’angle de placement, les supports, le post-traitement et le traitement thermique. Il inclut une liste de contrôle pour la revue d’orientation ainsi que deux cas d’ingénierie : un logement de roulement et un canal de refroidissement.

news
Optimisation du procédé de fusion laser sur lit de poudre (LPBF) des alliages de magnésium : du contrôle de l’oxydation des poudres à la densité et à la fenêtre de procédé ignifuge
Les alliages de magnésium sont les métaux de structure techniques les plus légers, mais leur très forte réactivité chimique les rend particulièrement sensibles à l’oxydation et à l’inflammation en fabrication additive. Cet article présente de manière structurée les défis du procédé LPBF/SLM appliqué aux alliages de magnésium : atmosphère protectrice et maîtrise de la teneur en oxygène, fenêtre énergétique et optimisation de la densité, procédés ignifuges et réduction des défauts, ainsi que les voies d’application dans l’aérospatial, les nouvelles énergies et les implants biodégradables.
news
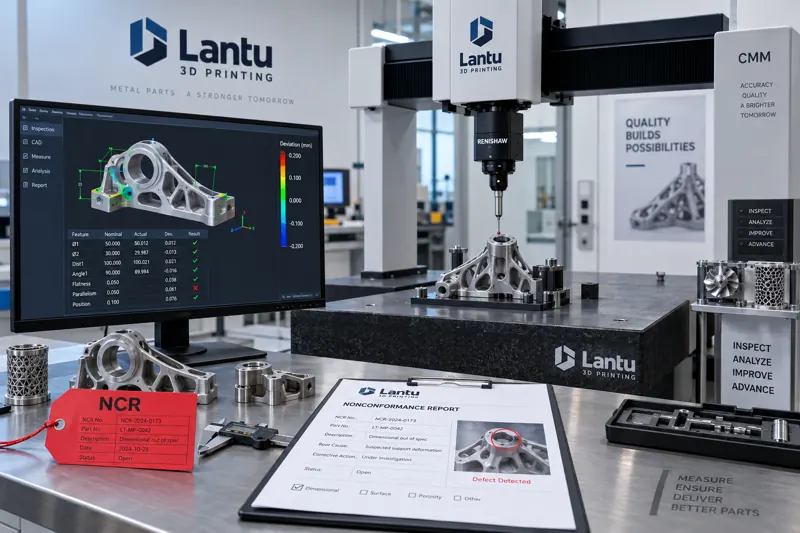
Traitement des anomalies de production en impression 3D et contrôle des non-conformités : de la détection des écarts à la boucle fermée CAPA
Lorsqu’un lot de pièces métalliques SLM présente des fissures en surface après dépoudrage, alors qu’il ne reste que 36 heures avant la livraison, c’est le point de départ du traitement des anomalies de production et du contrôle des produits non conformes (NCR). Cet article explique l’identification des anomalies, la décision de non-conformité et la boucle fermée des actions correctives et préventives, couvrant l’interception lors de l’étalement de poudre, de l’impression, du post-traitement et la traçabilité MES.
news
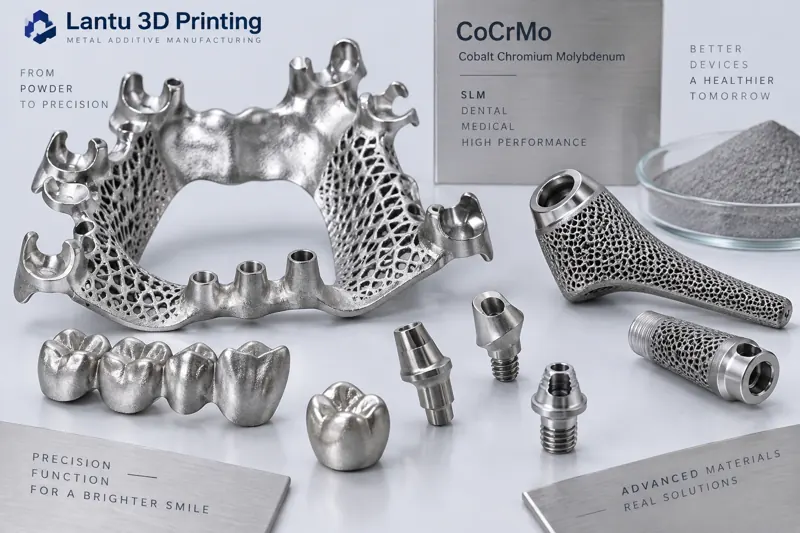
Applications de l’impression 3D d’alliage cobalt-chrome en dentaire et implants médicaux : contrôle du procédé, du choix de la poudre au post-traitement
Grâce à sa résistance élevée, sa tenue à la corrosion et sa biocompatibilité, l’alliage cobalt-chrome (CoCrMo) est devenu un matériau métallique de fabrication additive majeur pour les châssis dentaires, les suprastructures implantaires et les implants orthopédiques. Cet article présente une chaîne de contrôle du procédé, depuis la granulométrie et la teneur en oxygène de la poudre jusqu’à la fenêtre de densité d’énergie laser, la réduction des défauts, le pressage isostatique à chaud et les traitements de surface, afin d’aider les équipes d’ingénierie à produire des pièces CoCr denses, stables et conformes.
news
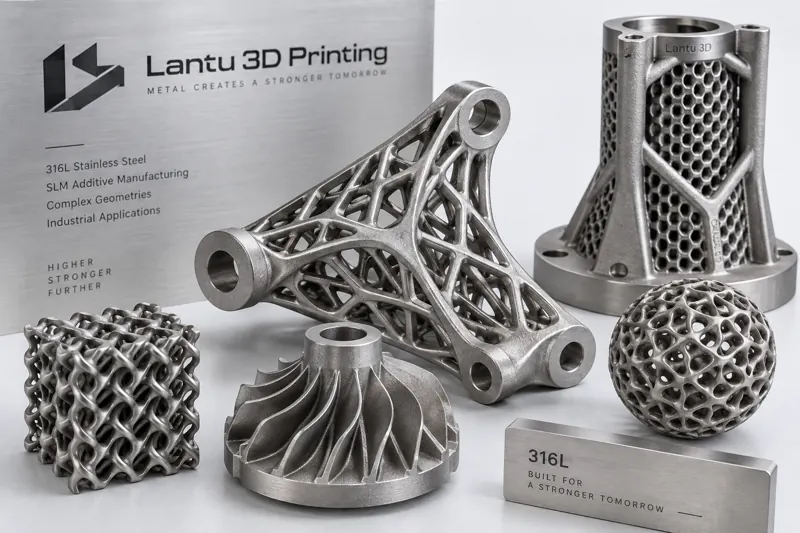
Optimisation du procédé SLM pour l’acier inoxydable 316L : du contrôle des poudres à la densité et à la résistance à la corrosion
L’acier inoxydable 316L est l’un des matériaux les plus matures et les plus utilisés en fabrication additive métallique, mais le fait qu’il soit imprimable ne signifie pas que le procédé soit stable. Cet article présente une chaîne de contrôle allant de la granulométrie et de la teneur en oxygène de la poudre à la fenêtre de densité d’énergie définie par la puissance laser et la vitesse de balayage, puis à la réduction des porosités, aux contraintes résiduelles, au traitement thermique et à la passivation, afin d’aider les équipes d’ingénierie à produire des pièces 316L denses, stables et résistantes à la corrosion.
Commencer ici
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.