
No model yet, material choice and wall thickness are explained from a practical angle.
Pusat Pengetahuan
Blueprint News
lantu3D menyemak ketebalan dinding, struktur, bahan, proses, kuantiti dan kemasan sebelum sebut harga.
01Guides
02Bahan
03Sudut pandang pelanggan
Content should help customer decisions
lantu3D articles focus on materials, processes, cost, modeling and manufacturability so customers understand key decisions before submitting a request.

Prototype, fixture, custom part, small batch and cost-control topics for business users.
lantu3D is positioned as blueprint realization and lifecycle management, not just a print shop.

news
Pengurusan Kawalan Persekitaran Bengkel Percetakan 3D: Kesan Suhu, Kelembapan, Kebersihan dan Penyerapan Lembapan Serbuk terhadap Kestabilan Pembentukan
Mengapa mesin yang sama dengan parameter yang sama menghasilkan kualiti pembentukan yang jelas berbeza antara musim lembap dan musim kering? Artikel ini menganalisis bagaimana persekitaran bengkel menjadi punca tersembunyi turun naik kualiti percetakan 3D dari tiga dimensi: suhu dan kelembapan, kebersihan serta penyerapan lembapan serbuk logam, serta memberikan kaedah pelaksanaan kejuruteraan yang boleh diukur, saling berkunci dan boleh dijejaki.

news
Proses Rawatan Permukaan untuk Komponen Logam Cetakan 3D: Pemilihan dan Aplikasi Anodisasi, Penyaduran, Semburan dan Pasivasi
Permukaan komponen logam cetakan 3D sering mempunyai kekasaran, sisa serbuk dan liang, lalu boleh menghadapi masalah kakisan, kehausan serta ketidakseragaman konduktiviti jika digunakan terus dalam aplikasi berfungsi. Artikel ini menghuraikan empat jenis proses rawatan permukaan utama, iaitu anodisasi, penyaduran elektrik/penyaduran kimia, salutan semburan dan pasivasi, termasuk bahan yang sesuai, parameter utama serta kecacatan lazim, dan memberikan kaedah pemilihan proses untuk penghantaran kejuruteraan.

news
Penyelenggaraan Sistem Optik Laser dan Penentukuran Ketepatan Peralatan Percetakan 3D: Kesan Galvanometer, Kanta dan Susutan Laluan Optik terhadap Kualiti Pembentukan
Pemboleh ubah tersembunyi dalam barisan SLM/LPBF sering diabaikan: hanyutan galvanometer, pencemaran kanta dan susutan kuasa laser secara langsung mengubah ketumpatan tenaga pada katil serbuk, menyebabkan proses yang sama menghasilkan ketumpatan berbeza pada mesin atau masa operasi yang berlainan. Artikel ini menerangkan kaedah praktikal penyelenggaraan dan penentukuran sistem optik dari perspektif kejuruteraan.

news
Analisis Sistem Pengukuran (MSA) dan Kawalan Alat Ukur dalam Percetakan 3D: Menjadikan Data Kualiti Benar-benar Boleh Dipercayai
Analisis Sistem Pengukuran (MSA) dan Gauge R&R ialah asas data bagi keputusan kualiti percetakan 3D. Artikel ini menerangkan mengapa pembuatan aditif lebih sensitif terhadap pengukuran, serta kaedah pelaksanaan kejuruteraan seperti daftar alat ukur berperingkat, semakan interim, penilaian GR&R dan kesilapan lazim, bagi membantu syarikat memisahkan masalah “pengukuran tidak tepat” daripada gangguan dalam penambahbaikan proses.

news
Ujian Tanpa Musnah Percetakan 3D dan Aplikasi CT Industri: Menjadikan Kecacatan Tidak Kelihatan Sebagai Asas Pelepasan yang Boleh Dikuantifikasi
Banyak kecacatan dalam pembuatan aditif tersembunyi di dalam komponen dan tidak dapat dikesan melalui rupa luaran. Artikel ini menghuraikan secara sistematik mengapa percetakan 3D lebih memerlukan ujian tanpa musnah, membandingkan sempadan aplikasi pemeriksaan visual, penembusan, ultrasonik, radiografi dan CT industri, serta menumpukan pada prinsip pembinaan semula tomografi CT industri, resolusi tahap mikron dan keupayaan kuantifikasi keliangan, di samping memberikan perkara penting untuk masa pemeriksaan, parameter imbasan dan asas pelepasan.

news
Pengoptimuman Proses Peleburan Katil Serbuk Laser untuk Aloi Entropi Tinggi (HEA): Kawalan Kejuruteraan Komposisi Berbilang Unsur Utama dan Tetingkap Proses
Aloi entropi tinggi terdiri daripada lima atau lebih unsur utama pada nisbah hampir ekuiatom, menghasilkan kesan entropi tinggi, resapan terencat dan herotan kekisi. Namun, percetakan 3D bahan ini berdepan cabaran seperti pengasingan komposisi, retakan dan keliangan. Artikel ini menghuraikan secara sistematik tetingkap proses dan kaedah kawalan kualiti LPBF untuk HEA, daripada penyediaan serbuk, ketumpatan tenaga laser, strategi imbasan hingga rawatan haba pelepasan tegasan.

news
Pengurusan Kesihatan dan Keselamatan Pekerjaan (EHS) di Bengkel Percetakan 3D: Daripada Perlindungan Serbuk Logam hingga Keselamatan Gas Lengai dan Laser
Bengkel percetakan 3D logam menawarkan kebebasan reka bentuk yang tinggi, namun turut memperkenalkan empat risiko tipikal: penyedutan serbuk logam, sesak nafas akibat gas lengai, sinaran laser dan letupan habuk. Artikel ini menghuraikan kaedah pengurusan kesihatan dan keselamatan pekerjaan (EHS) yang boleh dilaksanakan dari empat aspek: pengenalpastian bahaya, kawalan kejuruteraan, perlindungan diri dan gelung tertutup pengurusan, bagi membantu perusahaan menjadikan keselamatan sebagai sebahagian daripada keupayaan penghantaran.

news
Anisotropi dalam Percetakan 3D Logam dan Pengoptimuman Orientasi Cetakan: Menjadikan Komponen Lebih Kuat pada Arah yang Betul
Peleburan lapis demi lapis dan pemejalan pantas menjadikan komponen LPBF secara semula jadi bersifat anisotropik: kekuatan, pemanjangan dan hayat lesu dalam arah Z dan arah XY mempunyai perbezaan yang boleh diukur. Artikel ini menerangkan punca anisotropi berdasarkan morfologi butiran dan sejarah terma kolam lebur, memberikan kaedah pemilihan sampel dan orientasi di bawah beban tegangan, lesu dan pengaliran haba, serta merumuskan strategi mengurangkan kesan orientasi melalui sudut peletakan, sokongan, pascapemprosesan dan rawatan haba. Turut disertakan senarai semak semakan orientasi serta dua kajian kes kejuruteraan: perumah galas bergolek dan saluran penyejukan haba.

news
Pengoptimuman Proses Peleburan Katil Serbuk Laser (LPBF) Aloi Magnesium: Daripada Kawalan Pengoksidaan Serbuk kepada Ketumpatan dan Tetingkap Proses Tahan Nyalaan
Aloi magnesium ialah logam struktur kejuruteraan dengan ketumpatan paling rendah, namun sangat mudah teroksida dan terbakar dalam pembuatan aditif kerana kereaktifan kimianya yang sangat tinggi. Artikel ini menerangkan secara sistematik cabaran proses peleburan katil serbuk laser (LPBF/SLM) bagi aloi magnesium: kawalan atmosfera perlindungan dan kandungan oksigen, pengoptimuman tetingkap tenaga dan ketumpatan, proses tahan nyalaan serta pengurangan kecacatan, di samping menggariskan laluan aplikasi dalam aeroangkasa, tenaga baharu dan implan biodegradasi.
news
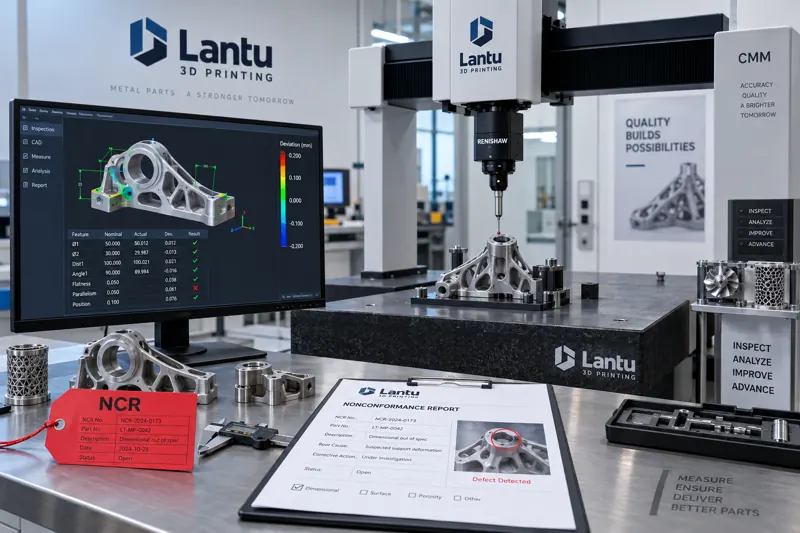
Pengendalian Keabnormalan Pengeluaran dan Kawalan Produk Tidak Memenuhi Spesifikasi dalam Percetakan 3D: Gelung Tertutup daripada Penemuan Penyimpangan hingga Tindakan Pembetulan dan Pencegahan
Apabila permukaan satu kelompok komponen logam SLM menunjukkan retakan selepas pembersihan serbuk, sedangkan masa penghantaran hanya tinggal 36 jam, itulah titik permulaan sistem pengendalian keabnormalan pengeluaran dan kawalan produk tidak memenuhi spesifikasi (NCR). Artikel ini menerangkan secara sistematik pengenalpastian keabnormalan, penentuan ketidakpatuhan, serta gelung tertutup pembetulan dan pencegahan, merangkumi pintasan di tiga nod iaitu penaburan serbuk, pencetakan dan pascaproses, serta kebolehkesanan MES.
news
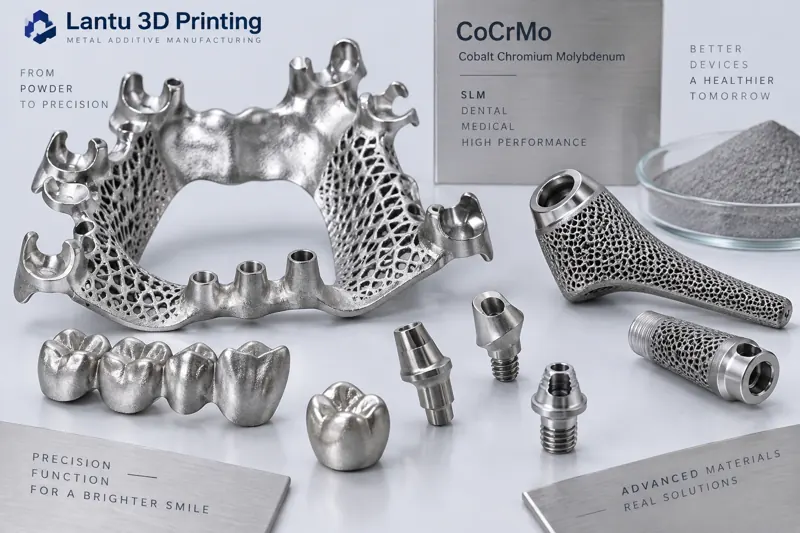
Aplikasi Percetakan 3D Aloi Kobalt-Kromium dalam Pergigian dan Implan Perubatan: Kawalan Proses daripada Pemilihan Serbuk hingga Pascapemprosesan
Aloi kobalt-kromium (CoCrMo) menjadi bahan pembuatan aditif logam arus perdana untuk rangka pergigian, struktur atas implan dan implan ortopedik kerana kekuatan tinggi, rintangan kakisan dan biokompatibilitinya. Artikel ini menghuraikan laluan kawalan proses daripada bahan hingga penghantaran, merangkumi saiz zarah serbuk dan kandungan oksigen, tetingkap ketumpatan tenaga laser, penindasan kecacatan, penekanan isostatik panas serta pascapemprosesan permukaan, bagi membantu pasukan kejuruteraan menghasilkan komponen CoCr yang padat, stabil dan mematuhi piawaian.
news
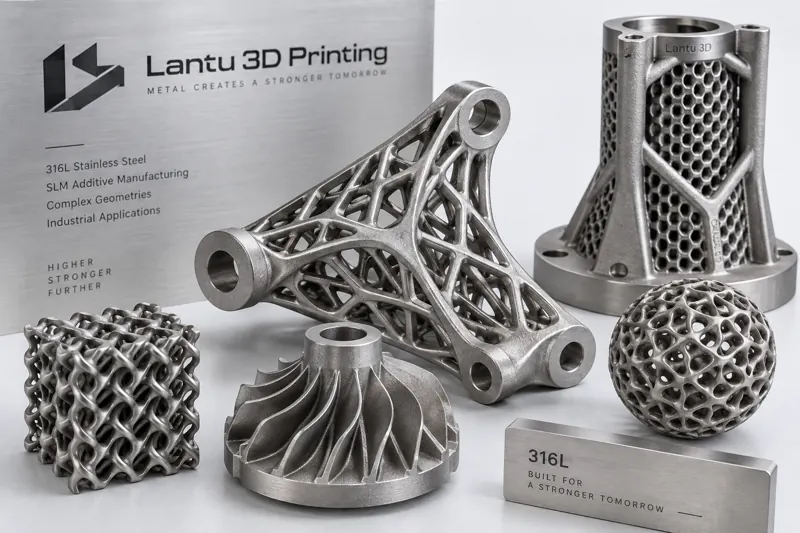
Pengoptimuman Proses SLM Keluli Tahan Karat 316L: Kawalan Kejuruteraan daripada Ciri Serbuk hingga Ketumpatan dan Rintangan Kakisan
Keluli tahan karat 316L ialah antara bahan paling matang dan paling meluas digunakan dalam pembuatan aditif logam, tetapi boleh dicetak tidak semestinya bermakna stabil dicetak. Artikel ini menerangkan laluan kawalan proses daripada saiz zarah serbuk dan kandungan oksigen, tetingkap ketumpatan tenaga yang dibentuk oleh kuasa laser dan kelajuan imbasan, hingga penindasan liang, tegasan baki, rawatan haba serta pasca-rawatan pempasifan, bagi membantu pasukan kejuruteraan menghasilkan komponen 316L yang tumpat, stabil dan tahan kakisan.
Mula dari sini
Have a model, drawing, or only an idea?
Submit your requirement and our engineers will recommend a better design and manufacturing path based on use, size, quantity, material, tolerance and lead time.