
はじめに:温度感応品は「熱に弱い」の一言では解決できない
ブループリント3Dにおける設計図面・設計から現物納入までのライフサイクル管理では、部品の造形、洗浄、検査が完了しても、納入のクローズにはならない。光造形樹脂の試作品、十分に二次硬化されていないポリマー部品、仮サポート付きの薄肉部品、接着剤またはコーティングを含む機能部品、ならびに同梱する樹脂消耗品や校正用クーポンは、緻密な金属部品よりも輸送時の温湿度に敏感である場合が多い。実務上よくある問題は「保冷剤を入れなかった」ことではなく、出荷前に温度ウィンドウが定義されていないこと、ロガーが箱外または冷源に密着して設置されていること、到着後に曲線を見ても当該ロットを組立、再検査、顧客受入に進められるか判断できないことである。夏季の密閉車両内における短時間の高温は、樹脂部品の寸法ドリフト、表面のべたつき、二次硬化度の変化を引き起こす可能性がある。冬季の凍結・融解は、水分を含む洗浄残渣、接着層、包装内結露を新たな品質リスクに変えることがある。温度感応品の納入チェーンの目的は、温度を常に最低に保つことではなく、「許容される暴露」を測定、計算、署名による出荷判定が可能な技術基準へ変換することである。
1. 温度感応対象と温度ウィンドウを先に定義する
温度感応管理は、注文単位で「壊れ物/高温注意」のラベルを一律に貼るのではなく、材料および部品の状態から分類すべきである。納入対象は、次の4種類に分けることを推奨する。①光造形樹脂、エンジニアリング樹脂、および未完全二次硬化部品:高温および紫外線暴露を重点管理する。②接着、封止、コーティング、フィルム貼付、洗浄残渣のある内部流路部品:凍結・融解、結露、温度サイクルを重点管理する。③顧客の再検査用クーポン、炉内試験片、標準試料:測定基準および材料状態に対する温度の影響を重点管理する。④同梱する樹脂、添加剤、接着剤などの消耗品:供給元のSDSおよびラベルの温度帯に従って管理する。各カテゴリーについて、技術協定または出荷カード上で、許容温度下限T_min、許容温度上限T_max、短時間逸脱ルールの3項目を固定しなければならない。例えば、ある樹脂試作品では通常ウィンドウを5~30℃、30~35℃の短時間暴露は30分以下かつ累計2時間以下、5℃未満では隔離・再検査を起動、と定められる。これらの数値は試料検証または供給元データで確認する必要があり、一般的なコールドチェーン閾値をそのまま流用してはならない。
2. 包装方案の検証:「冷源を入れた」から「箱内温度場を再現できる」へ
保温箱、相変化材料(PCM)、保冷剤、ゲルパックは、温度分布検証を経て初めてエンジニアリング方案と見なせる。検証時には少なくとも3つの測定点、すなわち箱内の幾何学的中心、箱壁近傍の高温点、冷源近傍の低温点を設置する。夏季と冬季にそれぞれ無負荷または模擬負荷プロファイルを実施し、必要に応じて極端な輸送ルートの事前試験を追加する。PCMの相変化温度はT_min/T_maxに適合させなければならない。冷源を部品に直接接触させず、仕切り板、緩衝ライナー、通気性のある隔離層を用いて均一な温度場を形成する。記録のサンプリング間隔は1~5分を推奨し、校正証明書は有効期間内でなければならない。ロガー番号、測定点位置、梱包写真、封箱時刻、出荷伝票番号を紐付ける。検証報告書には、昇温・降温勾配、開封後の回復時間、最悪点位、典型的な輸送時間における温度マージンを記載する。中心点が適合していても高温点が上限を超える場合、合格とは判定できない。液体を含む部品または内部空洞が十分に乾燥していない部品については、到着後の開封時に結露が発生しないよう、露点マージンも判定基準に含める必要がある。
3. 逸脱の定量化:MKT、累積熱暴露、3状態判定
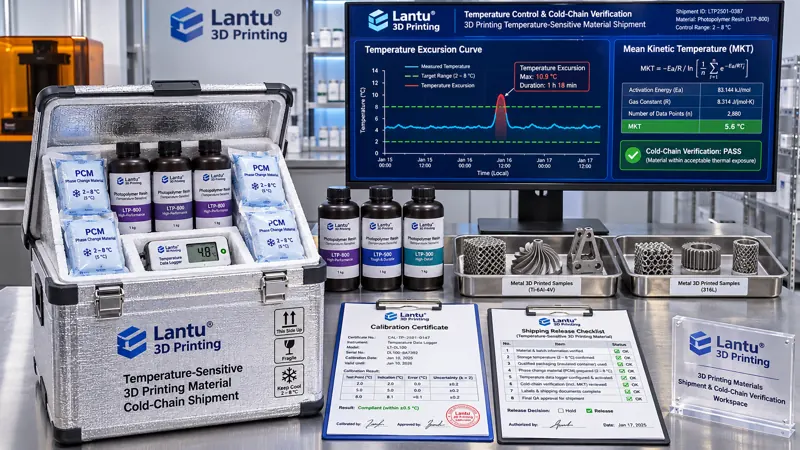
到着後に「最高温度」だけを見ると誤判定につながりやすい。技術的には、単一点の規格逸脱、累積暴露時間、平均動力学温度(MKT)の3指標を同時に確認すべきである。MKTはアレニウス型の関係を用いて異なる温度帯を等価温度へ換算するものであり、温度速度に敏感な材料変化の評価に適している。すべての材料の故障モデルを代替できるものではないが、「ピーク値のみで一律不合格」または「平均値が適合なら合格」よりも再検証可能性が高い。計算時には、活性化エネルギー定数、サンプリング間隔、有効データ区間、単位を固定し、元の曲線、アルゴリズムのバージョン、欠損データの処理方法、計算表のハッシュを併せて証跡化する。判定はA/B/Cの3状態に分けることを推奨する。A状態は全行程が温度ウィンドウ内でデータも完全な場合であり、通常出荷判定とする。B状態は短時間の逸脱があっても、MKT、累積時間、外観・寸法の再検査がすべて事前設定閾値を満たす場合であり、品質エンジニアの連署による特採出荷とし、適用範囲を記録する。C状態はT_min未満、上限超過の長時間継続、ロガー故障、封印異常、または測定点の追跡不能に該当する場合であり、すべて隔離する。再検査および顧客承認なしに使用へ投入してはならない。判定票には「誰が、どの版の判定基準に基づいて署名したか」を明記し、物流担当者の口頭確認に委ねてはならない。
4. 出荷・到着時のエビデンスチェーンゲート
温度感応品納入チェーンの最小記録セットには、次の9項目を含めることを推奨する。部品番号/ロット番号、温度感応カテゴリー、温度ウィンドウの版、包装方案の版および検証報告書番号、ロガー番号および校正有効期限、測定点配置図、封箱および引渡しのタイムスタンプ、輸送ルートおよび運送会社、到着時の元曲線ファイルのハッシュである。出荷ゲートD1~D4は、D1:温度感応カテゴリーとウィンドウが固定済み、D2:包装方案が適用季節・輸送時間内で検証済み、D3:ロガー状態・電池残量・サンプリング間隔・測定点写真が適合、D4:封印、梱包明細、異常時連絡先、回収要求が完備、である。到着ゲートD5~D7は、まず曲線を確認してから開封する、または手順に従い管理環境下で開封すること、封印・衝撃/傾斜インジケータ・ロガーのシリアル番号を照合すること、元データをダウンロードしてA/B/C判定票を作成することである。B/C状態が発生した場合は、箱内測定点位置の写真、部品外観および重要寸法の再検査記録、必要に応じた樹脂粘度またはガラス転移に関する抜取検査、ならびに顧客の処置意見も保存する。記録はALCOA+、すなわち帰属可能、判読可能、同時記録、原本性、正確性の原則に従い、部品シリアル番号から30分以内に完全な温度エビデンスパッケージを追跡できる状態にする。目標とする一回での追跡成功率は95%以上とする。
5. 導入手順と代表的な故障モード
導入は4週間で進められる。第1週は温度感応分類辞書、温度ウィンドウのマスターデータ、混載禁止リストを構築する。第2週は夏季・冬季の包装温度分布検証を完了し、最悪点位とPCM構成を決定する。第3週はロガー、測定点図、封印、曲線ハッシュ、A/B/C判定票を出荷・到着プロセスに組み込み、D1~D7のシステムブロックを設定する。第4週は実輸送ルート演習と人為的なチェーン断絶演習をそれぞれ1回行い、データ再送、隔離、再検査、顧客通知がクローズするか確認する。よくある不具合には、ロガーを冷源に貼り付けて曲線が部品状態を代表しないこと、最高温度だけを見て低温での凍結・融解を見落とすこと、季節および輸送時間に応じたPCM選定をしていないこと、曲線ファイルとロット番号が紐付かず事後にどの箱の記録か証明できないこと、B状態の特採に再検査と顧客承認がないことがある。また、「温度感応」を倉庫保管の要件としてのみ扱い、輸送、中継、一時保管、顧客受領前の待機時間を同一の温度台帳に組み込まないことも代表例である。ブループリント3Dは、この種の記録を設計から現物納入までのチェーンの一部と捉える。温度エビデンスは物流の添付資料ではなく、部品を確認し、次工程または顧客組立へ進められるかを決定する出荷条件である。
まとめ
温度感応品の納入管理性は、温度ウィンドウを先に定義すること、包装を先に検証すること、逸脱を判定可能にすることの3点から生まれる。T_min/T_max、PCMの温度分布、MKTと累積暴露、A/B/Cの3状態、D1~D7ゲート、9項目のエビデンスパッケージ、ALCOA+の追跡メカニズムを一つのチェーンとしてつなぐことで、「保冷剤を入れた」という状態を、「このロットが受けた温度は許容されるか、何を根拠に出荷判定するか、異議が出た際に再計算できるか」という管理へ引き上げられる。多品種少量の3Dプリント納入にとって、この方法は単に包装コストを増やすよりも価値が高い。温度変化を納入のブラックボックスではなく、検証、改善、顧客との共同確認が可能なエンジニアリングデータへ変えるからである。