
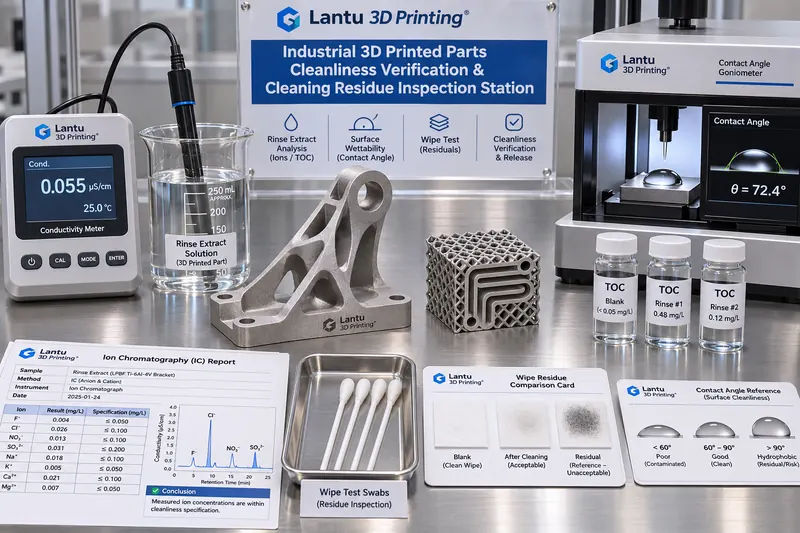
はじめに:洗浄完了は清浄を意味しない。納入前の清浄度は判定可能でなければならない
金属LPBF部品は、サポート除去、ブラスト、超音波洗浄、乾燥を経ると外観上は清浄に見える。しかし、内部流路、ラティスの空隙、サポート接触面には、金属粉末、洗浄剤の界面活性剤、塩類イオン、切削油の油膜が残留している可能性がある。これらの残留物は直ちに寸法報告を変化させないものの、後工程の陽極酸化、めっき、接着、ろう付け、組立において、めっきの膨れ、接合強度不足、シール面の微小漏れ、使用期間中の腐食として現れる。コンフォーマル内部流路を備えたTi6Al4V油圧バルブブロックを例にすると、洗浄後の流路内塩化物イオン濃度が高い場合、96時間の塩水噴霧試験後には、孔食が外表面ではなく流路の曲がり角に最初に発生することが多い。問題は、多くの工場で洗浄工程が「何分洗浄し、何回水を交換するか」という作業行為だけで構成され、「なぜこの部品を洗浄済みと判定できるのか、次工程へ署名して投入できるのか」という判定証拠を欠いている点にある。ブループリント3Dは、設計図から実部品の納入までをライフサイクル管理と捉え、清浄度を単なる作業ではなく、検証可能なリリース状態として扱う。
一、残留物を形容詞ではなく測定対象として定義する
判定可能なリリースの第一歩は、「清浄」を4種類の測定可能な残留物とその移行経路に分解することである。第一は、除去されていない粉末やブラスト研磨材に由来する粒子残留であり、流路閉塞や嵌合面の傷がリスクとなる。第二は、洗浄剤、水道水、手汗に由来するイオン残留で、特にCl⁻、Na⁺、SO₄²⁻を対象とし、電気化学腐食のリスクを持つ。第三は、切削油、離型剤、超音波洗浄液に由来する有機残留で、コーティング密着性および接着強度を低下させる。第四は、不揮発性残渣(NVR)であり、上記物質を乾燥させた後の総質量である。4種類の対象には、それぞれサンプリング方法、検出限界、判定基準を設定しなければならず、「目視で汚れなし」で代替してはならない。実務上は、部品用途に応じて清浄度を、一般構造部品(G1)、コーティングまたは接着を伴う機能部品(G2)、内部流路を持つ耐圧部品またはインプラント関連部品(G3)の3等級に分けることを推奨する。等級が高いほどサンプリング箇所と判定項目を増やし、すべての部品に一律の過剰検査を課すことを避ける。
二、サンプリング方法を先に固定する:抽出、フラッシング、拭取り、および3点セットの対照
判定基準の信頼性は、サンプリング方法自体が管理されていることを前提とする。代表的な方法は4つある。全体抽出は、部品を定量の脱イオン水に浸漬し、規定時間の超音波または振とう後に抽出液を測定する。内部流路フラッシングは、定量の脱イオン水を固定流量・固定体積で流路に通し、流出液を回収する。表面拭取りは、事前に湿潤化した無塵ワイプで規定面積100 cm²を拭取り、抽出・分析する。もう一つは乾燥前後の重量差測定である。各サンプリングでは、必ず3点セットの対照を同時に実施する。すなわち、部品を含まない同一ロットの脱イオン水、同一容器、同一操作によるブランク対照、既知量の標準物質をブランクに添加して回収率を算出する添加回収対照、同一部品の隣接領域から採取する2つの並行試料である。添加回収率は80~120%に収まらなければならず、これを外れる場合はサンプリングまたは試験方法が無効であり、当該データをリリースに使用してはならない。サンプリング液量V、抽出時間t、水温T、部品の濡れ面積Aは記録に記載する必要がある。すべての濃度基準は最終的に単位面積当たりの残留量μg/cm²へ換算しなければ、異なる寸法の部品間で比較できないためである。
三、判定基準としきい値:「清浄」を再計算可能な数値として記述する
等級別の判定基準表を作成し、版数を固定することが推奨される。G2機能部品の参考値としては、抽出液のブランクに対する導電率増分Δκが2 μS/cm以下(25 ℃)、全有機炭素TOCが0.5 mg/L以下または換算で0.05 μg/cm²以下、イオンクロマトグラフィーによるCl⁻が5 ppm以下、Na⁺が2 ppm以下、拭取りNVRが0.1 mg/100 cm²以下、連続2回の乾燥重量測定差が0.05%以下とできる。水接触角は油脂膜の迅速スクリーニングとして30°以下とするが、接触角はスクリーニング用途に限り、単独のリリース根拠としてはならない。G3の内部流路部品では、フラッシング液の濁度1 NTU以下、10 μm以上の粒子数が規定上限以下、死角に顕著な残留がないことを示すための流路出口と入口のΔκ差1 μS/cm以下を追加する。すべてのしきい値には根拠を明記する必要がある。すなわち、顧客技術協定の条項番号、社内規格番号、または引用規格の版数を示し、測定機器の型式と校正有効期限も記載する。出典のないしきい値は経験値にすぎず、紛争時の判定根拠にはならない。
四、内部流路およびラティス部品:最も洗浄が困難な箇所がリリース結論を決める
コンフォーマル冷却流路、ラティス中間層、深い止まり穴は、洗浄液の置換が困難であり、粉末が死角でブリッジしやすいため、清浄度の管理逸脱が起こりやすい領域である。実務的な方法は「検証部品を先行させる」ことである。同一パラメータパッケージ、同一造形方向で切断窓付きの検証部品を造形し、洗浄後に切断する。入口部、中間の曲がり角、末端死角の3箇所からそれぞれサンプリングし、最悪箇所の残留レベルを確認する。この箇所マップとサンプリング順序を工程票に固定し、量産部品では同一のフラッシング体積および流量で実施することで、部品ごとの切断を不要にする。切断できない量産部品にはトレーサー法を適用する。最終リンス液に不活性トレーサーを添加し、フラッシング流出液中のトレーサー濃度が規定比率未満まで減衰した時点で、置換が十分と判定する。同一ビルドで複数部品を造形した場合、清浄度サンプリングは部品番号ごとに記録し、1つの試料部品でビルド全体を代表させてはならない。ロット間で洗浄液または超音波槽を切り替えた場合は、検証部品による確認を必ず再実施する。これは日常点検ではなく、変更時のトリガーである。
五、エビデンスチェーンとリリースゲート:清浄度は合格ラベルではなく状態である
各リリース記録には、少なくとも6つの項目を紐付ける。部品番号およびロット番号、ビルド番号およびパラメータパッケージのハッシュ、清浄度等級G1/G2/G3、サンプリング方法番号およびブランク・添加回収・並行試料番号、各基準の実測値および単位面積換算結果、試験担当者・確認者・タイムスタンプである。原データはALCOA+の要件に従って記録し、機器出力の曲線およびクロマトグラムを記録とともに保管する。「合格」という結果だけを転記してはならない。ゲートは4段階とすることが推奨される。D1はサンプリング有効性の確認であり、回収率およびブランクの適合を確認する。D2は判定基準を項目ごとに照合し、A/B/Cの3状態を生成する。D3は逸脱処置および再試験、D4はリリース署名と次工程への引継ぎである。3状態は次のように定義する。A状態は全項目適合であり、直接リリースする。B状態は単一項目の軽微な逸脱で、しきい値の1.2倍を超えず、Cl⁻などの重要項目ではない場合に限る。追加洗浄を倍増して再サンプリングできるが、サンプリング点数も倍増し、工程部門の共同承認を要する。再試験適合後にのみリリースできる。C状態は重要項目の逸脱、内部流路の陽性結果、またはブランク汚染であり、当該ロットを保留し、直近の適合点以降に造形されたすべてのビルドの清浄度記録を遡及確認する。適合証拠を得ない限り、特別採用でリリースしてはならない。
六、よくある故障モードと再試験の境界
高頻度で発生する5種類の不具合をチェックリストに記載すべきである。ブランク対照自体の汚染によるロット全データの無効化、ワイプからの抽出不足によるNVRの偽低値、乾燥不足により水分を残留物として扱う事象、洗浄液を長期間交換しないことによるロット間の蓄積汚染、サンプリング後の長時間放置および環境落塵による二次汚染である。再試験には明確な境界を設ける。B状態では、追加洗浄を倍増したうえでの再試験を1回のみ認め、2回目も逸脱した場合は直ちにC状態へ移行する。C状態では、「顧客が急いでいる」ことを理由に等級を下げてリリースしてはならず、外表面の再測定で内部流路の再測定を代替してはならない。清浄度記録は、検査ロット、炉内試験片、コーティング密着性報告、計量トレーサビリティ台帳と項目対応を構築する必要がある。下流工程でめっき膨れやシール部の微小漏れが生じた際、30分以内に該当ビルドの洗浄液ロット、サンプリング記録、リリース署名者まで遡及できてこそ、エビデンスチェーンの価値がある。
七、導入スケジュールと定量指標
30日間を3段階に分けて導入することを推奨する。第1週は清浄度等級区分と判定基準表の版を固定し、機器校正および添加回収率検証を完了する。第2週はG3内部流路部品について、検証部品の切断と最悪箇所の固定を完了する。第3~4週は、6項目の記録を作業指図書および検査ロットに接続し、D1~D4ゲートを運用する。ダッシュボードには、検証可能な6指標だけを掲載する。サンプリング回収率の適合率、ブランク対照の適合率、初回リリースにおけるA状態の比率、B状態の再試験一回合格率、C状態の遡及確認クローズ時間、30分遡及確認訓練の達成率(目標95%以上)である。これらの指標が測定するのは、「この判定システムを第三者がレビューできるか」であり、「より速く洗浄できるか」ではない。
まとめ
洗浄は作業であり、清浄度リリースは証拠である。残留物を粒子、イオン、有機物、NVRの4種類の測定対象に分け、抽出、フラッシング、拭取りにブランク・添加回収・並行試料の3点セットを組み合わせてサンプリング有効性を固定し、さらにΔκ、TOC、Cl⁻、NVR、接触角による段階的しきい値を設定することで、「見た目に清浄」を「どの版の基準に基づき、どの箇所で、どの実測値により、誰が署名してリリースしたか」へ書き換えることができる。内部流路およびラティスを有する金属3Dプリント部品では、外表面ではなく最悪箇所がリリース結論を決める点が、この方法と通常の洗浄作業要領との根本的な違いである。清浄度記録をビルド番号、パラメータパッケージハッシュ、検査ロット、下流工程の不具合解析と相互に遡及できるようにして初めて、ブループリント3Dが掲げる設計から実部品納入までのライフサイクル管理は、最終工程において真に完結する。