
Introduzione: per scegliere i materiali per componenti funzionali non basta guardare il nome del materiale
Nei progetti di stampa 3D, molti fallimenti non dipendono dal fatto che il modello non si possa stampare, ma dal fatto che il materiale sia stato definito troppo presto. Un campione che all'apparenza sembra conforme, se durante assemblaggio, resistenza alla temperatura, carico o utilizzo prolungato mostra deformazioni, cricche o rigonfiamenti dovuti all'umidità, costringerà comunque il progetto a essere rifatto. lantu3D, quando segue progetti che vanno dalla progettazione alla consegna del pezzo fisico, di solito scompone prima i requisiti in cinque categorie: prestazioni meccaniche, condizioni ambientali, stabilità dimensionale, requisiti superficiali e volume di consegna; solo dopo definisce materiale e processo, invece di scegliere semplicemente tra "resina, nylon, metallo".
Ad esempio, a parità di guscio esterno, un campione da esposizione può privilegiare una resina fotosensibile di tipo SLA per ottenere una superficie più fine e tempi di consegna più brevi; un pezzo per verifica di assemblaggio può essere più adatto in SLS PA12, perché tenacità, resistenza all'urto e comportamento quasi isotropo risultano più stabili; se il componente deve sopportare carichi continui o ambienti ad alta temperatura, bisogna valutare anche nylon caricato vetro, resine ad alta temperatura o soluzioni di stampa metallica. Il valore dell'innovazione dei materiali non sta nell'inseguire nuovi nomi, ma nel trasformare le capacità del materiale in risultati ingegneristici verificabili, consegnabili e riordinabili.
1. Definire prima lo scenario d'uso, poi costruire un pool di materiali candidati
Il primo passo nella scelta dei materiali è definire le reali condizioni di esercizio. Gli indicatori più comuni includono intervallo di temperatura di lavoro, carico continuo, urto istantaneo, mezzo di contatto, modalità di assemblaggio, attrito superficiale, classe di resistenza alla fiamma e colore estetico. Se il cliente fornisce solo descrizioni come "alta resistenza", "durevole" o "simile a un pezzo stampato a iniezione", il personale tecnico deve continuare a chiedere: in quale direzione agisce il carico, i supporti filettati devono essere smontati e rimontati più volte, il pezzo entrerà in contatto con grassi o alcol, le tolleranze dimensionali devono essere controllate entro ±0,2 mm, il ciclo di utilizzo è per una dimostrazione una tantum o per un funzionamento a lungo termine.
Il pool di materiali candidati può essere costruito in base al processo. Le resine SLA sono adatte a componenti estetici, pezzi trasparenti e modelli con dettagli fini, con uno spessore di layer tipico di 0,05-0,1 mm; la superficie è molto rifinita, ma tenacità e resistenza agli agenti atmosferici vanno valutate con cautela. Il PA12 in SLS è adatto a strutture complesse, piccoli lotti di componenti funzionali e geometrie a scatto, con uno spessore di layer tipico di 0,1-0,15 mm; la polvere di supporto rende più semplice realizzare cavità complesse. I pezzi in nylon prodotti con MJF offrono buona stabilità nella consistenza di lotto e nei dettagli. La stampa metallica SLM è adatta a strutture ad alta resistenza, resistenti al calore o alleggerite, ma richiede la valutazione della rimozione dei supporti, del trattamento termico, dei riferimenti per la lavorazione CNC e dei costi di ispezione.
2. Sostituire il giudizio soggettivo con la verifica di campioni
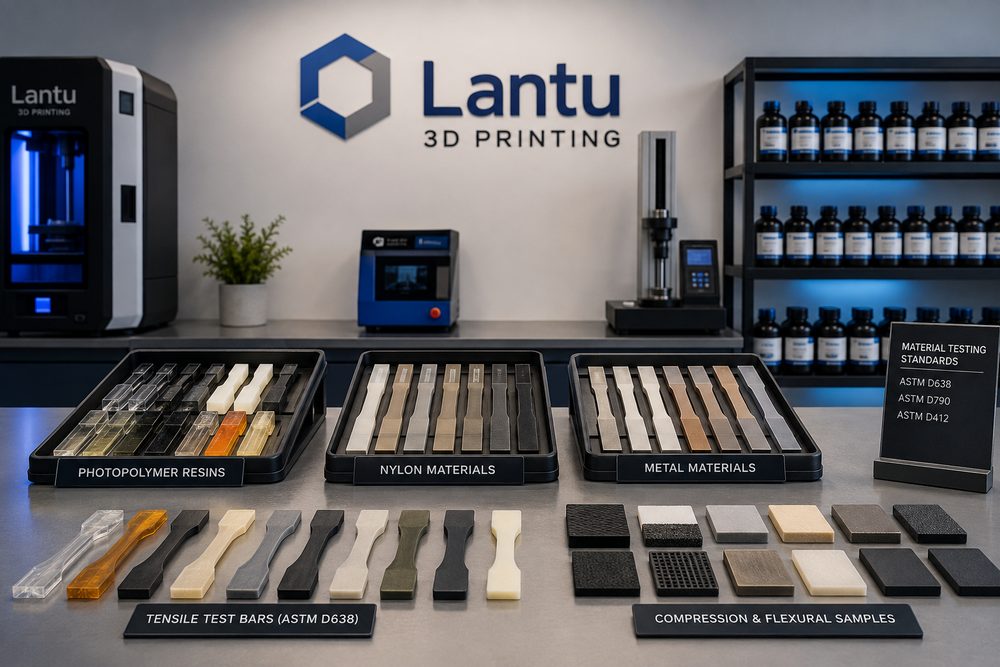
L'innovazione dei materiali deve essere verificata. Per i componenti funzionali, si consiglia di realizzare prima della produzione campioni standard e pezzi strutturali rappresentativi. I campioni standard possono riferirsi ai requisiti di prova di trazione, flessione, urto o deformazione termica; i pezzi strutturali rappresentativi, invece, includono caratteristiche reali come pareti sottili, ganci a scatto, filettature, sedi dei fori, mensole a sbalzo e superfici di assemblaggio. Solo combinando queste due tipologie di campioni si evita il problema del "materiale con ottimi dati di scheda, ma pezzo poco utilizzabile in officina".
Durante la verifica occorre registrare direzione di stampa, spessore del layer, posizione sul piano di costruzione, metodo di post-trattamento e risultati dei test. Nel caso dei pezzi in nylon, ad esempio, se un gancio a scatto viene piegato ripetutamente in direzione Z, il legame tra i layer e l'orientamento di posa influenzeranno in modo significativo la durata; se il pezzo viene utilizzato in ambienti umidi, anche la variazione dimensionale dopo assorbimento di umidità deve essere valutata in anticipo. Per i pezzi in resina, una post-polimerizzazione troppo lunga può aumentare la durezza ma ridurre la tenacità; una post-polimerizzazione insufficiente può invece causare superfici appiccicose o prestazioni instabili nel tempo. Il rapporto di verifica, quindi, non dovrebbe limitarsi a scrivere "conforme", ma dovrebbe indicare condizioni di processo tracciabili.
3. Materiale e progettazione strutturale devono essere ottimizzati insieme
Molti problemi di materiale possono essere ridotti attraverso la progettazione strutturale. Un pezzo a parete sottile non diventa automaticamente affidabile solo cambiando con un "materiale più resistente": uno spessore di parete adeguato, raccordi generosi, nervature di rinforzo e un percorso corretto delle forze sono spesso più efficaci. In generale, i pezzi estetici possono partire da uno spessore di 1,0-1,5 mm; per i pezzi funzionali in nylon, si consiglia spesso di raggiungere almeno 2,0 mm nelle aree critiche soggette a carico. I supporti filettati devono avere un raccordo alla base e nervature di rinforzo esterne per evitare concentrazioni di tensione. I pezzi lunghi devono considerare la direzione di imbarcamento e la strategia dei supporti; se necessario, conviene suddividerli in più parti e poi assemblarli.
lantu3D pone l'accento sulla gestione coordinata dal progetto alla consegna: prima di preventivo e produzione, materiali, processo, modifiche strutturali e metodo di ispezione vengono valutati insieme. Se il cliente insiste nell'usare un determinato materiale, il team tecnico definisce anche i limiti di rischio; per esempio, un pezzo in resina trasparente è adatto a verifiche di aspetto e dimostrazione ottica, ma non va equiparato alle prestazioni di resistenza all'urto di lungo periodo del PC stampato a iniezione. Portare avanti la valutazione dei rischi già nella fase di progettazione è di solito molto più efficiente che rifare il prodotto finito.
4. Post-lavorazione e controllo determinano la qualità finale della consegna
Le prestazioni del materiale non finiscono con la stampa. I pezzi in nylon SLS richiedono rimozione della polvere, sabbiatura, colorazione o impregnazione; la rugosità superficiale e la porosità influenzano aspetto e facilità di pulizia. I pezzi in resina SLA richiedono lavaggio, post-polimerizzazione, levigatura e verniciatura; una levigatura eccessiva può modificare le dimensioni. I pezzi metallici richiedono spesso rimozione dei supporti, trattamento termico, sabbiatura, finitura CNC e controllo con macchina di misura a coordinate. Se il percorso di post-processing non viene valutato già nella fase di scelta del materiale, preventivi e tempi di consegna risultano inevitabilmente falsati.
Anche il controllo deve essere coerente con l'uso previsto. I componenti estetici richiedono controlli su superficie, differenza di colore e sensazione di montaggio; i componenti funzionali devono essere verificati su dimensioni chiave, filettature, posizioni dei fori, planarità e aree soggette a carico; i pezzi metallici possono richiedere inoltre controlli di densità, durezza, prove non distruttive o certificati del materiale. Per ordini ripetuti, è consigliabile creare una scheda del primo pezzo e una tabella di tracciabilità del lotto, includendo numero di lotto del materiale, macchina, parametri di processo, operatore del post-trattamento e risultati di controllo, così da migliorare continuamente il processo.
Conclusione: il cuore dell'innovazione dei materiali è una consegna verificabile
L'innovazione dei materiali nella stampa 3D non consiste nel sostituire semplicemente il nome del materiale, ma nel costruire un ciclo chiuso tra scenario d'uso, materiale, processo, struttura, post-trattamento e controllo. Quando un'azienda sceglie un servizio di stampa 3D, dovrebbe verificare se il fornitore è in grado di proporre un piano di verifica, limiti di rischio e standard di consegna. Il valore di lantu3D sta nel collegare l'idea iniziale, la progettazione ingegneristica e la consegna del pezzo fisico, trasformando la scelta dei materiali da giudizio basato sull'esperienza a decisione ingegneristica basata su dati, processi e tracciabilità.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.