
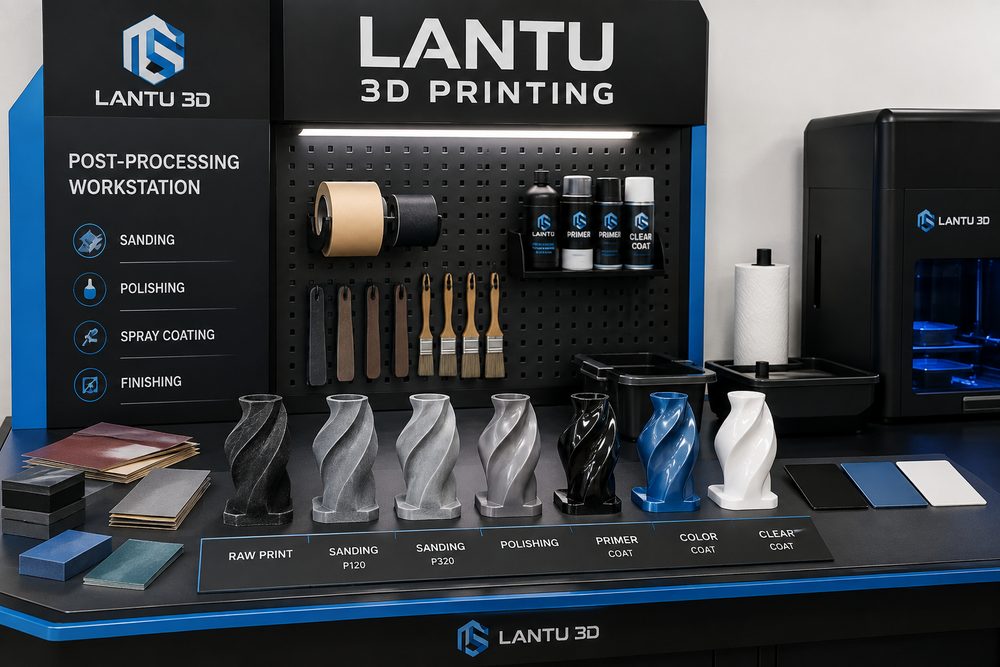
Introduzione: dalla semplice “stampabilità” alla soglia della “consegnabilità”
Nei progetti di stampa 3D, i clienti si concentrano spesso per primi sulla velocità di produzione e sul prezzo dei materiali, ma la fase che incide davvero sulla qualità della consegna avviene di norma dopo il completamento della stampa. Rimozione dei supporti, depolverazione, post-polimerizzazione, trattamento termico, levigatura, sabbiatura, tintura, verniciatura e controllo dimensionale finale determinano insieme se il pezzo è adatto all’esposizione, all’assemblaggio o a un impiego in piccola serie. Bluprint 3D considera il post-processing, nella gestione dei progetti, come una fase chiave che porta dal modello digitale al prodotto fisico consegnabile, non come un semplice “passaggio di finitura”.
Ad esempio, se un componente SLA fotopolimerico non viene sottoposto a una seconda polimerizzazione sufficiente, una struttura a parete sottile può continuare a ritirarsi nella settimana successiva; se un pezzo in nylon SLS non viene depolverato a fondo, polvere residua può rimanere nei canali e nei punti di incastro compromettendo l’assemblaggio; se un componente metallico SLM presenta un ciclo di trattamento termico instabile, le tensioni residue interne possono causare uno spostamento dei riferimenti di lavorazione. Per i campioni con requisiti di montaggio, il piano di post-processing deve essere incluso già in fase di preventivo e di revisione del progetto, non gestito come un rimedio improvvisato a stampa conclusa.
1. Limiti di applicazione dei principali processi di post-processing
I pezzi in resina SLA e DLP richiedono in genere lavaggio con alcol, post-polimerizzazione UV, rifinitura dei punti di supporto e verniciatura superficiale. I pezzi trasparenti possono richiedere anche carteggiatura progressiva, trasparente protettivo o lucidatura. I componenti in nylon SLS seguono comunemente fasi di raffreddamento, depolverazione, sabbiatura, tintura e impregnazione; se destinati a verifiche funzionali, occorre controllare con attenzione diametri dei fori, elasticità dei ganci e aree per inserti filettati. I pezzi FDM presentano segni di strato evidenti e possono essere migliorati esteticamente con carteggiatura grossolana, stucco, primer e verniciatura, ma le superfici di accoppiamento con alta precisione dimensionale dovrebbero ricevere rivestimenti sottili.
Il post-processing della stampa metallica è più vicino a un flusso di produzione ingegneristico e può includere rimozione dei supporti, trattamento termico, elettroerosione a filo, finitura CNC, sabbiatura, pallinatura, anodizzazione o passivazione. Prendendo come esempio la lega di titanio Ti6Al4V, temperatura del trattamento termico, tempo di mantenimento e modalità di raffreddamento influiscono sulla stabilità della microstruttura; per le strutture portanti, inoltre, vanno conservati i registri dei lotti e i rapporti di prova. Il post-processing non è mai “più è meglio”: una carteggiatura eccessiva può danneggiare le pareti sottili, mentre un rivestimento troppo spesso può alterare i giochi di accoppiamento.
2. In che modo il post-processing influenza il progetto a ritroso
Il post-processing occupa spazio, modifica lo stato della superficie e introduce variazioni dimensionali; per questo, nella fase di progettazione bisogna prevedere margini di processo. I pezzi estetici da verniciare dovrebbero lasciare uno spazio di 0,1-0,3 mm nelle aree di clip, perni di rotazione e sedi di montaggio; le superfici piane da carteggiare non dovrebbero includere nervature di posizionamento troppo sottili; le cavità interne da depolverare dovrebbero avere fori di scarico sufficienti ed evitare fori ciechi troppo lunghi. Per i pezzi trasparenti, i punti di supporto andrebbero tenuti lontani dalle superfici visive principali, poiché la lucidatura difficilmente elimina del tutto i segni profondi dei supporti.
Nella revisione del modello, Bluprint 3D classifica di solito i rischi di post-processing in tre categorie: rischio estetico, rischio di assemblaggio e rischio strutturale. Il rischio estetico riguarda uniformità della verniciatura, differenze di colore e visibilità dei layer; il rischio di assemblaggio riguarda spessore del rivestimento, residui di polvere e posizione degli inserti; il rischio strutturale riguarda trattamento termico, danni da rimozione dei supporti e microfessure superficiali. Portare alla luce questi aspetti prima della conferma del modello riduce rilavorazioni e ristampe.
3. Metodi pratici di controllo del processo
Primo, creare una scheda di processo a livello di campione, registrando materiale, altezza di strato, orientamento di stampa, fasi di post-processing, parametri chiave e risultati di ispezione. Secondo, applicare un controllo in tre punti sulle dimensioni critiche: previsione prima della stampa, misura prima del post-processing e verifica dopo il post-processing, evitando di guardare solo il risultato finale senza poter risalire alla fonte dello scostamento. Terzo, per i pezzi estetici realizzare piccole campionature di colore o texture, così da confermare prima lo standard accettato dal cliente e solo dopo passare alla verniciatura dell'intero pezzo. Quarto, per i lotti in serie prevedere la conferma del primo pezzo, in particolare per tintura, verniciatura e trattamento termico.
Nella comunicazione di consegna, è opportuno distinguere chiaramente tra “pezzo stampato al colore originale”, “pezzo con carteggiatura base”, “pezzo verniciato in qualità espositiva” e “pezzo lavorato con qualità ingegneristica”. Ciascun livello corrisponde a costi, tempi e criteri di accettazione diversi. Se il cliente ha bisogno solo di una verifica strutturale, un post-processing estetico troppo spinto genera costi inutili; se invece il pezzo è destinato a una fiera o a una presentazione commerciale, i dettagli superficiali, il colore e la sensazione al tatto incidono direttamente sull'immagine professionale.
4. Controlli qualità e avvertenze sui rischi
Al termine del post-processing dovrebbero essere effettuati controlli di aspetto, dimensionali e funzionali. Il controllo visivo comprende differenze di colore, granulosità, colature, graffi e residui dei punti di supporto; il controllo dimensionale comprende fori chiave, superfici di accoppiamento, spessore dei ganci e piani di riferimento; il controllo funzionale comprende test di inserimento, rotazione, carico, tenuta o installazione. Per i componenti destinati a un uso prolungato, occorre inoltre considerare gli effetti di temperatura e umidità, raggi UV, agenti chimici e carichi ripetuti.
I rischi più comuni includono: fragilizzazione dovuta a post-curing eccessivo nei pezzi in resina, leggere variazioni dimensionali nei pezzi in nylon dopo la tintura, punti di concentrazione delle tensioni lasciati dalla rimozione dei supporti nei pezzi metallici e copertura di piccole scritte o texture da parte dello strato di vernice. La pratica efficace non consiste nel promettere “assenza totale di rischi”, ma nel portare i rischi in anticipo alla fase di progettazione e revisione del processo, riducendo l'incertezza con passaggi verificabili.
Conclusione
Il post-processing determina se un progetto di stampa 3D può passare da semplice pezzo stampato a pezzo realmente consegnabile. Per Bluprint 3D, il post-processing non è un processo isolato, ma una fase di gestione del ciclo di vita che collega revisione progettuale, scelta dei materiali, parametri di stampa, controlli qualità e accettazione del cliente. Solo integrando il post-processing fin dall'inizio è possibile trovare un equilibrio stabile tra costi, tempi, aspetto e funzionalità.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.