
Introduzione: la stabilità della SLS nasce dalla cura dei dettagli
La stampa SLS in nylon, grazie all’assenza di supporti tradizionali e alla sua idoneità per strutture complesse e componenti funzionali in piccoli lotti, è ampiamente utilizzata nell’elettronica di consumo, negli interni automotive, in dime e attrezzaggi e negli ausili medicali. Tuttavia, in molti progetti il rischio non riguarda il semplice “riuscire a stampare”, bensì l’uniformità dimensionale dei pezzi nello stesso lotto, la regolarità della superficie e la ripetibilità delle prestazioni meccaniche. Per ottenere consegne stabili, polvere, macchina, nesting, raffreddamento e post-processing devono essere gestiti come un unico sistema.
1. Lo stato della polvere determina il limite qualitativo del pezzo
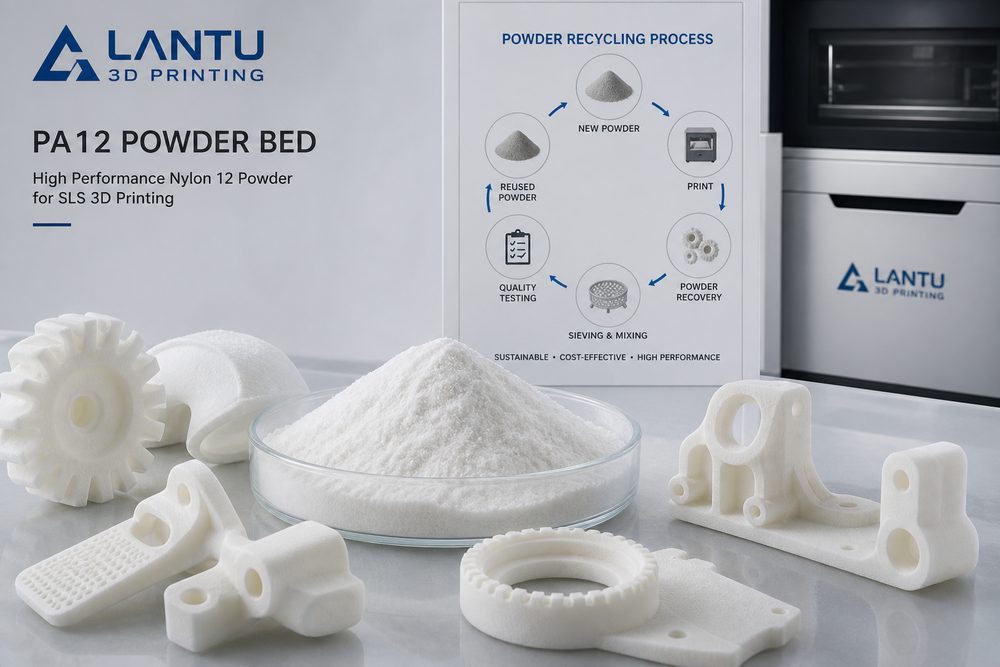
La distribuzione granulometrica, il contenuto di umidità, la scorrevolezza e la percentuale di riutilizzo della polvere PA12 influenzano direttamente la qualità della stesura. Dopo aver assorbito umidità, la polvere può provocare sinterizzazione non uniforme, ingiallimento superficiale o perdita di resistenza; una percentuale troppo alta di polvere riciclata può invece aumentare la fragilità del pezzo. Nella pratica è opportuno registrare la percentuale di polvere vergine, il lotto d’uso, il tempo di essiccazione e l’umidità ambientale, creando un registro di rotazione della polvere. Per i componenti funzionali con requisiti elevati, una quota fissa tra polvere nuova e riciclata, abbinata a prove di trazione su campioni, può ridurre la variabilità tra lotti.
2. La strategia di nesting influisce su dimensioni e costi
Sebbene la SLS sembri consentire un riempimento quasi totale della camera, la distanza tra i pezzi, l’orientamento e la distribuzione termica incidono su deformazioni e scostamenti dimensionali. I pezzi lunghi e stretti non dovrebbero essere disposti tutti in modo denso nella stessa direzione; le strutture a parete sottile richiedono uno spazio sufficiente per la dissipazione del calore. Il nesting influisce anche sui costi: aumentare il tasso di riempimento della camera permette di ammortizzare il tempo macchina, ma un impilamento eccessivo incrementa il rischio di rimozione polvere difficoltosa e di scarti. La strategia corretta consiste nel bilanciare lead time, direzione delle proprietà meccaniche, efficienza del post-processing e rischio di processo.
3. La curva di temperatura e il ritmo di raffreddamento non vanno trascurati
Il cuore del processo SLS è mantenere il letto di polvere in una zona termica stabile, prossima al punto di fusione. Un preriscaldamento insufficiente riduce la coesione tra gli strati, mentre un eccesso di temperatura può causare agglomerazione o deformazione. Anche il raffreddamento dopo la stampa è fondamentale: aprire la camera e rimuovere i pezzi troppo presto accorcia l’attesa, ma può generare deformazioni e tensioni interne. Per i componenti sensibili alle tolleranze dimensionali, è necessario definire un tempo standard di raffreddamento e includere la temperatura di apertura camera nei registri di produzione.
4. Il post-processing e i controlli aumentano l’affidabilità della consegna
Rimozione della polvere, sabbiatura, tintura, infiltrazione e verifica dell’assemblaggio determinano la percezione finale del cliente sul pezzo. Gli ordini in serie dovrebbero prevedere approvazione del primo pezzo, controlli dimensionali a campione e standard estetici definiti. Per componenti funzionali come clip, cerniere e scocche a parete sottile, è utile aggiungere prove di montaggio o test ciclici, così da evitare situazioni in cui “l’aspetto è conforme, ma l’uso reale porta al guasto”.
Conclusione
La competitività della stampa SLS in nylon non dipende dalla velocità della singola macchina, ma dalla combinazione di gestione della polvere, parametri di processo, esperienza di nesting, post-processing e standard di controllo. Se l’azienda riesce a digitalizzare, standardizzare e tracciare questi passaggi, può mantenere una qualità stabile e tempi di consegna prevedibili anche su piccoli lotti e ordini multi-variante.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.