
Introduzione: i ritardi di consegna spesso non dipendono dalla lentezza della stampante
Nel servizio di stampa 3D, una delle domande più importanti per i clienti è: “Quando sarà consegnato?”. Molti progetti sembrano composti da pochi file modello, ma in realtà il processo può includere verifica dei file, valutazione del processo, nesting, stampa, rimozione della polvere, rimozione dei supporti, polimerizzazione, carteggiatura, verniciatura, lavorazioni meccaniche, ispezione e imballaggio. Qualsiasi fase in coda può trasformare un ordine che sulla carta sarebbe stampabile in 24 ore in una consegna di 5 giorni.
L’obiettivo dell’ottimizzazione della pianificazione della produzione è trasformare un flusso di progetto incerto in un piano risorse prevedibile. Blueprint3D non si posiziona come una semplice fabbrica di stampa, ma come una piattaforma di gestione del ciclo di vita, dal progetto all’oggetto fisico consegnato. Per questo, il sistema di schedulazione deve gestire contemporaneamente attrezzature, personale, materiali, capacità di post-lavorazione e priorità dei clienti, evitando promesse basate su impressioni o esperienza empirica.
1. Costruire un modello di capacità multi-processo
Il primo passo della schedulazione è trasformare la capacità da “numero di macchine” a “ore disponibili” e “capacità di collo di bottiglia”. Ad esempio, una macchina SLA può avere un tempo di stampa per ciclo di 6-10 ore, ma anche il pre-processing del nesting, il cambio resina, il lavaggio, la polimerizzazione e la rimozione dei supporti richiedono tempo di personale e attrezzature. Le macchine SLS per nylon sono adatte al nesting impilato e un ciclo di forno può arrivare a 18-24 ore; ciò che determina davvero la consegna è la frequenza di apertura del forno, il tempo di raffreddamento e la capacità di rimozione della polvere. La stampa metallica, invece, richiede di considerare la preparazione della piastra di base, il trattamento termico, il taglio a filo e i controlli non distruttivi.
Si consiglia di suddividere ogni processo in operazioni standard e registrare il tempo medio, l’intervallo di variazione e i vincoli di risorsa. Ad esempio, per un pezzo estetico SLA si può impostare “stampa 8 ore, lavaggio 0,5 ore, polimerizzazione 0,5 ore, rimozione supporti 1 ora, carteggiatura e verniciatura 1-2 giorni”; per un lotto SLS si può impostare “nesting 0,5 ore, stampa 20 ore, raffreddamento 12 ore, rimozione polvere 2 ore, tintura 1 giorno”. Questi dati permettono di dare un fondamento calcolabile ai preventivi e agli impegni verso il cliente.
2. Il collo di bottiglia non è necessariamente nella fase di stampa
Molti team, quando vogliono aumentare la capacità, pensano innanzitutto ad acquistare più stampanti, ma il vero collo di bottiglia può essere la post-lavorazione e il controllo qualità. Per esempio, se 10 macchine SLA terminano contemporaneamente pezzi estetici ma solo 2 operatori si occupano della rimozione dei supporti e della carteggiatura, gli ordini continueranno ad accumularsi. La cabina di verniciatura, i supporti di essiccazione, le attrezzature CMM, le postazioni di imballaggio possono tutti diventare nodi critici che limitano la consegna.
Blueprint3D suggerisce di identificare i colli di bottiglia tramite il numero di pezzi in lavorazione e i tempi di attesa. Se davanti a una determinata fase si accumula in modo continuativo un volume superiore a 1,5 volte la capacità media giornaliera, dovrebbe attivarsi un allarme di pianificazione. La soluzione non consiste necessariamente nell’aggiungere attrezzature: può anche significare cambiare la strategia di batching, preparare in anticipo dime e attrezzaggi, separare i pezzi con requisiti estetici elevati da quelli a bassa esigenza, oppure classificare le ispezioni in base al rischio.
3. Le regole per gli ordini urgenti devono essere trasparenti, altrimenti si sacrifica la consegna complessiva
Nella stampa 3D arrivano spesso richieste urgenti: prototipi per fiere, revisioni per R&D, pezzi sostitutivi per fermo linea o cambiamenti improvvisi del cliente. Senza regole chiare per gli inserimenti urgenti, questi ordini interrompono di frequente la schedulazione normale, causando ritardi su molti ordini standard. La pratica corretta è creare una scheda di valutazione per gli ordini urgenti, che includa almeno: livello del cliente, impatto sul business, occupazione del processo, complessità della post-lavorazione e possibile interferenza con ordini già promessi.
Gli ordini urgenti non dovrebbero essere accettati in base al volume della voce del cliente, ma all’impatto sul sistema. Un piccolo pezzo SLA che richiede 2 ore può essere inserito in una finestra notturna di inattività della macchina; un ordine batch che occupa l’intero volume di un forno SLS può invece posticipare diversi progetti. Il personale di pianificazione dovrebbe quantificare l’effetto dell’inserimento urgente, ad esempio numero di ordini impattati, ore di ritardo previste e piano di recupero, e solo allora decidere se accettare l’urgenza.
4. Dalla promessa dei tempi di consegna al feedback dinamico
La promessa dei tempi di consegna dovrebbe essere suddivisa in una data interna di pianificazione e una data di impegno verso l’esterno. La pianificazione interna può essere più stretta e servire a coordinare il lavoro; la promessa verso il cliente dovrebbe includere un margine ragionevole, soprattutto per progetti con variabilità nella post-lavorazione, nella logistica e nel controllo. Per materiali standard e processi maturi, il margine può essere contenuto tra il 10% e il 15%; per verifiche di nuovi materiali, verniciature complesse o progetti che combinano più processi, il margine dovrebbe salire al 20%-30%.
Anche il feedback dinamico è fondamentale. Quando si verificano un fallimento di stampa, un ritardo materiale o una modifica dei file da parte del cliente, il sistema dovrebbe aggiornare automaticamente la data prevista e sincronizzare la causa con vendite e customer service. Rispetto a una comunicazione di ritardo fatta solo a ridosso della consegna, informare il cliente con 24-48 ore di anticipo, spiegando il rischio e proponendo un’alternativa, favorisce molto di più la comprensione.
5. Le dashboard digitali rendono visibile la collaborazione tra reparti
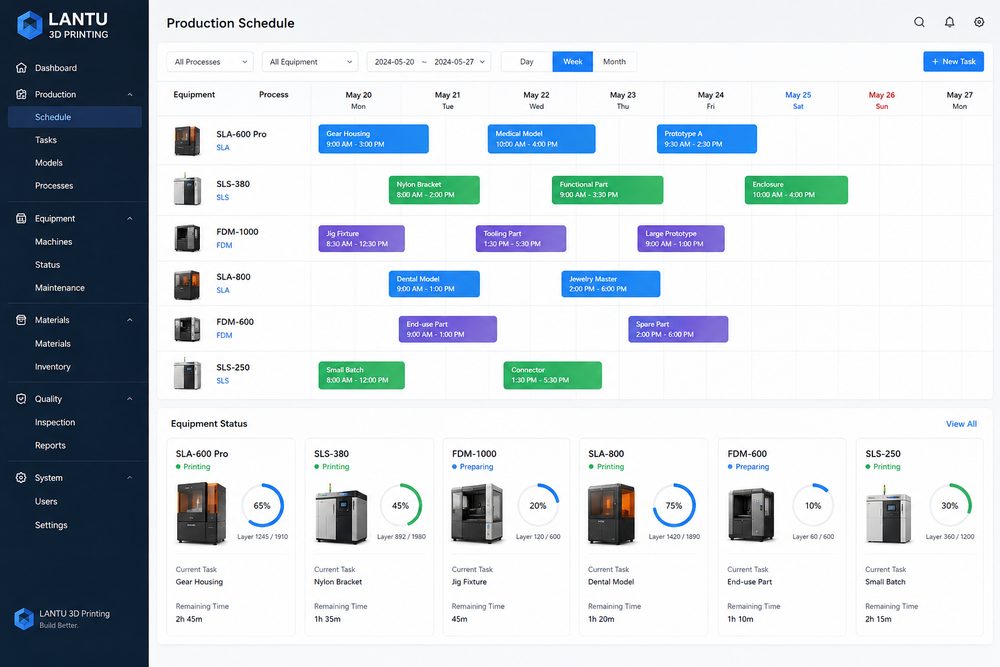
La pianificazione della produzione non è compito del solo pianificatore. Le vendite devono sapere quali ordini possono essere promessi con tempi brevi; gli ingegneri devono sapere quali file richiedono correzioni prioritarie; la post-lavorazione deve preparare in anticipo colori, carte abrasive, dime e materiali di imballaggio; il controllo qualità deve organizzare risorse per campionamento o ispezione completa. Una dashboard digitale dovrebbe mostrare stato dell’ordine, posizione nell’operazione, responsabile, orario stimato di completamento e marcatori di anomalia.
I campi della dashboard non devono essere eccessivi, ma devono rispondere a tre domande: dove si trova il blocco, chi è responsabile del passo successivo e se l’impegno verso il cliente è a rischio. Per una piattaforma di servizi come Blueprint3D, i dati di schedulazione possono anche diventare una knowledge base per i preventivi, aiutando a fornire più rapidamente tempi affidabili per progetti simili in futuro.
Conclusione
Il punto chiave dell’ottimizzazione della pianificazione della produzione nella stampa 3D non è riempire ogni macchina al massimo, ma costruire un ritmo prevedibile tra processi, persone e post-lavorazione. Attraverso modelli di capacità, identificazione dei colli di bottiglia, gestione trasparente degli ordini urgenti, tempi di consegna dinamici e dashboard digitali, le aziende possono ridurre gli interventi d’emergenza e aumentare l’affidabilità delle proprie promesse al cliente. In definitiva, la gestione dei tempi di consegna diventa una capacità centrale per passare dal “saper fare” alla consegna stabile e affidabile nel servizio di stampa 3D.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.