
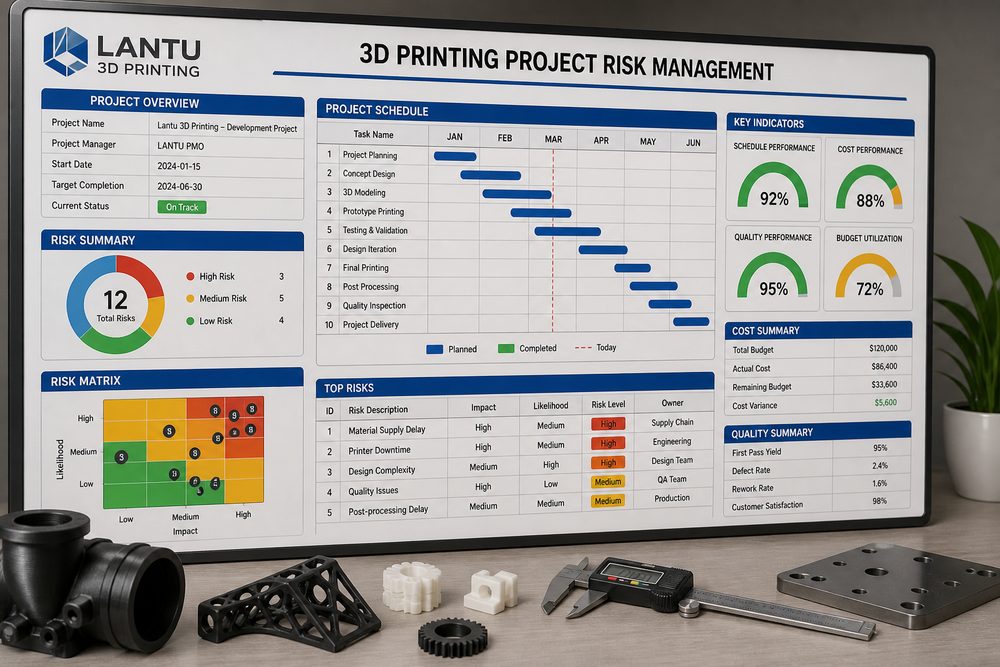
Introduzione: il rischio di progetto nasce dal divario tra incertezza tecnica e impegni di consegna
La gestione del rischio nei progetti di stampa 3D non è un problema di un singolo processo, ma un lavoro sistemico che va dalla chiarificazione dei requisiti, alla valutazione del modello, ai materiali e ai processi, fino alla pianificazione della produzione e all’accettazione finale. Per piattaforme come lantu3D Printing, che gestiscono l’intero ciclo di vita dal progetto/disegno al pezzo fisico, il divario tra incertezza tecnica e impegni di consegna deve essere scomposto in attività misurabili, verificabili e migliorabili nel tempo: il file in ingresso è completo? Le dimensioni chiave sono indicate? Il lotto di materiale e i parametri della macchina sono tracciabili? I record di controllo supportano la decisione del cliente? Solo consolidando queste informazioni nelle fasi iniziali del progetto, preventivazione, prototipazione, piccole serie e chiusura qualità non dipenderanno dall’esperienza personale e da giudizi improvvisati.
Nei progetti reali, le aziende spesso interpretano la gestione del rischio nella stampa 3D come una competenza specifica di un singolo ruolo, ma il risultato è determinato dalla collaborazione tra più fasi. Un campione apparentemente semplice può coinvolgere contemporaneamente la scelta di uno spessore di strato di 0,1-0,2 mm, il controllo dimensionale nell’ordine di ±0,2 mm, la gestione dei punti di contatto dei supporti, il rischio di deformazione termica, l’obiettivo di rugosità superficiale e la protezione durante il trasporto. Senza un metodo uniforme, i costi di rilavorazione tendono a concentrarsi e a esplodere prima della consegna.
1. Identificare cinque tipologie di rischio: progettazione, materiali, macchine, qualità e logistica
Il primo passo è stabilire una baseline tecnica chiara. All’avvio del progetto bisogna confermare l’uso del pezzo, la direzione dei carichi, le relazioni di assemblaggio, il livello estetico e la quantità da consegnare, quindi trasformare queste condizioni in parametri di processo. Per esempio, i pezzi per verifica funzionale richiedono maggiore attenzione a resistenza e stabilità dimensionale; i pezzi dimostrativi richiedono più attenzione a texture, colore e uniformità superficiale; i piccoli lotti richiedono invece un maggiore controllo su costo unitario, takt time e coerenza tra i lotti. Obiettivi diversi richiedono combinazioni diverse di materiali e processi: non si può applicare un’unica esperienza a tutti gli scenari.
Si consiglia di registrare i parametri chiave nella scheda progetto: materiale raccomandato, orientamento di costruzione, intervallo di spessore dello strato, tolleranze delle quote critiche, requisiti di post-processing, metodo di ispezione e livello di rischio. Per i pezzi in resina SLA bisogna prestare attenzione alla deformazione delle pareti sottili, ai segni dei supporti e alla fragilità dopo la polimerizzazione UV; per i pezzi in nylon SLS bisogna monitorare il tasso di ricambio della polvere, la porosità e l’uniformità della colorazione; per i pezzi metallici SLM occorre gestire con particolare attenzione le tensioni residue, il ciclo di trattamento termico e il sovrametallo per la lavorazione secondaria dei fori critici.
2. Usare il livello di rischio per decidere la profondità di verifica e la frequenza della comunicazione
L’analisi dei problemi non deve fermarsi a una descrizione del risultato come “stampa fallita”, ma deve risalire alle cinque dimensioni di progettazione, materiali, macchine, parametri e operazioni. Per esempio, la rottura di un pezzo può derivare da variazioni improvvise dello spessore, concentrazione delle tensioni interne o da una curva di trattamento termico non adeguata; la deviazione di un foro può derivare dall’orientamento di costruzione, da una rigidità insufficiente dei supporti o da riferimenti di posizionamento poco chiari nella post-lavorazione; l’irregolarità superficiale può essere collegata contemporaneamente alla disposizione dei supporti, al mezzo di sabbiatura, al percorso di lucidatura e alle condizioni di lavaggio e asciugatura.
In lantu3D Printing la gestione del progetto dà grande importanza alla catena delle evidenze: conservare screenshot del slicing, lotto della macchina, numero di lotto del materiale, parametri chiave, foto di processo e dati di ispezione. Il valore di questo approccio non è solo la responsabilità, ma soprattutto fornire basi solide per l’ottimizzazione del ciclo successivo. Per esempio, aumentare localmente lo spessore della parete da 1,0 mm a 1,5 mm, mantenere gli overhang entro 45° e aggiungere nervature sul retro di superfici ampie è spesso più efficace del semplice cambio macchina.
3. Costruire piani di emergenza: materiali alternativi, cambio di processo e consegne in lotti
Una soluzione realmente eseguibile deve includere flusso, ruoli e criteri di accettazione. Sul piano del processo, si può adottare un metodo in sei fasi: “revisione dei requisiti — controllo di progettazione per la producibilità (DFAM) — revisione del processo — verifica del prototipo — conferma pre-serie — revisione post-consegna”. Per quanto riguarda i ruoli, progettazione, processo, produzione, controllo qualità e project manager devono partecipare insieme ai punti chiave. Per l’accettazione, oltre alle dimensioni, occorre registrare il livello estetico, i test di assemblaggio, la verifica di resistenza, lo stato dell’imballaggio e il feedback del cliente.
Nei progetti di piccole e medie serie, si raccomanda una gestione per livelli: il livello A riguarda i componenti critici per la sicurezza o l’assemblaggio e richiede ispezione del primo pezzo e controllo al 100% delle quote chiave; il livello B riguarda i pezzi di verifica funzionale e prevede campionamento con verifica di assemblaggio; il livello C riguarda i pezzi estetici o dimostrativi e si concentra soprattutto su superficie e uniformità del colore. Con questa classificazione, l’impiego delle risorse diventa più mirato e il cliente può comprendere meglio il confine tra costo e qualità.
4. Analizzare i dati di rischio per ottimizzare preventivi e pianificazione future
Uno degli aspetti più facilmente trascurati durante l’implementazione è il meccanismo di revisione finale. Al termine di ogni progetto, occorre registrare ore effettive, numero di fallimenti, cause di rilavorazione, modifiche richieste dal cliente e parametri finali, trasformando l’esperienza di una singola consegna in patrimonio organizzativo. Nei settori ricorrenti, come ausili medicali, attrezzaggi automotive, gusci per elettronica di consumo e prototipi aerospaziali, i dati di revisione possono formare una libreria di materiali, una libreria di parametri, una lista di rischi e modelli di preventivo.
Allo stesso tempo bisogna evitare di definire la stampa 3D semplicemente come “fare velocemente un pezzo”. Il suo valore centrale sta nell’accorciare il ciclo di validazione, ridurre la barriera produttiva delle strutture complesse e collegare i dati di progettazione, produzione, ispezione e consegna. Quando un’azienda integra la gestione del rischio dei progetti di stampa 3D nel processo standard, la stampa 3D può evolvere da strumento di prototipazione a capacità di produzione digitale stabile.
Conclusione
La gestione del rischio non è prudenza eccessiva, ma il modo per far avanzare più rapidamente l’innovazione produttiva entro limiti controllabili. Per chi opera nel settore, la vera competitività non consiste nel possedere un determinato tipo di macchina, ma nella capacità di valutare rapidamente scenari complessi, eseguire con affidabilità e accumulare esperienza in modo continuo. lantu3D Printing continuerà a concentrarsi su valutazione progettuale, materiali e processi, gestione della produzione e verifica di consegna, offrendo ai clienti un supporto completo dalla bozza al pezzo reale.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.