
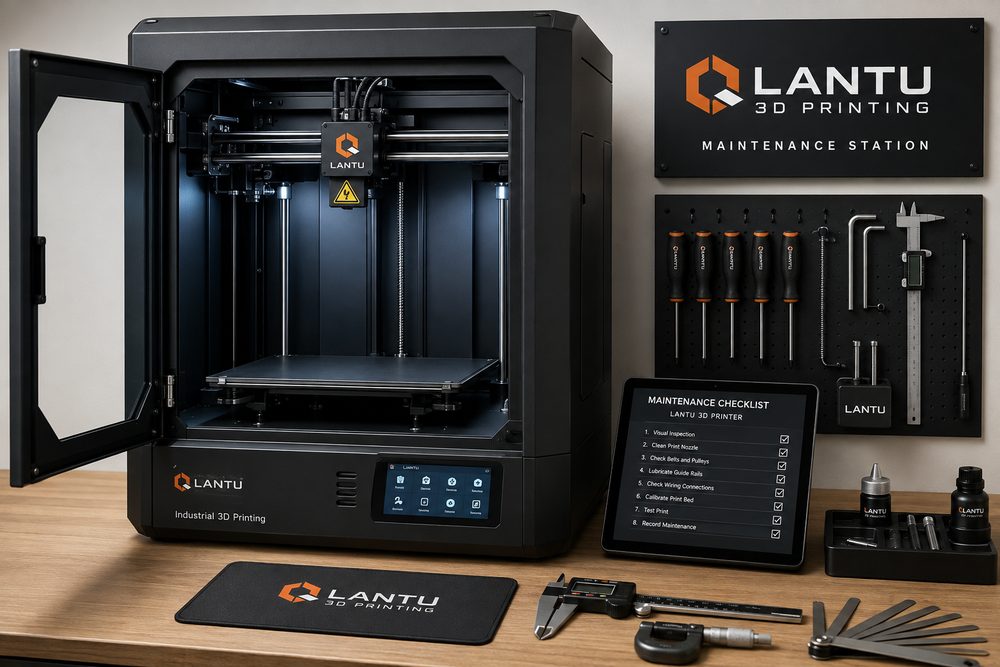
Introduzione: la manutenzione delle apparecchiature fa parte della capacità di consegna
Nel servizio di stampa 3D, le macchine non sono semplici strumenti di produzione, ma una risorsa centrale per la stabilità delle consegne. Molti ritardi nei progetti non derivano dalla progettazione del modello, bensì da guasti improvvisi delle apparecchiature, anomalie nello stato dei materiali, deviazioni nella calibrazione della piattaforma o code nelle apparecchiature di post-processing. Durante le ore notturne, quando la produzione è a basso carico, se non esiste un controllo standardizzato, i problemi emergono spesso solo il giorno dopo in fase di ispezione qualità, causando la rilavorazione dell’intero lotto. lantu3D integra la manutenzione delle apparecchiature nella gestione del ciclo di vita del progetto, riducendo il rischio di fermo macchina attraverso controlli, registrazioni e manutenzione preventiva.
L’obiettivo della manutenzione non è fare in modo che ogni macchina non si guasti mai, ma rendere i guasti prevedibili, isolabili e recuperabili. Per apparecchiature diverse come SLA, SLS, MJF, FDM e stampa metallica, i punti critici della manutenzione cambiano, ma la logica gestionale resta la stessa: confermare lo stato prima della stampa, monitorare gli indicatori chiave durante la stampa, registrare le deviazioni dopo la stampa e riportare le anomalie al sistema di pianificazione e di preventivazione.
1. Ispezione prima della stampa: dall’ambiente allo stato della piattaforma
Il controllo prima della stampa deve essere fissato come una checklist. Temperatura e umidità dell’ambiente sono il primo punto: la resina e le polveri di nylon sono piuttosto sensibili sia alla temperatura sia all’umidità. Si consiglia di mantenere l’area di produzione tra 20 e 26°C e di controllare l’umidità relativa nell’intervallo 40%-60% in base ai requisiti del materiale. Se il materiale assorbe umidità, i pezzi in nylon possono presentare superfici ruvide, variazioni dimensionali o un peggioramento delle proprietà meccaniche; i pezzi in resina possono mostrare anomalie di polimerizzazione.
Il secondo punto riguarda la piattaforma e il sistema di movimento. Le apparecchiature di fotopolimerizzazione devono verificare la pulizia della piattaforma di costruzione, lo stato del film di rilascio, la presenza di impurità nella vasca e la regolarità del movimento dell’asse Z; le macchine FDM devono controllare l’eventuale intasamento dell’ugello, gli ingranaggi di estrusione, la planarità del piano riscaldato e l’adesione del primo strato; le apparecchiature a letto di polvere devono controllare la lama di stesura, il sistema di recupero della polvere, l’area di riscaldamento e il sistema di filtrazione; le macchine per stampa metallica devono inoltre verificare l’atmosfera, il contenuto di ossigeno, il gas di protezione e la gestione della sicurezza della polvere. Ogni controllo dovrebbe registrare tre stati: “normale”, “da monitorare” e “richiede fermo macchina”.
2. Manutenzione dei componenti chiave: sostituire gli interventi d’urgenza con la gestione ciclica
La manutenzione delle apparecchiature dovrebbe definire cicli diversi per i singoli componenti. Film di rilascio, ugelli, filtri, lame di stesura, finestre del laser, guide lineari, viti trapezie, ventole e sensori sono tutti componenti ad alto impatto. Prendendo come esempio le apparecchiature di fotopolimerizzazione, un lieve graffio sul film di rilascio può causare delaminazione локale, mentre residui nella vasca possono danneggiare la stampa successiva; nel caso delle apparecchiature SLS, una distribuzione non uniforme della polvere influisce direttamente sulla qualità della superficie e sulla stabilità dimensionale. Se si interviene solo dopo il fallimento del prodotto finito, il costo in termini di tempo è molto più alto rispetto alla sostituzione periodica.
Si consiglia di suddividere la manutenzione in controlli giornalieri, settimanali, mensili e trimestrali. Il controllo giornaliero si concentra su pulizia, stato del materiale e ripristino della piattaforma; quello settimanale sui meccanismi di movimento, sulle scorte di materiali di consumo e sul sistema di filtrazione; quello mensile sulla calibrazione, l’energia della sorgente luminosa, la stabilità termica e le scorte dei ricambi critici; quello trimestrale è adatto alla verifica di precisione della macchina, alla conferma delle versioni software e alla formazione sulla sicurezza. I registri di manutenzione dovrebbero essere collegati al numero della macchina, all’operatore, al lotto di materiale e al lotto dell’ordine.
3. Ispezione notturna: la produzione fuori picco richiede ancora di più un allarme sulle anomalie
Il vantaggio della produzione notturna è un utilizzo più elevato delle apparecchiature e meno interferenze esterne, ma il rischio è un ritardo nell’individuazione delle anomalie. Per questo l’ispezione notturna deve dare maggiore importanza allo stato visuale e alle strategie di interruzione. In fase di pianificazione è necessario evitare di collocare tutte le nuove verifiche di materiali, le nuove strutture e i lavori molto lunghi in fasce orarie senza supervisione. Per i lavori di stampa superiori a 8 ore, si consiglia di impostare punti di controllo a intervalli, ad esempio conferma del primo strato, conferma della stabilità dei supporti, conferma della curva di temperatura e verifica del materiale residuo.
Il registro di ispezione dovrebbe includere lo stato operativo della macchina, l’orario di completamento previsto, screenshot o foto delle anomalie, la decisione di pausa/ripresa e il responsabile. Se l’apparecchiatura supporta il monitoraggio remoto, è opportuno salvare le immagini nei momenti chiave; in caso contrario, durante il passaggio di turno si dovrebbe usare un formato standardizzato per la registrazione. Per apparecchiature che presentano due volte consecutive difetti simili, è necessario sospendere l’accettazione di nuovi ordini ed eseguire un’analisi delle cause alla radice, evitando che un’anomalia della macchina si trasformi in un problema di consegna per il cliente.
4. Analisi delle anomalie: trasformare un guasto in un miglioramento del processo
Le anomalie delle apparecchiature non devono essere registrate solo come “guasto della macchina”. Un’analisi efficace dovrebbe includere almeno fenomeno, ambito di impatto, possibili cause, metodo di verifica, azioni correttive e azioni preventive. Ad esempio, se in un lotto di pezzi in nylon compare un’anomalia granulare localizzata sulla superficie, la causa potrebbe essere il contenuto di umidità della polvere, l’usura della lama di stesura, la variazione della zona termica o la percentuale di polvere riciclata. Il personale tecnico deve eseguire una verifica punto per punto attraverso i registri dei materiali, i log della macchina e la posizione dei pezzi, invece di ristampare immediatamente.
I risultati dell’analisi dovrebbero inoltre influenzare la successiva preventivazione e pianificazione. Se un certo tipo di componente ad alto rischio richiede tempi di raffreddamento più lunghi o controlli aggiuntivi, il sistema dovrebbe integrare questi requisiti nel percorso di processo; se una macchina mostra stabilità inferiore con un materiale specifico, l’assegnazione delle macchine dovrebbe essere modificata. lantu3D enfatizza la trasparenza della consegna e, quando necessario, informa il cliente sui rischi, sul piano di recupero e sul nuovo tempo di accettazione.
Conclusione: un piano di manutenzione rende la consegna da reattiva a proattiva
La manutenzione delle apparecchiature di stampa 3D non è una questione secondaria di back office, ma una parte della gestione della qualità e del servizio clienti. Attraverso l’ispezione prima della stampa, la manutenzione periodica dei componenti chiave, gli allarmi per le anomalie notturne e l’analisi dei guasti, le aziende possono ridurre in modo significativo fermi macchina, rilavorazioni e variazioni dei tempi di consegna. Per i clienti che necessitano di consegne stabili in piccoli lotti, scegliere una piattaforma con capacità di gestione dello stato delle apparecchiature è più importante che confrontare soltanto il prezzo del singolo pezzo.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.