
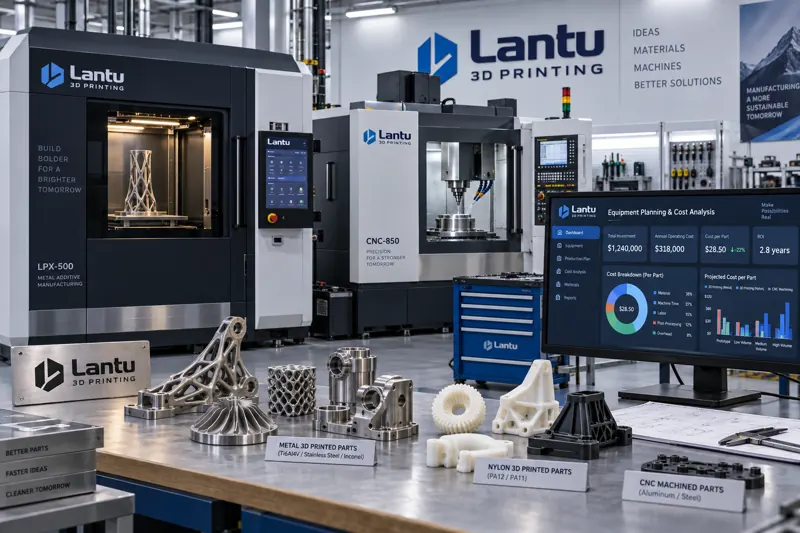
Introduzione: perché la decisione di investimento nelle attrezzature determina la sopravvivenza del business di stampa 3D
Molte aziende manifatturiere, quando si avvicinano alla stampa 3D, hanno come prima reazione: "compriamo una macchina e proviamo". Tuttavia, quando gli ordini passano dai prototipi alle piccole serie, o da un singolo materiale a più processi, il ritorno dell’investimento spesso non è quello atteso: in alcuni reparti il tasso di inattività delle macchine supera il 60%, mentre in alcune linee produttive una scelta errata dell’attrezzatura porta a ritardi di consegna e rese insufficienti. La decisione di investimento non è un semplice atto di acquisto, ma una valutazione sistemica di fabbisogno produttivo, percorso di processo, struttura dei costi e ritmo di consegna. Sulla base dell’esperienza di lantu3D Printing con migliaia di clienti aziendali, questo articolo propone una metodologia di selezione che va dal calcolo della capacità alla valutazione del ritorno TCO, Total Cost of Ownership, aiutando responsabili tecnici e acquisti a utilizzare ogni quota di budget nel modo più efficace.
1. Prima di tutto, calcolare chiaramente il reale fabbisogno di capacità
Il punto di partenza della selezione delle attrezzature non è "quale macchina ha i parametri più belli", ma la quantificazione del reale fabbisogno produttivo. Consigliamo di costruire una baseline della domanda su tre dimensioni:
1. Numero medio mensile di pezzi e coefficiente di picco.Analizzare gli ordini degli ultimi 6 mesi, calcolare la produzione media mensile e moltiplicarla per un coefficiente di picco di 1,3-1,5, poiché festività e ordini concentrati dei clienti possono generare variazioni. Ad esempio, con una media di 2.000 pezzi stampati al mese e un coefficiente di picco di 1,4, la capacità progettata dovrebbe essere pianificata su 2.800 pezzi/mese, lasciando un margine per evitare sovraccarichi in alta stagione.
2. Tempo per pezzo e grado di parallelizzazione.I tempi unitari variano molto tra i processi: un pezzo SLA in resina da 150 mm richiede circa 6-10 ore; una camera completa SLS in nylon richiede circa 12-18 ore, ma può contenere decine di pezzi; l’FDM è generalmente più lento e richiede molte operazioni di supporto e post-processing. Utilizzando "tempo equivalente per pezzo × quantità" si può risalire al numero di macchine necessario e alle dimensioni utili di vasca o piattaforma.
3. Combinazione di materiali e processi.Se i clienti richiedono contemporaneamente parti trasparenti, parti tenaci e componenti metallici, una singola macchina non può coprire tutto. È necessario suddividere il percorso di processo per famiglie di materiali, evitando di acquistare costose macchine dedicate per pochi pezzi speciali. lantu3D Printing suggerisce una transizione con "outsourcing + processi core interni", internalizzando l’attrezzatura solo quando gli ordini di quel materiale raggiungono una soglia stabile.
2. Abbinamento del percorso di processo: evitare il disallineamento delle capacità
L’errore più comune nelle decisioni di investimento è il disallineamento tra capacità della macchina e fabbisogno reale. Alcuni scenari tipici:
Scenario A: utilizzare una macchina SLM metallica per un business composto principalmente da prototipi in nylon.Le attrezzature metalliche hanno costi unitari elevati e una catena di post-processing lunga, che può includere taglio a filo, HIP e trattamenti termici. Se il 90% degli ordini riguarda componenti funzionali in nylon, il periodo di recupero dell’investimento SLM si allungherà notevolmente. La soluzione corretta è coprire prima la domanda principale con SLS, affidare i pezzi metallici a fornitori esterni e acquistare la macchina solo quando gli ordini metallici mensili superano stabilmente la soglia critica.
Scenario B: usare FDM per promuovere componenti industriali ad alta precisione.L’FDM presenta linee di layer evidenti e una stabilità dimensionale inferiore rispetto a SLA/SLS. Se il cliente richiede tolleranze di ±0,1 mm e superfici pulite, l’FDM genererà continui rifacimenti. I pezzi ad alta precisione dovrebbero essere indirizzati verso SLA o SLS, mentre l’FDM va riservato a prototipi grezzi, dime e attrezzature di produzione.
Scenario C: sottovalutare il peso di post-processing e controllo qualità.Molte aziende includono nel budget solo la macchina di stampa, ma poi post-processing, come sabbiatura, levigatura, tintura e finitura CNC, e controllo qualità, come CMM e sistemi ottici, diventano il collo di bottiglia. Il risultato è che la macchina principale resta ferma in attesa delle fasi successive. Regola pratica: il budget per post-processing e ispezione dovrebbe rappresentare il 40%-60% del costo della stampante principale.
3. TCO, costo totale di proprietà: il prezzo di acquisto è solo la punta dell’iceberg
La decisione di investimento deve adottare una prospettiva TCO, non limitarsi al prezzo di acquisto. lantu3D Printing consiglia di scomporre i costi in cinque livelli:
① Acquisizione:macchina principale, opzioni, installazione e messa in servizio. Di solito rappresenta solo il 30%-45% del TCO.
② Consumo di materiali:costo per pezzo di resine, polveri di nylon, polveri metalliche e materiali di supporto. Nel caso dell’SLS, ad esempio, la polvere PA12 non sinterizzata può essere riutilizzata 4-6 volte all’interno del costo di una camera; il rapporto di recupero incide direttamente sul costo materiale unitario e, se gestito bene, può ridurre i costi dei materiali di oltre il 30%.
③ Energia e gas tecnici:l’SLS richiede lunghi tempi di mantenimento termico, circa 2000-3500 W di potenza continua; nelle macchine SLM metalliche, laser e gas inerte nella camera di costruzione, argon o azoto, sono una voce nascosta importante. Una SLM di medie dimensioni può consumare argon per migliaia di yuan al mese.
④ Manodopera e manutenzione:ore uomo per operazione, rimozione polveri, post-processing e manutenzione, come lama di rivestimento e calibrazione laser. Sistemi automatici di caricamento e depolverazione aumentano il costo iniziale, ma possono ridurre il fabbisogno di personale per macchina da 1,5 persone a 0,5 persone.
⑤ Perdite da fermo macchina:interruzioni causate da guasti a componenti critici, come sorgente laser o galvanometri. È consigliabile includere nella decisione garanzia, stock di ricambi e tempo medio di ripristino, MTTR. Le linee core dovrebbero prevedere ridondanza o servizi di risposta rapida.
Solo sommando questi cinque livelli si ottiene il vero "costo di proprietà per pezzo", che può poi essere confrontato con il prezzo dell’outsourcing per capire se l’internalizzazione dell’attrezzatura sia davvero conveniente.
4. Modello di valutazione del ritorno: parlare con payback e tasso di utilizzo
Il modello decisionale che utilizziamo con i clienti include tre indicatori:
1. Periodo di recupero dell’investimento, Payback.Payback = investimento totale nell’attrezzatura ÷ risparmio netto mensile, cioè differenza tra costo interno e costo di outsourcing. In genere, in ambito industriale, un payback di 12-24 mesi è considerato sano; oltre 36 mesi è necessario rivalutare la stabilità della domanda.
2. Tasso di utilizzo a break-even.Se la somma di ammortamento mensile e costi fissi della macchina è F, e il margine lordo per pezzo è m, la quantità di pareggio = F ÷ m. Se tale quantità è inferiore al 70% della capacità mensile reale stimata, la macchina dispone di un margine di sicurezza; se è superiore alla capacità reale, significa che sarà necessario accettare ordini esterni per generare profitto, con un rapido aumento del rischio.
3. Analisi di sensibilità.Eseguire stress test su tre scenari: fluttuazione dei prezzi dei materiali, calo del volume ordini del 20%, riduzione della resa al 90%. Se in uno qualsiasi di questi scenari il payback raddoppia, è opportuno rinviare l’investimento o passare a un modello asset-light, come outsourcing più noleggio attrezzature.
lantu3D Printing ha assistito un cliente del settore medicale: il piano iniziale prevedeva l’acquisto diretto di due macchine SLS, ma il calcolo mostrava che la capacità mensile reale avrebbe sostenuto solo il 58% di utilizzo, con un payback oltre 40 mesi. Dopo l’adeguamento a "una SLS + capacità esterna flessibile", il periodo di recupero è sceso a 16 mesi e l’azienda ha potuto affrontare l’alta stagione senza espansione pesante degli asset.
5. Punti di implementazione e trappole comuni
Trappola 1: pagare per le prestazioni di campioni dimostrativi.I campioni demo dei fornitori sono spesso prodotti con parametri ottimali e modelli selezionati, quindi non rappresentano la stabilità della produzione quotidiana in serie. Prima di decidere, è necessario richiedere la stampa di prova dei propri pezzi reali e verificare la resa su 3 lotti consecutivi.
Trappola 2: ignorare stabilimento e conformità.La stampa metallica implica protezione contro esplosioni da polveri, trattamento dei gas di scarico e stoccaggio di argon; le polveri di nylon comportano limiti di esposizione professionale. Se sito produttivo e valutazioni ambientali non sono predisposti in anticipo, l’impianto potrebbe non poter entrare in produzione. Il budget delle attrezzature dovrebbe riservare il 10%-15% a modifiche dello stabilimento e sistemi ambientali.
Trappola 3: trascurare digitalizzazione e pianificazione della produzione.Più macchine ci sono, più la programmazione diventa complessa. Introdurre un sistema MES o di scheduling che porti l’utilizzo dal 55% a oltre l’80% spesso offre un ritorno superiore rispetto all’acquisto di un’altra macchina. La piattaforma di produzione on demand di lantu3D Printing orchestra in modo unificato attrezzature multi-processo e capacità esterna, consentendo ai clienti consegne flessibili con il minimo immobilizzo di asset.
Checklist decisionale:① capacità mensile reale e picchi quantificati; ② percorso di processo e combinazione materiali abbinati; ③ modello TCO a cinque livelli completato; ④ payback e tasso di utilizzo a break-even conformi; ⑤ stress test superato; ⑥ conformità dello stabilimento e scheduling digitale pronti. Solo quando tutti e sei i punti sono verdi, si può firmare l’acquisto.
Conclusione
La decisione di investimento in attrezzature per stampa 3D consiste, in sostanza, nel sostituire l’intuizione del "comprare guardando i parametri" con un calcolo sistematico della capacità e una visione completa dei costi. Misurare prima la domanda, poi abbinare il processo, calcolare il TCO, verificare payback e utilizzo, infine eseguire stress test e controlli di conformità e pianificazione: questa metodologia aiuta le aziende a trasformare gli asset in capacità di consegna stabile senza comprimere il flusso di cassa. Per business con domanda non ancora stabile o molto variabile, il percorso asset-light "processi core interni + capacità esterna flessibile" è spesso la scelta di investimento più prudente.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.