
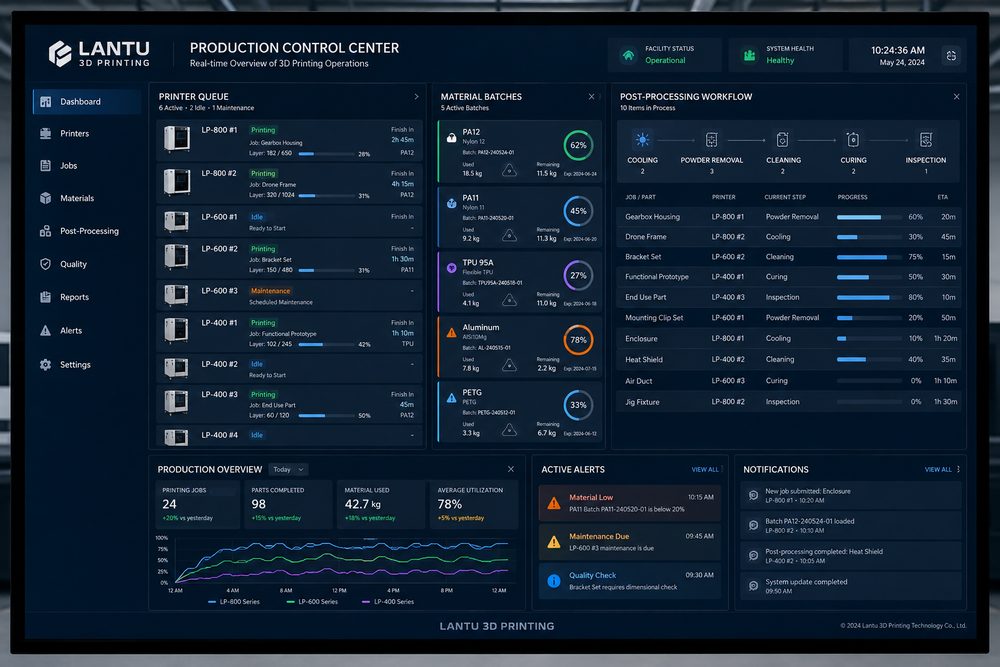
Introduzione: il lead time è il risultato del coordinamento tra più fasi
Nei servizi di stampa 3D, i clienti spesso interpretano i tempi di consegna come il solo tempo macchina; in realtà il ciclo completo include revisione dei file, conferma del preventivo, preparazione dei materiali, nesting e slicing, stampa, raffreddamento o polimerizzazione, rimozione della polvere o dei supporti, finitura superficiale, controllo dimensionale, imballaggio e spedizione. Se anche uno solo di questi passaggi non viene pianificato correttamente, un lavoro che in stampa richiederebbe 24 ore può trasformarsi in un’attesa di tre o cinque giorni. Bluprint 3D, come piattaforma che accompagna l’intero percorso dal progetto digitale alla consegna fisica, si concentra soprattutto sulla coordinazione tra macchine, materiali, post-processing e controllo qualità, più che sulla sola velocità di una singola apparecchiatura.
1. Identificare il vero collo di bottiglia, invece di aumentare le macchine alla cieca
Il primo passo della pianificazione è misurare il carico di lavoro di ogni fase. Gli ordini FDM e SLA sono spesso influenzati dal tempo di stampa, mentre per la sinterizzazione SLS in nylon possono pesare di più raffreddamento, depolverizzazione e lotti di tintura; nella stampa metallica incidono anche la trattazione termica, il taglio a filo e la coda delle lavorazioni superficiali. Si consiglia di scomporre ogni ordine in tempi standard: revisione file 0,5-2 ore, nesting e slicing 0,5 ore, stampa 4-36 ore, raffreddamento o polimerizzazione 2-12 ore, post-processing 1-24 ore, controllo finale 0,5-2 ore. Solo comprendendo la reale struttura dei tempi è possibile capire se il collo di bottiglia riguarda le macchine, il personale o le lavorazioni esterne.
2. Raggruppare per materiale e processo per aumentare l’efficienza delle macchine
Il vantaggio della stampa 3D è l’assenza di stampi, ma questo non significa che ogni ordine debba essere avviato separatamente. I pezzi in serie realizzati in SLS PA12, in nylon MJF e in resina si prestano a essere consolidati per materiale, colore, spessore di strato e scadenza. Durante il consolidamento è necessario definire un limite di consegna, ad esempio unire in un unico lotto solo gli ordini confermati entro le successive 24 ore, per evitare di sacrificare i tempi di consegna nell’attesa di altri componenti. Per i pezzi in resina bisogna inoltre considerare il cambio vasca e i tempi di pulizia: resine trasparenti, ad alta temperatura o flessibili non dovrebbero essere miscelate troppo spesso nella stessa sequenza, altrimenti aumentano il rischio di contaminazione e rilavorazione.
3. Stabilire priorità dinamiche e controllare il costo degli ordini urgenti
Gli ordini urgenti sono una delle perturbazioni più comuni nella pianificazione della produzione. È consigliabile classificare le priorità in base a cinque fattori: impegno di consegna, livello del cliente, rischio di processo, complessità del post-processing e tempi logistici, invece di dare precedenza solo a chi sollecita di più. Prima di inserire un ordine urgente, occorre valutarne l’impatto: interrompe un lotto già in corso? genera spreco di materiale? occupa una finestra di post-processing? compromette ordini già confermati? Per i progetti che richiedono davvero un’inserzione urgente, è bene registrare il motivo e gli ordini coinvolti, aggiornando poi il cruscotto con il nuovo tempo di completamento previsto. Un meccanismo di modifica trasparente tutela la stabilità delle consegne molto meglio di aggiustamenti improvvisati a voce.
4. Pianificare in anticipo post-processing e controllo qualità, senza aspettare la fine della stampa
Molti ritardi si generano dopo la fine della stampa. I pezzi in resina richiedono lavaggio, seconda polimerizzazione, rimozione dei supporti, levigatura e verniciatura; i pezzi in nylon necessitano di raffreddamento, estrazione, depolverizzazione, sabbiatura, tintura e asciugatura; i componenti metallici possono richiedere trattamenti termici, rimozione dei supporti, lavorazioni meccaniche e finiture superficiali. Se queste fasi vengono messe in coda solo dopo il termine della stampa, si crea un nuovo collo di bottiglia. La soluzione migliore è generare il foglio di lavoro del post-processing già durante lo slicing, riservando in anticipo finestre per operatori e attrezzature. Per gli ordini critici, si può avvisare il reparto di finitura due ore prima del termine stampa, così da preparare dime, consumabili e strumenti di verifica.
5. Analizzare i dati per correggere gli scostamenti di consegna e migliorare le regole di pianificazione
Ogni settimana è opportuno confrontare i tempi pianificati con quelli effettivi, per capire se lo scostamento dipende da modifiche ripetute ai file, guasti alle macchine, mancanza di materiali, rilavorazioni nel post-processing, attese in controllo qualità o ritardi logistici. Si consiglia di monitorare tasso di consegna puntuale, utilizzo delle macchine, tempo medio di attesa in coda, tasso di rilavorazione e quota di ordini urgenti. Se il tasso di utilizzo delle macchine è basso ma le consegne risultano comunque in ritardo, il collo di bottiglia probabilmente si trova nella revisione iniziale o nel post-processing; se la rilavorazione supera il 5%, è necessario tornare al controllo del design e dei parametri di processo. Il sistema di pianificazione dovrebbe aggiornare i margini di sicurezza in base ai dati, non alle sensazioni.
Conclusione: una buona pianificazione rende la consegna prevedibile
L’obiettivo della pianificazione nella stampa 3D non è riempire al massimo ogni macchina, ma creare un ritmo stabile tra materiali, impianti, personale, post-processing e controllo qualità. Attraverso l’identificazione dei colli di bottiglia, il consolidamento per materiale, le priorità dinamiche, la programmazione anticipata del post-processing e l’analisi dei dati, le aziende possono ridurre le attese e il caos causato dagli ordini urgenti, offrendo ai clienti promesse di consegna più precise e una fornitura fisica più affidabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.