
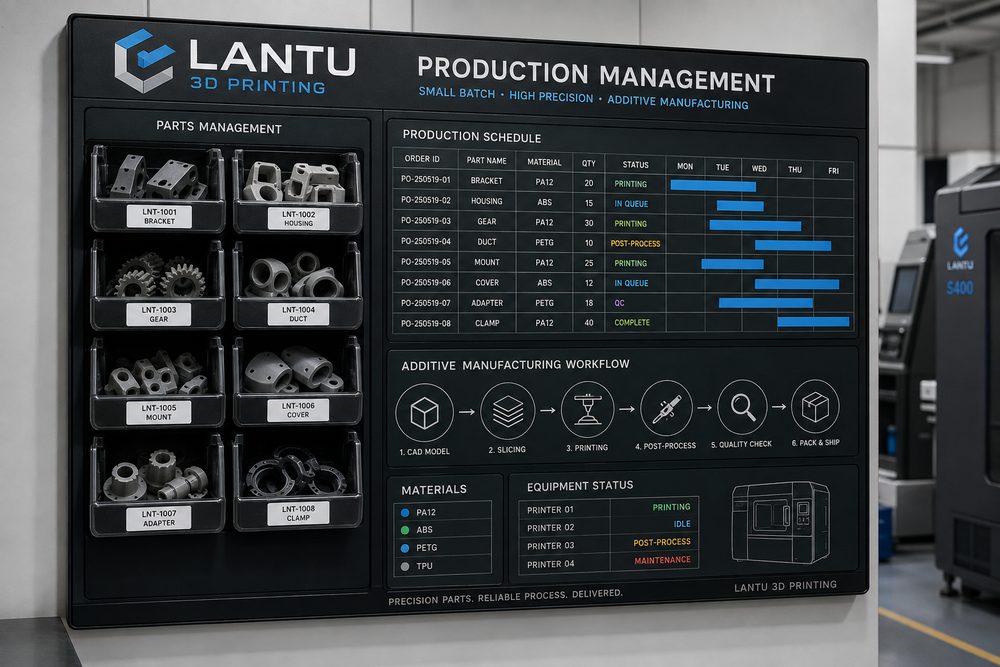
Introduzione: perché gli ordini in piccoli lotti richiedono più gestione del singolo prototipo
Nei servizi di stampa 3D, l'obiettivo principale di un singolo prototipo è di solito verificare la struttura, l'aspetto o la compatibilità di assemblaggio; la produzione in piccoli lotti, invece, deve mantenere coerenza dimensionale, stabilità di consegna e costi sotto controllo tra decine e centinaia di pezzi. Molti progetti sembrano procedere senza intoppi nella fase di campionatura, ma appena entrano nella produzione in piccoli lotti compaiono code di attesa, accumulo nelle lavorazioni successive, aumento delle rilavorazioni e confusione nel conteggio e nell'imballaggio. La causa di fondo non è la capacità delle macchine, ma la mancanza di un metodo di controllo del ritmo che vada dalla scomposizione dell'ordine alla revisione finale della consegna.
Blueprint3D pone maggiore enfasi sulla gestione dell'intero ciclo di vita, dal progetto alla progettazione, dalla produzione alla consegna fisica. Per gli ordini in piccoli lotti, la piattaforma non dovrebbe registrare solo "stampa completata", ma anche la versione congelata del processo, il numero di lotto, le dimensioni chiave, lo stato delle lavorazioni successive e il lotto di spedizione. Solo collegando tutte queste informazioni in un circuito chiuso è possibile offrire al cliente un'esperienza di consegna stabile.
1. Scomposizione dell'ordine: trasformare la "quantità" in unità di produzione gestibili
Il primo passo nella produzione in piccoli lotti non è mettere subito in macchina l'ordine, ma dividerlo in più unità di produzione. Si consiglia di suddividerlo in base a sei dimensioni: materiale, processo, colore, lavorazioni successive, livello di precisione e data di consegna. Ad esempio, se lo stesso cliente invia 80 pezzi strutturali, di cui 50 in nylon PA12 SLS bianco naturale, 20 da tingere di nero e 10 da verniciare, non si dovrebbe considerare come un semplice ordine da 80 pezzi, ma dividerlo in almeno tre percorsi produttivi.
Ogni unità di produzione deve avere un numero di versione del processo. Il numero di versione include il file del modello, l'orientamento di stampa, lo spessore dello strato, i vincoli di riempimento o di spessore delle pareti, le istruzioni per le lavorazioni successive e gli standard di ispezione. Se il cliente modifica i fori o i requisiti superficiali durante la produzione, la vecchia versione deve essere congelata e ne va creata una nuova, per evitare che nello stesso lotto si mescolino pezzi con standard diversi.
2. Calcolo del ritmo: usare l'operazione collo di bottiglia per definire l'impegno di consegna
Il tempo di consegna di un piccolo lotto di stampa 3D è di solito determinato dall'operazione collo di bottiglia. Nei progetti SLA, il collo di bottiglia può essere il lavaggio, la polimerizzazione secondaria e la verniciatura; nei progetti SLS, il raffreddamento, la rimozione della polvere e la tintura; nei progetti metal SLM, invece, spesso incidono il trattamento termico, il taglio a filo, la sabbiatura e il controllo dimensionale. Se si fa il preventivo solo sul tempo di stampa, la consegna reale sarà spesso troppo ottimistica.
Si consiglia di creare una tabella standard del ritmo: "tempo di stampa + tempo di raffreddamento/polimerizzazione + tempo di lavorazione successiva + tempo di controllo qualità + tempo di imballaggio". Ad esempio, se un lotto di pezzi in PA12 richiede 14 ore di stampa, 8 ore di raffreddamento, 2 ore di rimozione della polvere, 6 ore di tintura ed essiccazione e 3 ore di campionamento e imballaggio, il ciclo minimo controllabile non è 14 ore, ma oltre 33 ore. Se sulla stessa macchina vengono inseriti più lotti, occorre aggiungere anche il tempo per il cambio polvere, la pulizia e i margini per le anomalie.
3. Metodo di pianificazione: nei piccoli lotti non è sempre meglio avviare prima possibile
Una pianificazione corretta deve bilanciare l'utilizzo delle macchine e il rischio di consegna. Nei processi a letto di polvere, è preferibile combinare pezzi dello stesso materiale, dello stesso colore e con altezze simili nello stesso job di costruzione, per aumentare il tasso di riempimento e ridurre i cambi nelle lavorazioni successive. Per SLA o DLP, invece, la programmazione dovrebbe seguire il tipo di resina, i requisiti di precisione e il carico delle vasche di lavaggio, evitando cambi frequenti di materiale che possano causare contaminazione o tempi di pulizia più lunghi.
Durante la pianificazione si possono impostare tre livelli di priorità: primo livello per gli ordini con data di consegna confermata e documentazione congelata; secondo livello per gli ordini in attesa di conferma del cliente ma con materiali già preparati; terzo livello per i progetti ancora in fase di modifica del design. I progetti non congelati non dovrebbero occupare slot critici delle macchine, altrimenti il rischio di cambi di file e rilavorazioni aumenta rapidamente.
4. Kanban del work-in-progress: dare a ogni pezzo uno stato, non solo un risultato
Gli ordini in piccoli lotti richiedono una bacheca visiva. Si consiglia di includere almeno questi stati: controllo file, conferma preventivo, programmazione del processo, in stampa, raffreddamento/polimerizzazione, rimozione supporti/rimozione polvere, trattamento superficiale, ispezione dimensionale, pronto per l'imballaggio, spedito. Ogni stato dovrebbe registrare il responsabile, l'ora di inizio e le note sulle anomalie. Per gli ordini con più componenti, bisogna registrare anche la quantità completata, la quantità da rilavorare e la quantità in attesa di conferma del cliente.
Ad esempio, se in un lotto di 60 gusci dopo la rimozione dei supporti 6 pezzi mostrano sbiancamento nell'area del fermo, se il kanban mostra solo "lavorazione successiva completata", il problema emergerà solo all'ispezione finale o al ricevimento da parte del cliente. Se lo stato viene invece suddiviso in "anomalia di rimozione supporti in attesa di valutazione", i tecnici possono valutare subito se il punto di supporto è troppo grande, se la polimerizzazione è insufficiente o se lo spessore della parete è troppo sottile, decidendo se ristampare o eseguire una correzione locale.
5. Punti di qualità: posizionare i controlli nei punti di rischio chiave
Nei piccoli lotti non è necessario eseguire controlli complessi su ogni singolo pezzo, ma è indispensabile inserire punti di qualità nelle aree ad alto rischio. Si consiglia che il controllo del primo pezzo includa aspetto, dimensioni chiave, rapporto di assemblaggio e conferma di materiale/colore; il campionamento in processo verifichi la coerenza del lotto; il controllo dell'ultimo pezzo serva a rilevare eventuali derive della macchina o deviazioni delle lavorazioni successive. Per i pezzi funzionali, i diametri chiave, gli incastri, la posizione degli inserti filettati e la planarità delle superfici di tenuta dovrebbero essere inseriti nella lista di ispezione.
La percentuale di campionamento può essere definita in base al rischio. I normali pezzi espositivi possono essere campionati al 10%-20%; i pezzi funzionali da assemblare richiedono la conferma del 100% del primo pezzo, poi un campionamento del 20%-30%; i progetti medici, aeronautici o di attrezzature ad alto valore dovrebbero seguire un protocollo di qualità più rigoroso in base all'accordo con il cliente. La piattaforma Blueprint3D può consolidare questi punti come modelli di progetto, riducendo il costo di doverli ridefinire ogni volta.
6. Revisione della consegna: rendere il lotto successivo più stabile del precedente
Al termine di ogni ordine in piccoli lotti, è necessario rivedere almeno tre indicatori: la differenza tra ciclo pianificato e ciclo reale, il tasso di rilavorazione/ristampa e i problemi segnalati dal cliente. Se il ciclo reale supera il piano di oltre il 20%, bisogna risalire alla causa: attese macchina, accumulo nelle lavorazioni successive, ritardi nella conferma del cliente o problemi logistici. Se le rilavorazioni si concentrano su strutture simili, occorre tornare alle linee guida di progettazione e aggiornare le raccomandazioni su spessore delle pareti, supporti o giochi di assemblaggio.
Il valore della revisione sta nel trasformare l'esperienza di un progetto in una regola riutilizzabile. Ad esempio: "Nella produzione in piccoli lotti di fermi sottili in PA12, il raggio alla base del fermo non dovrebbe essere inferiore a 0,8 mm e, prima della tintura, va verificato il recupero elastico". Questo tipo di esperienza guida i progetti successivi molto meglio di indicazioni generiche come "prestare attenzione alla resistenza".
Conclusione
La chiave della gestione della produzione in piccoli lotti nella stampa 3D consiste nel collegare scomposizione dell'ordine, congelamento del processo, ritmo del collo di bottiglia, priorità di pianificazione, stato del work-in-progress, punti di qualità e revisione della consegna. Il valore di Blueprint3D non è solo completare la stampa, ma aiutare il cliente a trasformare stabilmente il progetto in un prodotto fisico consegnabile, tracciabile e replicabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.