
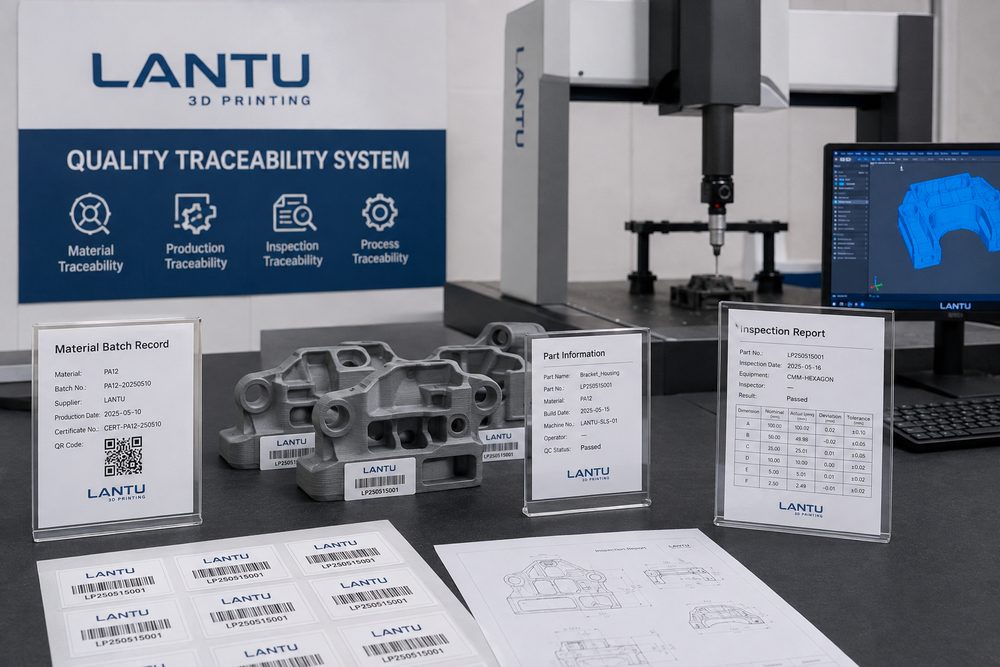
Introduzione: la tracciabilità della qualità è la base della fiducia nella consegna ingegneristica
Nella fase iniziale di prototipazione, i clienti guardano soprattutto alla rapidità e all'aspetto; ma quando la stampa 3D entra nella validazione funzionale, nella produzione in piccoli lotti o nella consegna finale, la tracciabilità della qualità diventa una capacità fondamentale e indispensabile. I clienti non vogliono sapere soltanto se il pezzo è stato completato, ma anche quale materiale è stato usato, quale macchina ha stampato, quali parametri sono stati adottati, quali post-elaborazioni sono state eseguite, quali sono stati i risultati dei controlli e come sono state gestite le anomalie. Senza registri di tracciabilità, quando si verifica un problema si può solo fare affidamento sull'esperienza e sulle ipotesi, rendendo difficile individuare rapidamente la causa.
La posizione di Blue lantu3D non è quella di una semplice fabbrica di stampa, ma di una piattaforma di gestione del ciclo di vita e realizzazione, dal progetto al prodotto fisico consegnato. Il valore della tracciabilità della qualità è conservare la catena di evidenze di ogni pezzo, dal file al materiale, dal processo al controllo fino alla logistica, rendendo la consegna più trasparente e l'analisi post-progetto più efficiente.
1. Oggetti della tracciabilità: tracciare l'ordine fino al singolo pezzo, non solo fino al cliente
La tracciabilità della qualità dovrebbe coprire almeno quattro livelli: ordine, modello, lotto e singolo pezzo. A livello di ordine si registrano le esigenze del cliente, la data di consegna, le note di versione e i requisiti di qualità; a livello di modello si annotano la versione del file, la cronologia delle modifiche, le dimensioni chiave e le note di processo; a livello di lotto si registrano il lotto di materiale, l'attrezzatura, l'orario di stampa e la post-elaborazione; a livello di singolo pezzo si registrano il numero identificativo, i risultati dei controlli, la posizione nell'imballo e le informazioni di spedizione.
Per pezzi espositivi o prototipi comuni, tracciare fino al lotto è di solito sufficiente; per componenti funzionali, parti assemblate o pezzi di alto valore, è consigliabile assegnare un identificativo al singolo pezzo. L'identificativo può assumere la forma di codice QR, etichetta o distinta di imballaggio, senza necessariamente essere inciso direttamente sulla superficie del pezzo. L'aspetto fondamentale è che, quando si presenta un problema, si possa risalire agli altri pezzi dello stesso lotto per verificare se esista lo stesso rischio.
2. Registrazione dei materiali: il numero di lotto è più importante del nome del materiale
Registrare soltanto "PA12 nylon" o "resina fotosensibile" non è sufficiente. La tracciabilità del materiale dovrebbe includere fornitore, numero di lotto, data di ingresso a magazzino, data di apertura, condizioni di stoccaggio e stato residuo. Per i materiali in polvere bisogna registrare anche la proporzione tra polvere nuova e riciclata; per le resine occorre annotare il periodo di utilizzo dopo l'apertura, la filtrazione e il rischio di contaminazione. Le polveri metalliche richiedono registrazioni ancora più rigorose, come intervallo granulometrico, certificazione di composizione e numero di riutilizzi.
Ad esempio, se un pezzo in nylon SLS mostra un aumento della fragilità, senza il lotto della polvere e la percentuale di riciclato è difficile capire se la causa sia uno spessore parete insufficiente, una deviazione della temperatura di stampa o l'invecchiamento della polvere. Se invece i registri mostrano una percentuale elevata di polvere riciclata e un tempo di stoccaggio prolungato, il team di ingegneria può restringere rapidamente l'area delle possibili cause e adattare la strategia della polvere nel lotto successivo.
3. Parametri di processo: registrare le variabili chiave che consentono di riprodurre il risultato
Le priorità della tracciabilità cambiano in base al processo. Per SLA occorre registrare tipo di resina, spessore di layer, impostazioni di esposizione, orientamento di posizionamento, strategia dei supporti, tempo di lavaggio e parametri di polimerizzazione secondaria; per SLS bisogna registrare lotto della polvere, spessore di strato, posizione nel volume di costruzione, temperatura di preriscaldo, tempo di raffreddamento e metodo di rimozione della polvere; per FDM vanno registrati temperatura dell'ugello, temperatura del piano, altezza layer, percentuale di riempimento, direzione di stampa e stato di asciugatura del materiale; per SLM vanno registrati potenza laser, velocità di scansione, spessore di deposizione della polvere, atmosfera protettiva, trattamento termico e parametri di elettroerosione a filo.
I registri di tracciabilità non devono necessariamente copiare ogni parametro interno della macchina, ma devono conservare le variabili chiave sufficienti a riprodurre e spiegare il risultato. Per lo stesso modello con ordini ripetuti, è consigliabile consolidare i parametri maturi in un template di processo e registrare in seguito solo le differenze rispetto al template. In questo modo si riduce il carico di registrazione e si evita la perdita di esperienza critica.
4. Tracciabilità della post-elaborazione: molti problemi di qualità nascono dopo la stampa
I problemi di qualità della stampa 3D non derivano tutti dal processo di stampa. La rimozione dei supporti, la depolverizzazione, la levigatura, la sabbiatura, la colorazione, la verniciatura, la galvanica, il trattamento termico e l'inserimento di componenti metallici possono tutti modificare dimensioni, superficie o resistenza. La tracciabilità della post-elaborazione dovrebbe registrare metodo operativo, parametri chiave, materiali di consumo utilizzati, tempo di trattamento e anomalie riscontrate.
Ad esempio, se un pezzo trasparente SLA non viene lavato a sufficienza, nella successiva polimerizzazione può presentare superficie appiccicosa o opacizzazione; se la curva di trattamento termico di un pezzo metallico è instabile, la rimozione delle tensioni residue può risultare compromessa; se il tempo di tintura del nylon è troppo lungo, possono verificarsi lievi variazioni dimensionali. Considerare la post-elaborazione come una fase di qualità autonoma, e non come un semplice "extra dopo la stampa", è un passo importante per costruire una capacità di consegna stabile.
5. Registri di controllo: trasformare l'esito di conformità in prove verificabili
I registri di controllo dovrebbero includere elemento verificato, strumento, standard, risultato e giudizio finale. Gli strumenti più comuni comprendono calibro, tamponi, calibri filettati, altimetri, macchina a coordinate, rugosimetro e dime di assemblaggio. I pezzi strutturali standard possono registrare dimensioni chiave e livello estetico; i pezzi ad alta precisione devono conservare il rapporto di misura; i pezzi funzionali devono includere anche i risultati di assemblaggio o dei test di carico.
Si consiglia di creare una tabella con "valore nominale, limite superiore, limite inferiore, valore misurato e giudizio" per le dimensioni critiche. Se il diametro obiettivo di un foro è 6,00 mm, con intervallo consentito 5,90-6,10 mm, e su 10 pezzi campionati 2 risultano da 5,86 mm, non si dovrebbe approvare il lotto in modo superficiale, ma valutare se sia necessario un lavoro di finitura, una ristampa o una comunicazione al cliente sul rischio. I registri basati su evidenze rendono le decisioni di qualità più trasparenti.
6. Gestione delle anomalie: il sistema di tracciabilità deve supportare le azioni correttive
La tracciabilità della qualità non serve a attribuire colpe a posteriori, ma a correggere rapidamente. I registri delle anomalie dovrebbero includere momento della scoperta, fase in cui è stata rilevata, quantità coinvolta, azione temporanea, analisi della causa e misure preventive. Le cause più comuni possono essere suddivise in problemi di progettazione, materiali, attrezzature, parametri, post-elaborazione e logistica. Ogni categoria deve avere le relative azioni correttive.
Ad esempio, se un cliente segnala che l'assemblaggio dei pezzi è troppo stretto, la tracciabilità può mostrare che il diametro dei fori nel lotto è generalmente troppo piccolo e che l'orientamento di stampa ha lasciato evidenti segni di supporto all'interno del foro. Le azioni correttive possono includere l'adeguamento della compensazione del foro, la modifica dell'orientamento, l'aggiunta di una fase di foratura post-processo o l'aggiornamento delle linee guida di progettazione. Se ci si limita a reinviare i pezzi senza aggiornare le regole, il lotto successivo potrebbe ripetere lo stesso errore.
7. Prove di consegna: anche imballaggio e logistica fanno parte del ciclo chiuso della qualità
La tracciabilità della consegna dovrebbe registrare modalità di imballaggio, lista delle quantità, fotografie, numero di tracking e orario di spedizione. Per i pezzi facilmente deformabili, soggetti a graffi o con elevate esigenze di finitura superficiale, è opportuno registrare materiali ammortizzanti, modalità di separazione e indicazioni di orientamento. La valutazione delle responsabilità in caso di danni durante il trasporto dipende spesso dalle foto e dalle prove dell'imballaggio antecedenti alla spedizione.
I piccoli lotti richiedono in particolare prove di conteggio. Si consiglia di fotografare i pezzi in base al numero identificativo o alla posizione sul vassoio prima dell'imballaggio e di indicare nella bolla di carico quantità, versione e note speciali. Se il cliente, al ricevimento, scopre mancanze o pezzi mescolati, può verificare rapidamente con i registri invece di ricontrollare l'intero progetto da zero.
Conclusione
Un sistema di tracciabilità della qualità per la stampa 3D dovrebbe coprire ordine, modello, materiali, processo, post-elaborazione, controlli, anomalie e prove di consegna. Il suo obiettivo non è aumentare il carico documentale, ma fare in modo che ogni consegna abbia evidenze, ogni problema sia localizzabile e ogni analisi post-progetto si traduca in miglioramento. Attraverso le capacità di gestione del ciclo di vita, Blue lantu3D aiuta i clienti a trasformare attività di produzione frammentate in un sistema di consegna ingegneristica tracciabile, riutilizzabile e continuamente ottimizzabile.
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.