
Introduzione
Nei processi di stampa 3D tradizionali come la modellazione a deposizione fusa FDM e la stereolitografia SLA, la struttura di supporto è un componente sacrificale necessario per garantire la corretta formazione di elementi sospesi. Secondo le statistiche del settore, le strutture di supporto rappresentano in media il 15-35% del consumo di materiale di stampa, mentre il costo in ore di manodopera per la rimozione del supporto può raggiungere il 40-60% del tempo totale di post-elaborazione. Difetti superficiali, deviazioni dimensionali e danni ai componenti causati dai residui del supporto sono problemi importanti che influiscono sulla resa del prodotto. I dati di misurazione effettivi di un fornitore di ricambi per auto mostrano che il tasso di scarto dovuto alla rimozione impropria del supporto arriva fino all'8,3%. Padroneggiare la tecnologia scientifica e sistematica di rimozione del supporto è di fondamentale importanza per migliorare la qualità e l’efficienza produttiva delle parti stampate in 3D.
1. Classificazione dei tipi di supporto e metodi di rimozione
Le strutture di supporto possono essere suddivise in due categorie: supporti omogenei e supporti eterogenei in base alle caratteristiche del materiale. Il supporto omogeneo è stampato con lo stesso materiale del pezzo, principalmente materiali termoplastici come PLA, ABS e PA. La temperatura di stampaggio è 180-260°C. C'è una fusione parziale nell'interfaccia tra il supporto e la parte, rendendo difficile la rimozione. Il supporto eterogeneo utilizza PVA solubile in acqua, HIPS o PVA solubile in alcol, che possono ottenere una separazione senza danni attraverso l'ammollo e la dissoluzione. La forza di adesione dell'interfaccia di supporto è 98%. Il trattamento termico sfrutta la differenza nei punti di rammollimento dei materiali per ottenere la pelatura del supporto attraverso una pistola ad aria calda o un riscaldamento a infrarossi. La temperatura di lavoro è 80-150°C, adatta per combinazioni di materiali con grandi differenze nei coefficienti di dilatazione termica.
La selezione di un metodo di rimozione richiede una considerazione completa dei materiali di supporto, della geometria della parte e dei requisiti di qualità della superficie. Un test di confronto dei processi condotto da un produttore di dispositivi medici ha dimostrato che per strutture complesse di canali di flusso interni, il metodo di dissoluzione chimica dei supporti in PVA idrosolubile ha ridotto la ruvidità della superficie interna da Ra 12,5μm a Ra 3,2μm, la precisione dimensionale è aumentata da ±0,3 mm a ±0,15 mm e l'efficienza complessiva è aumentata di 3,2 volte rispetto alla rimozione meccanica.
2. Spiegazione dettagliata del processo di rimozione meccanica
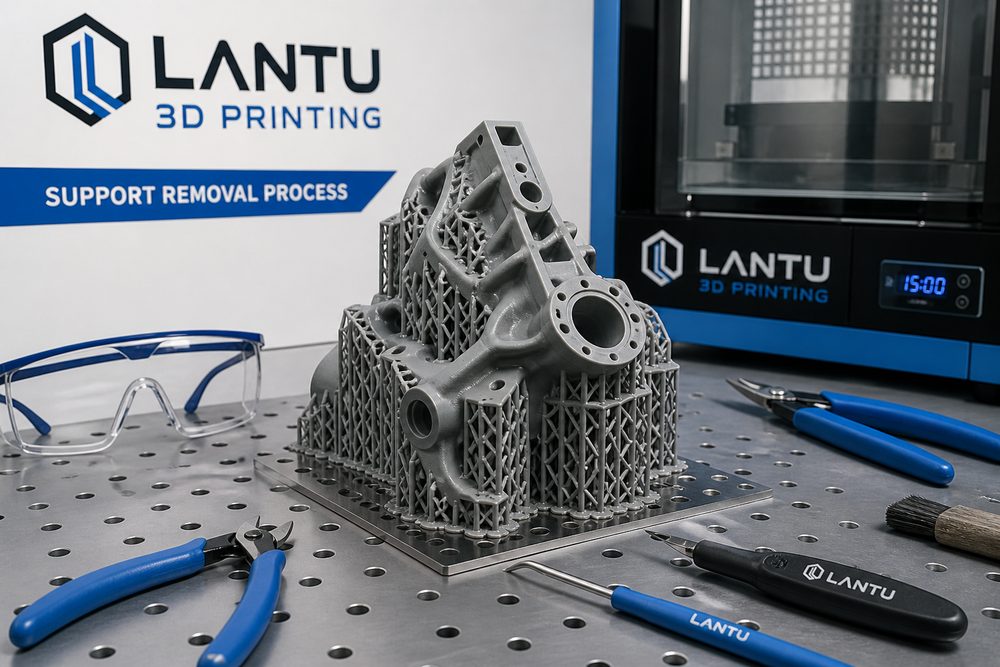
La rimozione meccanica è attualmente il metodo più utilizzato per la rimozione del supporto, con un'elevata maturità del processo e un basso costo delle attrezzature. Lo stripping manuale è il metodo più semplice. Utilizzare pinze ad ago, pinze diagonali e altri strumenti per separare gradualmente lungo l'interfaccia tra il supporto e il pezzo in lavorazione. È adatto per la rimozione grossolana di strutture geometriche semplici. I punti chiave dell'operazione includono: il punto di bloccaggio è a 3-5 mm di distanza dall'interfaccia, la direzione di applicazione della forza forma un angolo di 15-30° rispetto all'interfaccia e il distacco graduale viene eseguito per evitare la concentrazione locale dello stress. La SOP di un'azienda di elettronica di consumo stabilisce che la forza di pelatura deve essere controllata entro un intervallo compreso tra 5 e 15 N e che il tempo di applicazione della forza a punto singolo deve essere 1 mm. Gli strumenti comunemente utilizzati includono coltelli multiuso, coltelli da intaglio e seghe a filo. Selezione parametri di taglio: angolo lama 15-25°, velocità di taglio 20-50mm/s, profondità di taglio non superiore a 2/3 dello spessore del supporto. Le normative di processo di un produttore di componenti aerospaziali richiedono che l'altezza residua del supporto dopo il taglio sia
Invia un modello, un disegno, un'immagine o note scritte. Gli ingegneri valuteranno materiale, processo, finitura e consegna in base all'uso effettivo.