
Pendahuluan
Dalam proses pencetakan 3D arus utama seperti pemodelan deposisi leburan FDM dan stereolitografi SLA, struktur pendukung merupakan komponen pengorbanan yang diperlukan untuk memastikan keberhasilan pembentukan fitur yang ditangguhkan. Menurut statistik industri, struktur pendukung menyumbang rata-rata 15-35% dari konsumsi bahan pencetakan, sedangkan biaya per jam untuk menghilangkan dukungan dapat mencapai 40-60% dari total waktu pasca-pemrosesan. Cacat permukaan, penyimpangan dimensi, dan kerusakan komponen yang disebabkan oleh residu penyangga merupakan masalah utama yang mempengaruhi hasil produk. Data pengukuran aktual dari pemasok suku cadang mobil menunjukkan bahwa tingkat kerusakan akibat pelepasan penyangga yang tidak tepat mencapai 8,3%. Menguasai teknologi penghilangan dukungan ilmiah dan sistematis merupakan kunci penting untuk meningkatkan kualitas dan efisiensi produksi komponen cetakan 3D.
1. Klasifikasi jenis dukungan dan metode penghapusan
Struktur penyangga dapat dibagi menjadi dua kategori: penyangga homogen dan penyangga heterogen menurut karakteristik materialnya. Penopang homogen dicetak dengan bahan yang sama dengan bagiannya, terutama bahan termoplastik seperti PLA, ABS, dan PA. Suhu pencetakan adalah 180-260°C. Terdapat fusi parsial pada antarmuka antara penyangga dan bagian, sehingga sulit untuk dilepas. Dukungan heterogen menggunakan bahan PVA, HIPS, atau PVA yang larut dalam air, yang dapat mencapai pemisahan bebas kerusakan melalui perendaman dan pelarutan. Kekuatan ikatan antarmuka pendukung 98%. Perlakuan panas memanfaatkan perbedaan titik pelunakan bahan untuk mencapai dukungan pengelupasan melalui pistol udara panas atau pemanasan inframerah. Suhu kerja adalah 80-150°C, yang cocok untuk kombinasi material dengan perbedaan besar dalam koefisien muai panas.
Memilih metode pelepasan memerlukan pertimbangan komprehensif mengenai bahan pendukung, geometri komponen, dan persyaratan kualitas permukaan. Uji perbandingan proses yang dilakukan oleh produsen perangkat medis menunjukkan bahwa untuk struktur saluran aliran internal yang kompleks, metode pelarutan kimia pendukung PVA yang larut dalam air mengurangi kekasaran permukaan internal dari Ra 12,5μm menjadi Ra 3,2μm, akurasi dimensi meningkat dari ±0,3mm menjadi ±0,15mm, dan efisiensi keseluruhan meningkat 3,2 kali lipat dibandingkan dengan penghilangan mekanis.
2. Penjelasan mendetail tentang proses pelepasan mekanis
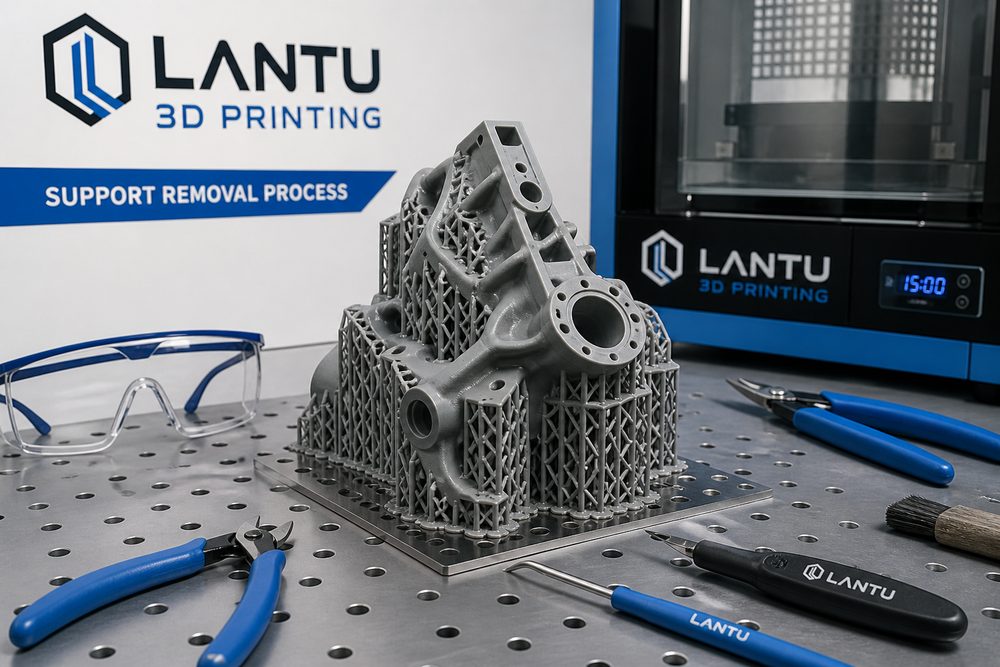
Pelepasan mekanis saat ini merupakan metode penghapusan dukungan yang paling banyak digunakan, dengan kematangan proses yang tinggi dan biaya peralatan yang rendah. Pengupasan manual adalah metode paling dasar. Gunakan tang runcing, tang diagonal, dan alat lainnya untuk memisahkan secara bertahap sepanjang antarmuka antara penyangga dan benda kerja. Sangat cocok untuk menghilangkan struktur geometris sederhana secara kasar. Poin-poin penting dari operasi ini meliputi: titik penjepit berjarak 3-5 mm dari antarmuka, arah penerapan gaya berada pada sudut 15-30° dengan antarmuka, dan pengelupasan langkah demi langkah dilakukan untuk menghindari konsentrasi tegangan lokal. SOP perusahaan elektronik konsumen menetapkan bahwa gaya pengelupasan harus dikontrol dalam kisaran 5-15N dan waktu penerapan gaya satu titik harus 1 mm. Alat yang biasa digunakan antara lain pisau serbaguna, pisau ukir, dan gergaji kawat. Pemilihan parameter pemotongan: sudut bilah 15-25°, kecepatan potong 20-50 mm/s, kedalaman pemotongan tidak melebihi 2/3 dari ketebalan penyangga. Peraturan proses dari produsen suku cadang dirgantara mensyaratkan bahwa tinggi sisa penyangga setelah pemotongan adalah 85% (fraksi volume), suhu perendaman 25-35°C, waktu pelarutan 1-4 jam. Dalam kasus pencetakan cangkang peralatan rumah tangga, integritas pelepasan penyangga HIPS mencapai 99,5% setelah direndam selama 2 jam, dan tidak ada bekas erosi pelarut yang jelas pada permukaan ABS bagian tersebut. Perlu diperhatikan bahwa limonene memiliki sedikit efek pengembangan pada bahan stirena seperti ABS dan PS. Jika waktu perendaman terlalu lama maka permukaannya akan menjadi lengket. Disarankan untuk mengontrol waktu perendaman hingga
Kirimkan model, gambar, gambar teknis atau catatan tertulis. Insinyur akan meninjau material, proses, finishing dan pengiriman berdasarkan penggunaan aktual.