
はじめに
FDM 溶融堆積モデリングや SLA ステレオリソグラフィーなどの主流の 3D プリンティング プロセスでは、支持構造は吊り下げられたフィーチャの形成を確実に成功させるために必要な犠牲コンポーネントです。業界の統計によると、サポート構造は印刷材料の消費量の平均 15 ~ 35% を占め、サポートの除去にかかる人時コストは総後処理時間の 40 ~ 60% に達する可能性があります。サポート残留物によって引き起こされる表面欠陥、寸法偏差、およびコンポーネントの損傷は、製品の歩留まりに影響を与える顕著な問題です。自動車部品メーカーの実測データによると、不適切なサポート除去によるスクラップ率は8.3%にも上るという。科学的かつ体系的なサポート除去技術を習得することは、3D プリント部品の品質と生産効率を向上させるために重要です。
1.サポートの種類と取り外し方法の分類
支持構造は、材料の特性に応じて、均質支持体と不均質支持体の 2 つのカテゴリに分類できます。均質なサポートは、部品と同じ材料、主に PLA、ABS、PA などの熱可塑性材料で印刷されます。成形温度は180~260℃です。サポートと部品の間の界面に部分的な融着があり、取り外しが困難になっています。不均一支持体には水溶性 PVA、HIPS、またはアルコール可溶性 PVA 材料が使用されており、浸漬および溶解を通じて損傷のない分離を実現できます。サポート界面の接着強度は 0.5MPa 未満で、除去効率は 60 ~ 80% 向上します。
サポートの除去方法は、作用機序に応じて、機械的除去、化学的溶解、熱処理の 3 つのカテゴリに分類されます。機械的除去には、手動剥離、ナイフ切断、研削と研磨、サンドブラストが含まれます。剛性の高い支持構造に適しており、1 個あたり 0.5 ~ 2 時間の処理効率があります。化学的溶解は、水溶性またはアルコール可溶性のサポート材料の場合に使用されます。浸漬時間は 10 分から 4 時間で、除去の完全性は >98% です。熱処理は材料の軟化点の違いを利用し、ホットエアガンや赤外線加熱によりサポート剥離を行います。使用温度は80~150℃であり、熱膨張係数の差が大きい材料の組み合わせに適しています。
除去方法を選択するには、サポート材料、部品の形状、表面品質の要件を総合的に考慮する必要があります。医療機器メーカーによる工程比較試験では、複雑な内部流路構造において、水溶性PVA担体の化学的溶解法により、内部表面粗さがRa12.5μmからRa3.2μmに減少し、寸法精度が±0.3mmから±0.15mmに向上し、機械的除去に比べて総合効率が3.2倍向上することが示されました。
2.機械的除去プロセスの詳細な説明
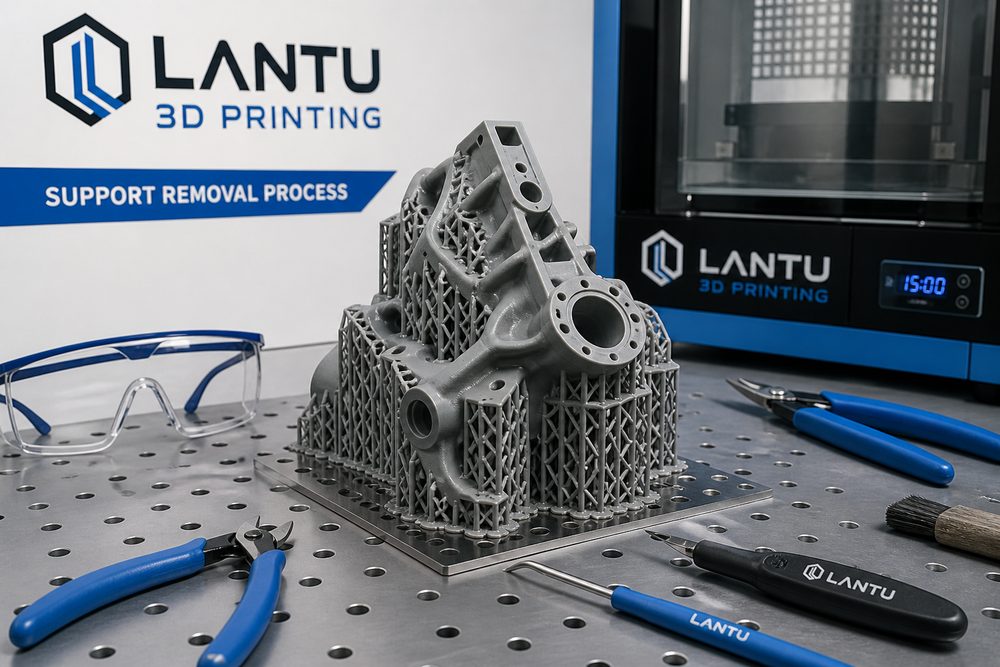
機械的除去は、プロセスの成熟度が高く、設備コストが低いため、現在最も広く使用されているサポート除去方法です。手動剥離は最も基本的な方法です。ラジオペンチや斜めペンチなどを使用して、サポートとワークの界面に沿って徐々に剥がします。単純な幾何学的構造の大まかな除去に適しています。作業のポイントは、クランプ点は界面から 3 ~ 5 mm 離れていること、力を加える方向は界面に対して 15 ~ 30°の角度であること、局所的な応力集中を避けるために段階的に剥離することです。家電メーカーの SOP では、剥離力を 5 ~ 15N の範囲内に制御し、一点に力を加える時間を 2 秒未満にする必要があると規定しています。これにより、部品の白化リスクを効果的に軽減できます。
ナイフ切断は、ルートの厚さが 1 mm を超えるブロック支持構造に適しています。一般的に使用される工具には、カッターナイフ、彫刻ナイフ、ワイヤーソーなどがあります。切断パラメータの選択: ブレード角度 15 ~ 25°、切断速度 20 ~ 50 mm/s、切断深さはサポートの厚さの 2/3 を超えません。航空宇宙部品メーカーのプロセス規制では、切断後のサポートの残りの高さが 0.5 mm 未満であり、その後の研磨のための機械加工代を残すことが求められています。内穴や深溝などの届きにくい箇所でも、フレキシブルな伝達ツールヘッドにより曲率半径R≧5mmの内腔サポート切削が可能です。
研削と研磨は機械的除去の仕上げステップであり、サンドペーパー、グラインダー、または研削ファイバーホイールを使用して、表面の粗さを徐々に減らします。一般的なプロセス フロー: サポート残留物を除去するための粗いサンディング (180 ~ 240 メッシュのサンドペーパー) → 傷を除去するための中程度のサンディング (400 ~ 600 メッシュ) → 光沢を改善するための細かいサンディング (800 ~ 1200 メッシュ)。玩具メーカー実測データ:3回の研磨工程で表面粗さはRa25μmからRa1.6μmに低下し、加工時間は約20分/100cm2でした。サンドブラストは酸化アルミニウムまたはガラスビーズを研磨剤として使用し、使用圧力は0.3~0.6MPa、噴射距離は80~150mmです。大面積のサポート残留物を迅速に除去し、均一な表面テクスチャを形成できます。効率は手磨きの5〜8倍です。
機械的除去の品質管理の重要なポイントには、ワークピースの変形や亀裂を引き起こす可能性のある過度の力を避けること、重要なサイズ領域でのサポートを優先すること、クランプおよび切断操作でワークピース本体の表面を損傷してはならないことが含まれます。自動車のインテークマニホールドの印刷部品の破損解析では、サポート除去段階での局所的な応力集中により薄肉領域に亀裂が発生することがわかりました。亀裂の進展経路は力の加わった方向と一致しており、亀裂の長さは12mmに達しました。剥離順序の最適化と補助治具の導入により、クラック不良率が7.2%から1.5%に減少しました。
3.化学的溶解技術の原理と応用
化学溶解技術は、サポート材料の溶解特性を利用して自動化された低ダメージの除去を実現し、複雑な内部空洞、多孔質構造、薄肉部品に特に適しています。水溶性 PVA サポートは、アプリケーションにおいて最も成熟したシステムです。水温の上昇とともに溶解度は増加します。溶解速度は20℃で約0.5g/min・cm2、40℃で1.2g/min・cm2に増加し、60℃では2.5g/min・cm2に達することがあります。大学研究機関の試験データ:厚さ5mmのPVA支持構造体の完全溶解時間は40℃の恒温水では45分でしたが、60℃の水では18分に短縮されます。溶解プロセス中は、継続的な撹拌または水を循環させる必要があります。水の流速は0.1〜0.3m/sで溶解を促進し、飽和層の蓄積を防ぎます。
HIPS サポートはリモネン (d-リモネン) 溶媒に可溶です。溶解原理はポリマー鎖の溶媒和膨潤と分散です。プロセスパラメータ: リモネン濃度 > 85% (体積分率)、浸漬温度 25 ~ 35°C、溶解時間 1 ~ 4 時間。家電製品のシェルを印刷する場合、2 時間浸漬した後の HIPS サポートの除去完全性は 99.5% に達し、部品の ABS 表面には明らかな溶剤侵食の痕跡はありませんでした。リモネンは ABS や PS などのスチレン系材料に対して若干の膨潤効果があることに注意してください。浸す時間が長すぎると表面がベタベタしてしまいます。浸漬時間を 6 時間未満に制御し、時間内に洗浄して乾燥させることをお勧めします。
化学物質の溶解に対する安全対策は非常に重要です。水溶性PVAを溶解して生じる廃液のBOD値は500~1500mg/Lに達する場合があり、活性炭による吸着や生物処理を行ってから排出する必要があります。リモネンは引火点が 48°C の引火性液体です。作業現場には防爆電気機器と換気システムを設置する必要があります。空気中のリモネン濃度は 30ppm (TLV-TWA) 未満である必要があります。 3D プリンティング サービス会社の安全規制では、溶解作業は独立した換気フード内で実行すること、オペレーターは耐薬品性の手袋とゴーグルを着用すること、廃液は収集されて資格のある機関に廃棄処分を委託することが求められています。
溶解後の処理には、洗浄、乾燥、表面改質が含まれます。脱イオン水またはエタノールで洗浄して、残留溶媒と溶解生成物を除去します。洗い流す時間は5〜10分です。乾燥パラメーター: 製品の水分含有量が 1.33 に向上しました。
概要
サポートの削除は、3D プリントの後処理の中核部分です。テクノロジーの選択には、サポート材料の特性、部品の幾何学的複雑さ、品質要件に基づいた体系的な計画が必要です。機械的除去プロセスは成熟しており、低コストであり、硬い支持体や単純な構造に適しています。重要な制御ポイントは、力の加え方と除去順序です。薬液溶解効率が高くダメージが少ない。複雑な内部空洞や異種の支持体材料に特に適しています。安全な操業と廃棄物の処理に重点を置く必要があります。加工後の品質評価では、表面粗さ、寸法精度、残留物が重要な指標となります。サポート設計の最適化、手法の組み合わせ、自動化装置の導入により、効率と品質の両方を向上させることができます。将来的には、インテリジェントな支持構造設計と適応型除去装置が技術開発の重要な方向性となり、より高い精度とより高い信頼性を目指した 3D プリント部品の進化が促進されるでしょう。