
परिचय
एफडीएम फ्यूज्ड डिपोजिशन मॉडलिंग और एसएलए स्टीरियोलिथोग्राफी जैसी मुख्यधारा की 3डी प्रिंटिंग प्रक्रियाओं में, निलंबित सुविधाओं के सफल गठन को सुनिश्चित करने के लिए समर्थन संरचना एक आवश्यक बलिदान घटक है। उद्योग के आंकड़ों के अनुसार, समर्थन संरचनाएं मुद्रण सामग्री की खपत का औसतन 15-35% हिस्सा होती हैं, जबकि समर्थन हटाने की मानव-घंटे की लागत कुल प्रसंस्करण के बाद के समय का 40-60% तक पहुंच सकती है। सतह दोष, आयामी विचलन और समर्थन अवशेषों के कारण होने वाली घटक क्षति उत्पाद की उपज को प्रभावित करने वाले प्रमुख मुद्दे हैं। ऑटो पार्ट्स आपूर्तिकर्ता के वास्तविक माप डेटा से पता चलता है कि अनुचित समर्थन हटाने के कारण स्क्रैप दर 8.3% तक है। 3डी मुद्रित भागों की गुणवत्ता और उत्पादन दक्षता में सुधार के लिए वैज्ञानिक और व्यवस्थित समर्थन निष्कासन तकनीक में महारत हासिल करना महत्वपूर्ण महत्व है।
1. समर्थन प्रकार और निष्कासन विधियों का वर्गीकरण
समर्थन संरचनाओं को दो श्रेणियों में विभाजित किया जा सकता है: सामग्री विशेषताओं के अनुसार सजातीय समर्थन और विषम समर्थन। सजातीय समर्थन को भाग के समान सामग्री के साथ मुद्रित किया जाता है, मुख्य रूप से पीएलए, एबीएस और पीए जैसी थर्मोप्लास्टिक सामग्री। मोल्डिंग तापमान 180-260°C है. समर्थन और भाग के बीच इंटरफेस में आंशिक संलयन होता है, जिससे हटाना मुश्किल हो जाता है। विषम समर्थन पानी में घुलनशील पीवीए, एचआईपीएस या अल्कोहल-घुलनशील पीवीए सामग्री का उपयोग करता है, जो भिगोने और विघटन के माध्यम से क्षति-मुक्त पृथक्करण प्राप्त कर सकता है। समर्थन इंटरफ़ेस बॉन्डिंग ताकत 98% है। ताप उपचार गर्म वायु बंदूक या अवरक्त हीटिंग के माध्यम से छीलने में सहायता प्राप्त करने के लिए सामग्री के नरम बिंदुओं में अंतर का उपयोग करता है। काम करने का तापमान 80-150 डिग्री सेल्सियस है, जो थर्मल विस्तार गुणांक में बड़े अंतर के साथ सामग्री संयोजन के लिए उपयुक्त है।
हटाने की विधि का चयन करने के लिए समर्थन सामग्री, भाग ज्यामिति और सतह की गुणवत्ता आवश्यकताओं पर व्यापक विचार की आवश्यकता होती है। एक चिकित्सा उपकरण निर्माता द्वारा एक प्रक्रिया तुलना परीक्षण से पता चला है कि जटिल आंतरिक प्रवाह चैनल संरचनाओं के लिए, पानी में घुलनशील पीवीए समर्थन की रासायनिक विघटन विधि ने आंतरिक सतह खुरदरापन को Ra 12.5μm से Ra 3.2μm तक कम कर दिया है, आयामी सटीकता ±0.3 मिमी से ±0.15 मिमी तक बढ़ गई है, और यांत्रिक निष्कासन की तुलना में समग्र दक्षता 3.2 गुना बढ़ गई है।
2. यांत्रिक निष्कासन प्रक्रिया का विस्तृत विवरण
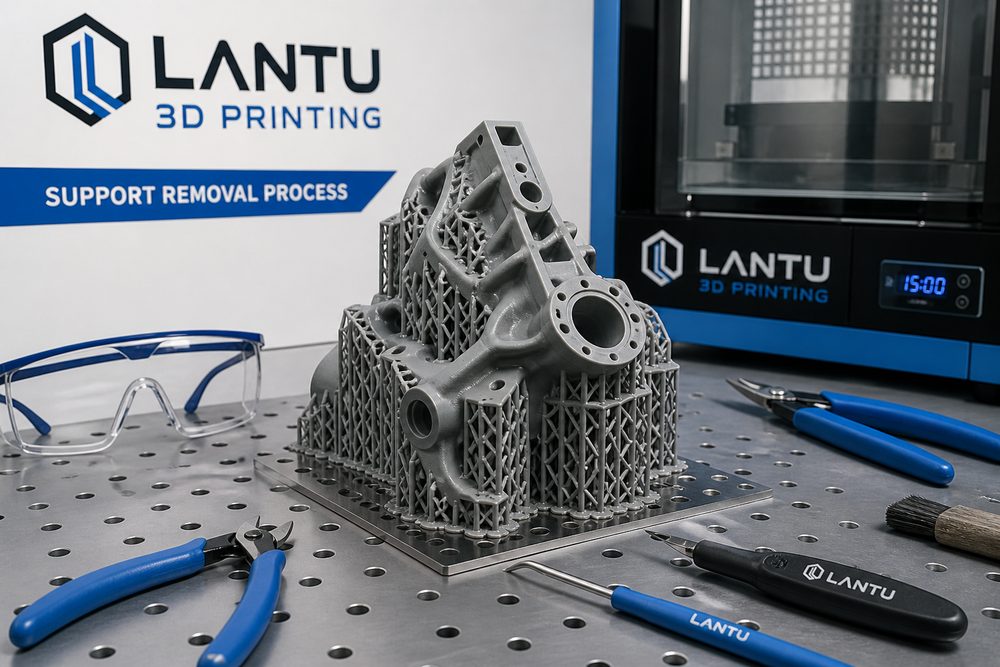
उच्च प्रक्रिया परिपक्वता और कम उपकरण लागत के साथ, यांत्रिक निष्कासन वर्तमान में समर्थन हटाने का सबसे व्यापक रूप से उपयोग किया जाने वाला तरीका है। मैनुअल स्ट्रिपिंग सबसे बुनियादी तरीका है। समर्थन और वर्कपीस के बीच इंटरफ़ेस को धीरे-धीरे अलग करने के लिए सुई-नाक सरौता, विकर्ण सरौता और अन्य उपकरणों का उपयोग करें। यह सरल ज्यामितीय संरचनाओं को रफ तरीके से हटाने के लिए उपयुक्त है। ऑपरेशन के मुख्य बिंदुओं में शामिल हैं: क्लैंपिंग बिंदु इंटरफ़ेस से 3-5 मिमी दूर है, बल अनुप्रयोग दिशा इंटरफ़ेस के साथ 15-30 डिग्री के कोण पर है, और स्थानीय तनाव एकाग्रता से बचने के लिए चरण-दर-चरण छीलने का काम किया जाता है। एक उपभोक्ता इलेक्ट्रॉनिक्स कंपनी का एसओपी निर्धारित करता है कि छीलने वाले बल को 5-15N की सीमा के भीतर नियंत्रित किया जाना चाहिए और एकल-बिंदु बल अनुप्रयोग का समय
मॉडल, रेखाचित्र, चित्र या लिखित नोट प्रस्तुत करें। इंजीनियर वास्तविक उपयोग के आधार पर सामग्री, प्रक्रिया, समापन और वितरण की समीक्षा करेंगे।