
Pengenalan
Dalam proses pencetakan 3D arus perdana seperti pemodelan pemendapan bercantum FDM dan stereolitografi SLA, struktur sokongan ialah komponen pengorbanan yang diperlukan untuk memastikan kejayaan pembentukan ciri yang digantung. Menurut statistik industri, struktur sokongan menyumbang purata 15-35% daripada penggunaan bahan percetakan, manakala kos penyingkiran sokongan jam manusia boleh mencapai 40-60% daripada jumlah masa pasca pemprosesan. Kecacatan permukaan, sisihan dimensi dan kerosakan komponen yang disebabkan oleh sisa sokongan adalah isu penting yang menjejaskan hasil produk. Data ukuran sebenar daripada pembekal alat ganti kereta menunjukkan bahawa kadar sekerap akibat pengalihan sokongan yang tidak betul adalah setinggi 8.3%. Menguasai teknologi penyingkiran sokongan saintifik dan sistematik adalah kepentingan utama untuk meningkatkan kualiti dan kecekapan pengeluaran bahagian bercetak 3D.
1. Klasifikasi jenis sokongan dan kaedah penyingkiran
Struktur sokongan boleh dibahagikan kepada dua kategori: sokongan homogen dan sokongan heterogen mengikut ciri bahan. Sokongan homogen dicetak dengan bahan yang sama dengan bahagian, terutamanya bahan termoplastik seperti PLA, ABS, dan PA. Suhu pengacuan ialah 180-260°C. Terdapat gabungan separa pada antara muka antara sokongan dan bahagian, menjadikan penyingkiran sukar. Sokongan heterogen menggunakan bahan PVA larut air, HIPS atau PVA larut alkohol, yang boleh mencapai pemisahan tanpa kerosakan melalui perendaman dan pembubaran. Kekuatan ikatan antara muka sokongan adalah 98%. Rawatan haba menggunakan perbezaan titik pelembutan bahan untuk mencapai pengelupasan sokongan melalui pistol udara panas atau pemanasan inframerah. Suhu kerja ialah 80-150°C, yang sesuai untuk gabungan bahan dengan perbezaan besar dalam pekali pengembangan haba.
Memilih kaedah penyingkiran memerlukan pertimbangan menyeluruh terhadap bahan sokongan, geometri bahagian dan keperluan kualiti permukaan. Ujian perbandingan proses oleh pengeluar peranti perubatan menunjukkan bahawa untuk struktur saluran aliran dalaman yang kompleks, kaedah pembubaran kimia bagi penyokong PVA larut air mengurangkan kekasaran permukaan dalaman daripada Ra 12.5μm kepada Ra 3.2μm, ketepatan dimensi meningkat daripada ±0.3mm kepada ±0.15mm, dan kecekapan keseluruhan meningkat sebanyak 3.2 kali penyingkiran mekanikal.
2. Penjelasan terperinci tentang proses penyingkiran mekanikal
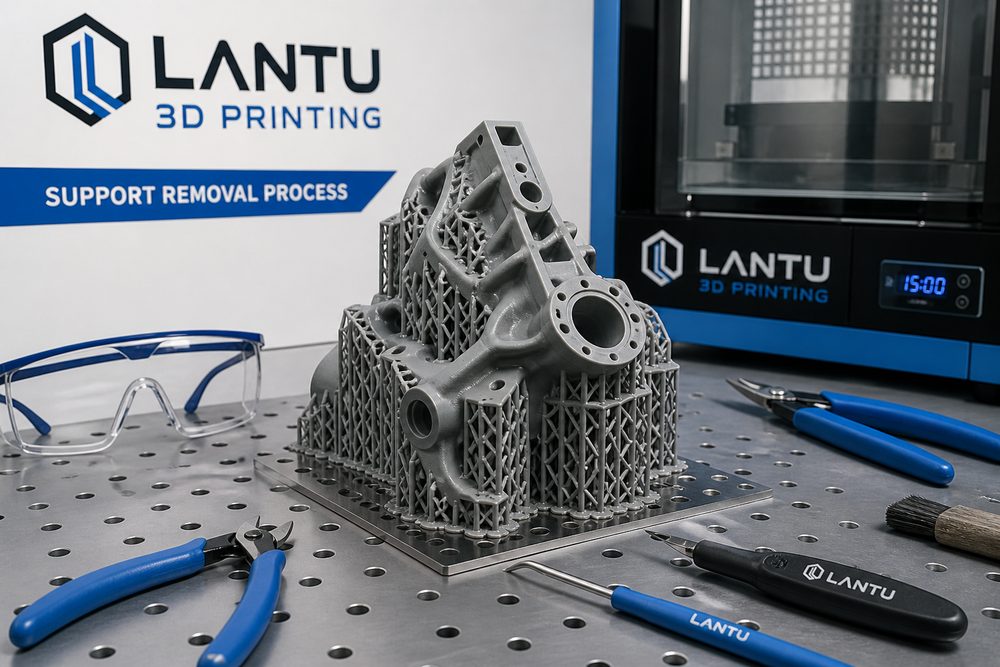
Penyingkiran mekanikal pada masa ini merupakan kaedah penyingkiran sokongan yang paling banyak digunakan, dengan kematangan proses yang tinggi dan kos peralatan yang rendah. Pelucutan manual adalah kaedah yang paling asas. Gunakan playar hidung jarum, playar pepenjuru dan alatan lain untuk memisahkan secara beransur-ansur di sepanjang antara muka antara sokongan dan bahan kerja. Ia sesuai untuk penyingkiran kasar struktur geometri mudah. Perkara utama operasi termasuk: titik pengapit adalah 3-5mm dari antara muka, arah aplikasi daya adalah pada sudut 15-30° dengan antara muka, dan pengelupasan langkah demi langkah dilakukan untuk mengelakkan kepekatan tekanan tempatan. SOP syarikat elektronik pengguna menetapkan bahawa daya pengelupasan harus dikawal dalam julat 5-15N dan masa penggunaan daya titik tunggal hendaklah 1mm. Alat yang biasa digunakan termasuk pisau utiliti, pisau ukiran dan gergaji dawai. Pemilihan parameter pemotongan: sudut bilah 15-25°, kelajuan pemotongan 20-50mm/s, kedalaman pemotongan tidak melebihi 2/3 daripada ketebalan sokongan. Peraturan proses pengeluar bahagian aeroangkasa memerlukan ketinggian baki sokongan selepas pemotongan adalah 85% (pecahan isipadu), suhu rendaman 25-35°C, masa pembubaran 1-4 jam. Dalam kes mencetak cangkerang perkakas rumah, integriti penyingkiran sokongan HIPS mencapai 99.5% selepas direndam selama 2 jam, dan tiada kesan hakisan pelarut yang jelas pada permukaan ABS bahagian tersebut. Perlu diingatkan bahawa limonene mempunyai sedikit kesan bengkak pada bahan stirena seperti ABS dan PS. Jika masa rendaman terlalu lama, permukaan akan menjadi melekit. Adalah disyorkan untuk mengawal masa rendaman kepada
Hantar model, lukisan, imej atau nota bertulis. Jurutera akan menyemak bahan, proses, penyempurnaan dan penghantaran berdasarkan penggunaan sebenar.