
Introducción
En los principales procesos de impresión 3D, como el modelado por deposición fundida FDM y la estereolitografía SLA, la estructura de soporte es un componente de sacrificio necesario para garantizar la formación exitosa de elementos suspendidos. Según las estadísticas de la industria, las estructuras de soporte representan en promedio entre el 15 y el 35 % del consumo de material de impresión, mientras que el costo por hora de hombre para retirar el soporte puede alcanzar entre el 40 y el 60 % del tiempo total de posprocesamiento. Los defectos superficiales, las desviaciones dimensionales y los daños a los componentes causados por residuos de soporte son problemas importantes que afectan el rendimiento del producto. Los datos de medición reales de un proveedor de autopartes muestran que la tasa de desperdicio debido a la eliminación inadecuada del soporte llega al 8,3%. Dominar la tecnología de eliminación de soporte científica y sistemática es de importancia clave para mejorar la calidad y la eficiencia de producción de las piezas impresas en 3D.
1. Clasificación de tipos de soporte y métodos de eliminación
Las estructuras de soporte se pueden dividir en dos categorías: soportes homogéneos y soportes heterogéneos según las características del material. El soporte homogéneo se imprime con el mismo material que la pieza, principalmente materiales termoplásticos como PLA, ABS y PA. La temperatura de moldeo es de 180-260°C. Hay una fusión parcial en la interfaz entre el soporte y la pieza, lo que dificulta su extracción. El soporte heterogéneo utiliza materiales PVA solubles en agua, HIPS o PVA solubles en alcohol, que pueden lograr una separación sin daños mediante remojo y disolución. La fuerza de unión de la interfaz de soporte es 98%. El tratamiento térmico utiliza la diferencia en los puntos de reblandecimiento de los materiales para lograr el pelado del soporte mediante una pistola de aire caliente o calentamiento por infrarrojos. La temperatura de trabajo es de 80-150°C, lo que es adecuado para combinaciones de materiales con grandes diferencias en los coeficientes de expansión térmica.
La selección de un método de eliminación requiere una consideración exhaustiva de los materiales de soporte, la geometría de la pieza y los requisitos de calidad de la superficie. Una prueba de comparación de procesos realizada por un fabricante de dispositivos médicos mostró que para estructuras complejas de canales de flujo interno, el método de disolución química de soportes de PVA solubles en agua redujo la rugosidad de la superficie interna de Ra 12,5 μm a Ra 3,2 μm, la precisión dimensional aumentó de ±0,3 mm a ±0,15 mm y la eficiencia general aumentó 3,2 veces en comparación con la eliminación mecánica.
2. Explicación detallada del proceso de eliminación mecánica
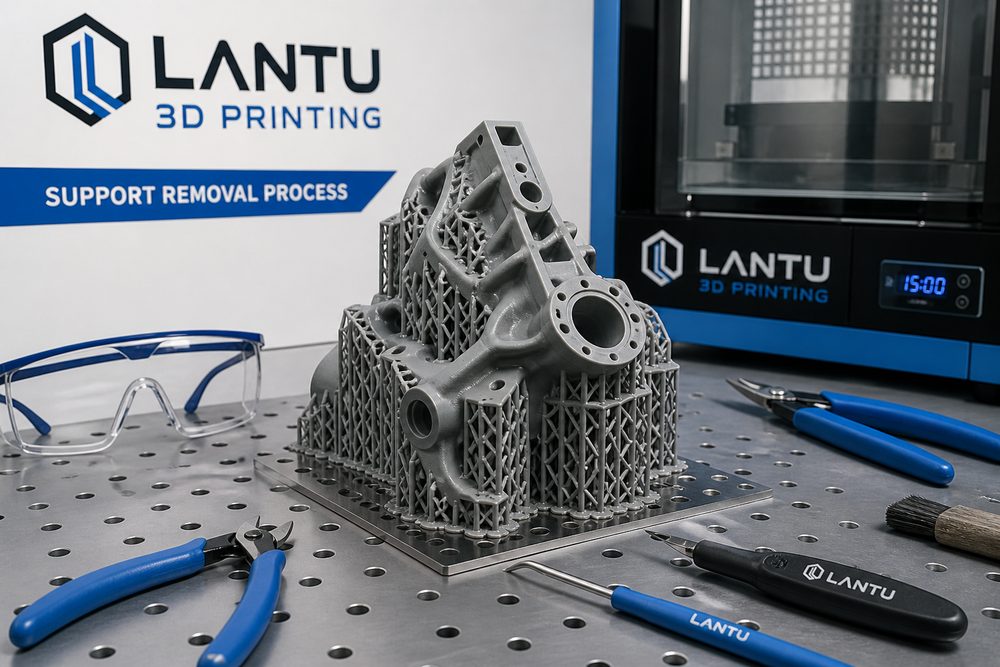
La remoción mecánica es actualmente el método de remoción de soporte más utilizado, con una alta madurez del proceso y un bajo costo de equipo. El decapado manual es el método más básico. Utilice alicates de punta fina, alicates diagonales y otras herramientas para separar gradualmente a lo largo de la interfaz entre el soporte y la pieza de trabajo. Es adecuado para la eliminación aproximada de estructuras geométricas simples. Los puntos clave de la operación incluyen: el punto de sujeción está a 3-5 mm de distancia de la interfaz, la dirección de aplicación de la fuerza está en un ángulo de 15-30 ° con la interfaz y el pelado paso a paso se realiza para evitar la concentración de tensión local. El SOP de una empresa de electrónica de consumo estipula que la fuerza de pelado debe controlarse dentro del rango de 5 a 15 N y el tiempo de aplicación de la fuerza en un solo punto debe ser 1 mm. Las herramientas más utilizadas incluyen cuchillos multiuso, cuchillos para trinchar y sierras de alambre. Selección de parámetros de corte: ángulo de la hoja 15-25°, velocidad de corte 20-50 mm/s, profundidad de corte que no exceda 2/3 del espesor del soporte. La normativa de proceso de un fabricante de piezas aeroespaciales exige que la altura residual del soporte tras el corte sea 85% (fracción en volumen), temperatura de remojo 25-35°C, tiempo de disolución 1-4 horas. En el caso de imprimir la carcasa de un electrodoméstico, la integridad de eliminación del soporte HIPS alcanzó el 99,5 % después de estar en remojo durante 2 horas, y no hubo rastros obvios de erosión por solvente en la superficie ABS de la pieza. Cabe señalar que el limoneno tiene un ligero efecto de hinchamiento en materiales de estireno como ABS y PS. Si el tiempo de remojo es demasiado largo, la superficie se volverá pegajosa. Se recomienda controlar el tiempo de remojo a
Envíe un modelo, plano, imagen o notas por escrito. Los ingenieros revisarán el material, el proceso, el acabado y la entrega según el uso real.