
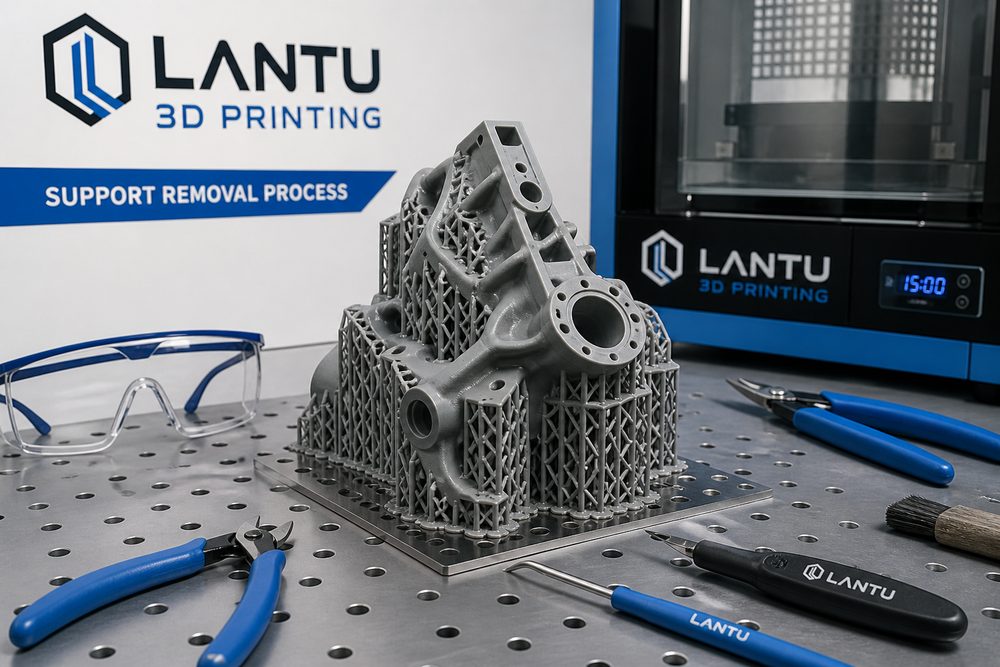
Введение
В основных процессах 3D-печати, таких как моделирование наплавлением FDM и стереолитография SLA, опорная структура является необходимым жертвенным компонентом для обеспечения успешного формирования подвешенных элементов. По данным отраслевой статистики, на опорные конструкции приходится в среднем 15-35% расхода печатного материала, а человеко-часы удаления опор могут достигать 40-60% от общего времени постобработки. Дефекты поверхности, отклонения размеров и повреждения компонентов, вызванные остатками подложки, являются серьезными проблемами, влияющими на выход продукции. Фактические данные измерений от поставщика автозапчастей показывают, что процент брака из-за неправильного удаления опоры достигает 8,3%. Освоение научной и систематической технологии удаления опор имеет ключевое значение для повышения качества и эффективности производства 3D-печатных деталей.
1. Классификация типов опор и способов удаления
Опорные конструкции можно разделить на две категории: однородные опоры и неоднородные опоры по характеристикам материала. Однородная основа печатается тем же материалом, что и деталь, в основном термопластическими материалами, такими как PLA, ABS и PA. Температура формования составляет 180-260°С. На границе между опорой и деталью происходит частичное сплавление, что затрудняет снятие. В гетерогенном носителе используются водорастворимые материалы ПВА, УПП или спирторастворимые ПВА, которые позволяют обеспечить безвредное разделение за счет замачивания и растворения. Прочность соединения с опорной поверхностью составляет 98%. При термообработке используется разница в температурах размягчения материалов для обеспечения отслаивания с помощью фена или инфракрасного нагрева. Рабочая температура составляет 80-150°C, что подходит для комбинаций материалов с большой разницей в коэффициентах теплового расширения.
Выбор метода удаления требует всестороннего учета материалов опоры, геометрии детали и требований к качеству поверхности. Сравнительное испытание процесса, проведенное производителем медицинского оборудования, показало, что для сложных структур внутренних каналов потока метод химического растворения водорастворимых носителей из ПВА снижает шероховатость внутренней поверхности с Ra 12,5 мкм до Ra 3,2 мкм, точность размеров увеличивается с ± 0,3 мм до ± 0,15 мм, а общая эффективность увеличивается в 3,2 раза по сравнению с механическим удалением.
2. Подробное объяснение процесса механического удаления
Механическое удаление в настоящее время является наиболее широко используемым методом удаления опор, который отличается высокой отработанностью процесса и низкой стоимостью оборудования. Ручная зачистка — самый простой метод. Используйте острогубцы, диагональные плоскогубцы и другие инструменты, чтобы постепенно отделить поверхность раздела между опорой и заготовкой. Подходит для грубого удаления простых геометрических конструкций. Ключевые моменты операции: точка зажима находится на расстоянии 3-5 мм от границы раздела, направление приложения силы - под углом 15-30° к интерфейсу, поэтапное отслаивание выполняется во избежание локальной концентрации напряжений. СОП компании, производящей бытовую электронику, предусматривает, что сила отслаивания должна контролироваться в диапазоне 5–15 Н, а время приложения силы в одной точке должно составлять 1 мм. Обычно используемые инструменты включают канцелярские ножи, разделочные ножи и канатные пилы. Выбор параметров резания: угол лезвия 15-25°, скорость резания 20-50 мм/с, глубина резания не более 2/3 толщины опоры. Технологические регламенты производителя деталей для аэрокосмической отрасли требуют, чтобы остаточная высота опоры после резки составляла 85% (объемная доля), температура выдержки 25-35°С, время растворения 1-4 часа. В случае печати корпуса бытовой техники целостность удаления опоры HIPS достигла 99,5% после замачивания в течение 2 часов, а на поверхности детали из АБС-пластика не было явных следов эрозии растворителем. Следует отметить, что лимонен оказывает небольшое набухание на стирольные материалы, такие как АБС и ПС. Если время замачивания слишком велико, поверхность станет липкой. Рекомендуется контролировать время замачивания до
Отправьте модель, чертёж, изображение или письменные заметки. Инженеры подберут материал, технологию, отделку и доставку в зависимости от реального применения.