
引言
在FDM熔融沉积成型、SLA光固化成型等主流3D打印工艺中,支撑结构是确保悬空特征成功成型的必要牺牲构件。据行业统计,支撑结构平均占打印材料消耗量的15-35%,而支撑去除环节的工时成本可达总后处理时间的40-60%。支撑残留导致的表面缺陷、尺寸偏差和制件损伤是影响产品良率的突出问题,某汽车零部件供应商的实测数据显示,因支撑去除不当导致的报废率高达8.3%。掌握科学系统的支撑去除技术,对提升3D打印制件质量和生产效率具有关键意义。
一、支撑类型与去除方法分类
支撑结构按材料特性可分为同质支撑和异质支撑两大类。同质支撑采用与制件相同的材料打印,以PLA、ABS、PA等热塑性材料为主,成型温度180-260°C,支撑与制件界面存在部分熔合,去除难度较高。异质支撑采用水溶性PVA、HIPS或醇溶性PVA材料,可通过浸泡溶解实现无损伤分离,支撑界面结合强度98%。热处理利用材料软化点差异,通过热风枪或红外加热实现支撑剥离,工作温度80-150°C,适用于热膨胀系数差异较大的材料组合。
选择去除方法需综合考虑支撑材料、制件几何特征和表面质量要求。某医疗器械制造商的工艺对比试验表明,对于复杂内部流道结构,水溶性PVA支撑的化学溶解法相比机械去除,内表面粗糙度从Ra 12.5μm降至Ra 3.2μm,尺寸精度从±0.3mm提升至±0.15mm,综合效率提升3.2倍。
二、机械去除工艺详解
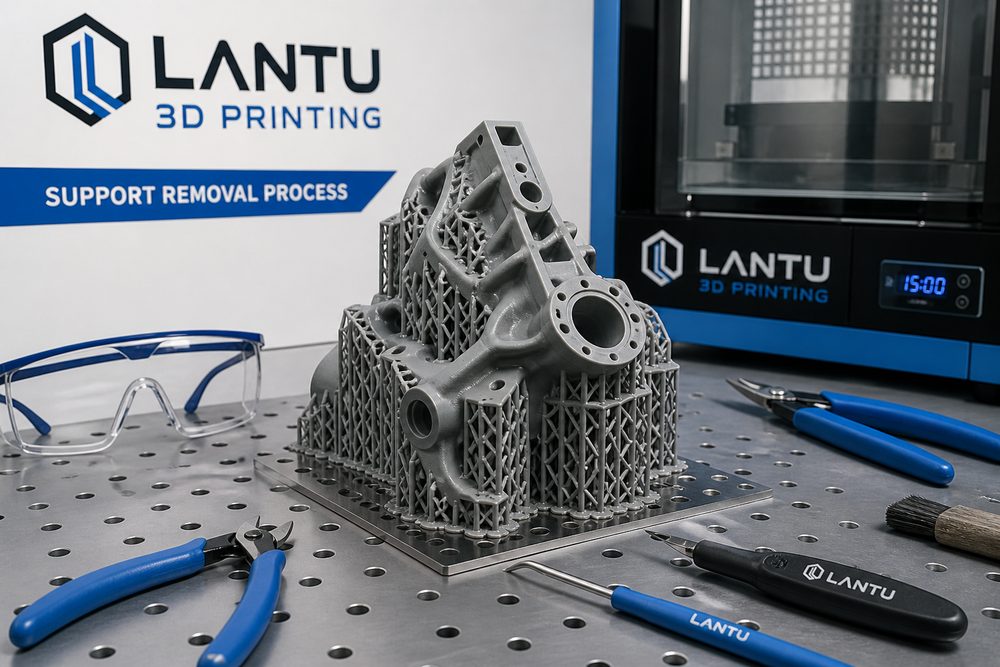
机械去除是目前应用最广泛的支撑去除方式,工艺成熟度高,设备成本低。手工剥离是最基础的方法,使用尖嘴钳、斜口钳等工具沿支撑与制件界面逐步分离,适用于简单几何结构的粗去除。操作要点包括:夹持点距界面3-5mm,施力方向与界面成15-30°夹角,分步剥离避免局部应力集中。某消费电子企业的SOP规定,剥离力控制在5-15N范围内,单点施力时间1mm的块状支撑结构,常用工具包括美工刀、雕刻刀和线锯。切割参数选择:刀片角度15-25°,切割速度20-50mm/s,切割深度不超过支撑厚度的2/3。某航空航天零件制造商的工艺规程要求,切割后支撑残留高度85%(体积分数),浸泡温度25-35°C,溶解时间1-4小时。某家电外壳打印案例中,HIPS支撑浸泡2小时后去除完整度达99.5%,制件ABS表面无明显溶剂侵蚀痕迹。需注意的是,柠檬烯对ABS、PS等苯乙烯系材料有轻微溶胀作用,浸泡时间过长会导致表面发粘,建议控制浸泡时间