
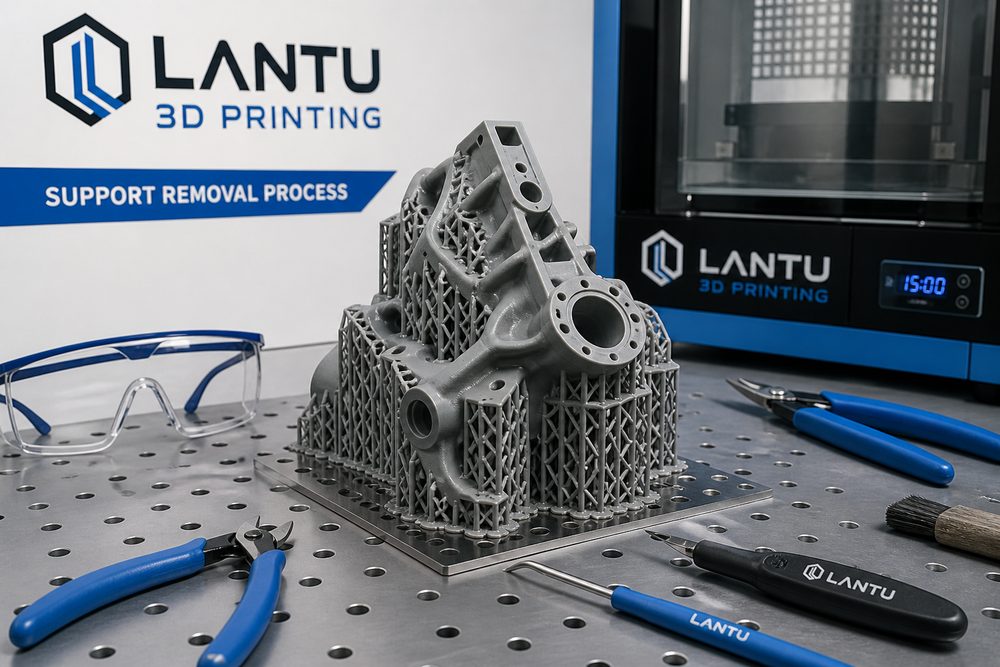
Introductie
Bij reguliere 3D-printprocessen zoals FDM-fused-deposition-modellering en SLA-stereolithografie is de ondersteuningsstructuur een noodzakelijke opofferingscomponent om de succesvolle vorming van zwevende kenmerken te garanderen. Volgens industriestatistieken zijn ondersteuningsstructuren verantwoordelijk voor gemiddeld 15-35% van het printmateriaalverbruik, terwijl de manuren voor het verwijderen van ondersteuning 40-60% van de totale nabewerkingstijd kunnen bedragen. Oppervlaktedefecten, maatafwijkingen en schade aan componenten veroorzaakt door steunresten zijn prominente problemen die de productopbrengst beïnvloeden. Uit werkelijke meetgegevens van een leverancier van auto-onderdelen blijkt dat het uitvalpercentage als gevolg van het onjuist verwijderen van ondersteuningen maar liefst 8,3% bedraagt. Het beheersen van wetenschappelijke en systematische technologie voor het verwijderen van ondersteuning is van cruciaal belang voor het verbeteren van de kwaliteit en productie-efficiëntie van 3D-geprinte onderdelen.
1. Classificatie van ondersteuningstypen en verwijderingsmethoden
Ondersteuningsstructuren kunnen worden onderverdeeld in twee categorieën: homogene steunen en heterogene steunen op basis van materiaaleigenschappen. De homogene drager is bedrukt met hetzelfde materiaal als het onderdeel, voornamelijk thermoplastische materialen zoals PLA, ABS en PA. De vormtemperatuur bedraagt 180-260°C. Er is gedeeltelijke versmelting op het grensvlak tussen de steun en het onderdeel, waardoor verwijdering moeilijk wordt. De heterogene drager maakt gebruik van in water oplosbare PVA-, HIPS- of alcoholoplosbare PVA-materialen, die door weken en oplossen een schadevrije scheiding kunnen bereiken. De hechtsterkte van de ondersteuningsinterface is 98%. Warmtebehandeling maakt gebruik van het verschil in verwekingspunten van materialen om ondersteunend afpellen te bereiken door middel van een heteluchtpistool of infraroodverwarming. De werktemperatuur bedraagt 80-150°C, wat geschikt is voor materiaalcombinaties met grote verschillen in thermische uitzettingscoëfficiënten.
Het selecteren van een verwijderingsmethode vereist een uitgebreide afweging van ondersteuningsmaterialen, onderdeelgeometrie en eisen aan de oppervlaktekwaliteit. Uit een procesvergelijkingstest door een fabrikant van medische apparatuur bleek dat voor complexe interne stromingskanaalstructuren de chemische oplossingsmethode van in water oplosbare PVA-dragers de interne oppervlakteruwheid van Ra 12,5 μm naar Ra 3,2 μm verminderde, de maatnauwkeurigheid toenam van ± 0,3 mm naar ± 0,15 mm, en de algehele efficiëntie 3,2 maal hoger was dan bij mechanische verwijdering.
2. Gedetailleerde uitleg van het mechanische verwijderingsproces
Mechanische verwijdering is momenteel de meest gebruikte methode voor het verwijderen van ondersteuningen, met een hoge procesrijpheid en lage apparatuurkosten. Handmatig strippen is de meest eenvoudige methode. Gebruik een punttang, diagonale tang en ander gereedschap om geleidelijk los te komen langs het grensvlak tussen de steun en het werkstuk. Het is geschikt voor het grof verwijderen van eenvoudige geometrische structuren. De belangrijkste punten van de operatie zijn onder meer: het klempunt bevindt zich op 3-5 mm afstand van het grensvlak, de krachtuitoefeningsrichting bevindt zich in een hoek van 15-30° met het grensvlak, en het stapsgewijze afpellen wordt gedaan om lokale spanningsconcentratie te voorkomen. De SOP van een bedrijf in consumentenelektronica bepaalt dat de afpelkracht moet worden gecontroleerd binnen het bereik van 5-15N en dat de krachttoepassingstijd op één punt 1 mm. Veelgebruikte gereedschappen zijn onder meer hobbymessen, vleesmessen en draadzagen. Selectie van snijparameters: bladhoek 15-25°, snijsnelheid 20-50 mm/s, snijdiepte niet groter dan 2/3 van de steundikte. De procesvoorschriften van een fabrikant van lucht- en ruimtevaartonderdelen vereisen dat de resthoogte van de steun na het snijden 85% (volumefractie), weektemperatuur 25-35°C, oplostijd 1-4 uur. Bij het printen van de behuizing van een huishoudapparaat bereikte de verwijderingsintegriteit van de HIPS-ondersteuning 99,5% na 2 uur weken, en waren er geen duidelijke sporen van oplosmiddelerosie op het ABS-oppervlak van het onderdeel. Opgemerkt moet worden dat limoneen een licht zwellend effect heeft op styreenmaterialen zoals ABS en PS. Als de inweektijd te lang is, wordt het oppervlak plakkerig. Het wordt aanbevolen om de inweektijd tot
Dien een model, tekening, afbeelding of schriftelijke notities in. Ingenieurs beoordelen materiaal, proces, afwerking en levering op basis van daadwerkelijk gebruik.