
Introdução
Nos principais processos de impressão 3D, como modelagem de deposição fundida FDM e estereolitografia SLA, a estrutura de suporte é um componente de sacrifício necessário para garantir a formação bem-sucedida de recursos suspensos. De acordo com estatísticas da indústria, as estruturas de suporte representam em média 15-35% do consumo de material de impressão, enquanto o custo homem-hora de remoção de suporte pode atingir 40-60% do tempo total de pós-processamento. Defeitos superficiais, desvios dimensionais e danos aos componentes causados por resíduos de suporte são problemas importantes que afetam o rendimento do produto. Dados de medição reais de um fornecedor de peças automotivas mostram que a taxa de refugo devido à remoção inadequada do suporte chega a 8,3%. Dominar a tecnologia científica e sistemática de remoção de suporte é de importância fundamental para melhorar a qualidade e a eficiência da produção de peças impressas em 3D.
1. Classificação dos tipos de suporte e métodos de remoção
As estruturas de suporte podem ser divididas em duas categorias: suportes homogêneos e suportes heterogêneos de acordo com as características do material. O suporte homogêneo é impresso com o mesmo material da peça, principalmente materiais termoplásticos como PLA, ABS e PA. A temperatura de moldagem é de 180-260°C. Há fusão parcial na interface entre o suporte e a peça, dificultando a remoção. O suporte heterogêneo utiliza materiais PVA solúveis em água, HIPS ou PVA solúveis em álcool, que podem alcançar uma separação sem danos por meio de imersão e dissolução. A força de ligação da interface de suporte é 98%. O tratamento térmico utiliza a diferença nos pontos de amolecimento dos materiais para obter o descascamento do suporte através de uma pistola de ar quente ou aquecimento infravermelho. A temperatura de trabalho é de 80-150°C, o que é adequado para combinações de materiais com grandes diferenças nos coeficientes de expansão térmica.
A seleção de um método de remoção requer uma consideração abrangente dos materiais de suporte, da geometria da peça e dos requisitos de qualidade da superfície. Um teste de comparação de processos realizado por um fabricante de dispositivos médicos mostrou que, para estruturas complexas de canais de fluxo interno, o método de dissolução química de suportes de PVA solúveis em água reduziu a rugosidade da superfície interna de Ra 12,5 μm para Ra 3,2 μm, a precisão dimensional aumentou de ± 0,3 mm para ± 0,15 mm e a eficiência geral aumentou 3,2 vezes em comparação com a remoção mecânica.
2. Explicação detalhada do processo de remoção mecânica
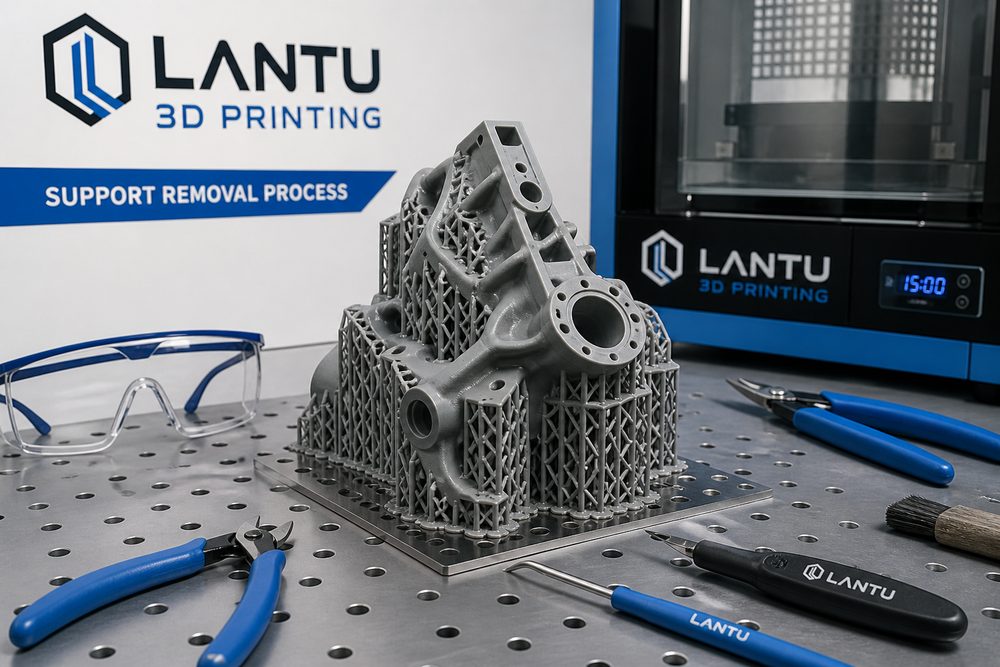
A remoção mecânica é atualmente o método de remoção de suporte mais utilizado, com alta maturidade de processo e baixo custo de equipamento. A decapagem manual é o método mais básico. Use um alicate de bico fino, um alicate diagonal e outras ferramentas para separar gradualmente ao longo da interface entre o suporte e a peça de trabalho. É adequado para remoção grosseira de estruturas geométricas simples. Os pontos-chave da operação incluem: o ponto de fixação está a 3-5 mm de distância da interface, a direção de aplicação da força está em um ângulo de 15-30° com a interface e o descascamento passo a passo é feito para evitar concentração de tensão local. O POP de uma empresa de eletrônicos de consumo estipula que a força de descascamento deve ser controlada na faixa de 5-15N e o tempo de aplicação da força de ponto único deve ser 1 mm. As ferramentas comumente usadas incluem facas utilitárias, facas de trinchar e serras de arame. Seleção de parâmetros de corte: ângulo da lâmina 15-25°, velocidade de corte 20-50 mm/s, profundidade de corte não superior a 2/3 da espessura do suporte. Os regulamentos de processo de um fabricante de peças aeroespaciais exigem que a altura residual do suporte após o corte seja 85% (fração volumétrica), temperatura de imersão 25-35°C, tempo de dissolução 1-4 horas. No caso de impressão de uma carcaça de eletrodomésticos, a integridade de remoção do suporte HIPS atingiu 99,5% após ficar encharcado por 2 horas, e não havia vestígios óbvios de erosão por solvente na superfície ABS da peça. Deve-se notar que o limoneno tem um leve efeito de inchaço em materiais de estireno, como ABS e PS. Se o tempo de imersão for muito longo, a superfície ficará pegajosa. Recomenda-se controlar o tempo de imersão para
Submeta um modelo, desenho, imagem ou notas por escrito. Os engenheiros analisarão o material, processo, acabamento e entrega com base na utilização real.