
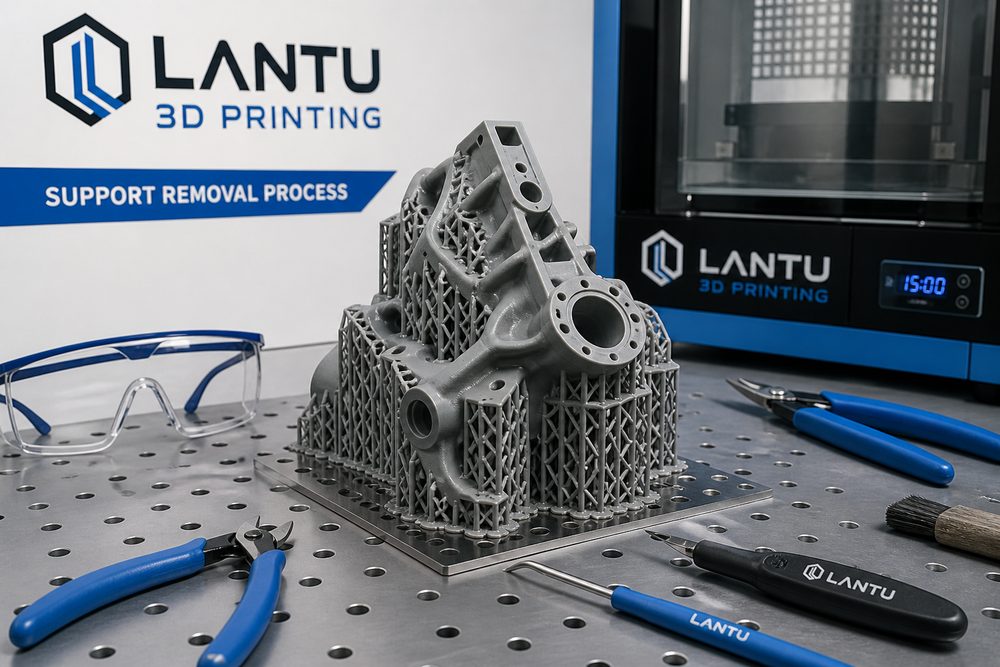
소개
FDM 융합 증착 모델링 및 SLA 광조형술과 같은 주류 3D 프린팅 프로세스에서 지지 구조는 매달린 형상의 성공적인 형성을 보장하는 데 필요한 희생 구성요소입니다. 업계 통계에 따르면 서포트 구조는 인쇄 재료 소비의 평균 15~35%를 차지하는 반면, 서포트 제거에 소요되는 인건비는 총 후처리 시간의 40~60%에 달할 수 있습니다. 서포트 잔여물로 인한 표면 결함, 치수 편차 및 구성 요소 손상은 제품 수율에 영향을 미치는 중요한 문제입니다. 한 자동차 부품 공급업체의 실제 측정 데이터에 따르면 부적절한 서포트 제거로 인한 폐기율은 8.3%에 달합니다. 과학적이고 체계적인 서포트 제거 기술을 익히는 것은 3D 프린팅 부품의 품질과 생산 효율성을 향상시키는 데 매우 중요합니다.
1. 지원 유형 분류 및 제거 방법
지지구조는 재료의 특성에 따라 동질지지와 이질지지의 두 가지로 구분할 수 있습니다. 균질한 지지대는 부품과 동일한 재질로 인쇄되며, 주로 PLA, ABS, PA 등 열가소성 소재입니다. 성형 온도는 180~260°C입니다. 지지대와 부품 사이의 경계면에 부분적인 융합이 있어 제거가 어렵습니다. 이종 지지체는 수용성 PVA, HIPS 또는 알코올 용해성 PVA 재료를 사용하여 침지 및 용해를 통해 손상 없는 분리를 달성할 수 있습니다. 지지 인터페이스 결합 강도는 98%입니다. 열처리는 재료의 연화점 차이를 활용하여 열풍총이나 적외선 가열을 통해 지지체 박리를 달성합니다. 작동 온도는 80-150°C이며 열팽창 계수의 차이가 큰 재료 조합에 적합합니다.
제거 방법을 선택하려면 서포트 재료, 부품 형상 및 표면 품질 요구 사항을 종합적으로 고려해야 합니다. 의료기기 제조사의 공정 비교 테스트 결과, 복잡한 내부 유동 채널 구조에 대해 수용성 PVA 지지체의 화학적 용해 방식이 내부 표면 거칠기를 Ra 12.5μm에서 Ra 3.2μm로 감소시켰고, 치수 정확도는 ±0.3mm에서 ±0.15mm로 증가했으며, 전체 효율은 기계적 제거에 비해 3.2배 증가한 것으로 나타났습니다.
2. 기계적 제거 과정에 대한 자세한 설명
기계적 제거는 현재 가장 널리 사용되는 서포트 제거 방법으로, 프로세스 성숙도가 높고 장비 비용이 저렴합니다. 수동 스트리핑이 가장 기본적인 방법입니다. 니들 노즈 플라이어, 대각선 플라이어 및 기타 도구를 사용하여 지지대와 작업물 사이의 경계면을 따라 점차적으로 분리합니다. 단순한 기하학적 구조를 대략적으로 제거하는 데 적합합니다. 작업의 핵심 사항은 다음과 같습니다. 클램핑 지점은 인터페이스에서 3~5mm 떨어져 있고, 힘 적용 방향은 인터페이스와 15~30° 각도를 이루며, 국부적인 응력 집중을 피하기 위해 단계별 박리가 수행됩니다. 가전제품 회사의 SOP에서는 박리력을 5~15N 범위 내에서 제어하고 단일점 힘 적용 시간을 2초 미만으로 규정하여 부품 백화 위험을 효과적으로 줄일 수 있습니다.
나이프 절단은 뿌리 두께가 1mm를 초과하는 블록 지지 구조물에 적합합니다. 일반적으로 사용되는 도구에는 다용도 칼, 조각 칼 및 와이어 톱이 포함됩니다. 절단 매개변수 선택: 블레이드 각도 15-25°, 절단 속도 20-50mm/s, 절단 깊이는 지지 두께의 2/3을 초과하지 않습니다. 항공우주 부품 제조업체의 공정 규정에 따르면 절단 후 지지대의 잔여 높이는 0.5mm 미만이어야 하며 후속 연마를 위한 가공 여유는 남겨두어야 합니다. 내부 구멍 및 깊은 홈과 같이 접근하기 어려운 영역의 경우 유연한 전송 도구 헤드는 곡률 반경 R≥5mm로 내부 캐비티 지원 절단을 달성할 수 있습니다.
연삭 및 연마는 사포, 그라인더 또는 연삭 섬유 휠을 사용하여 표면 거칠기를 점차적으로 줄이는 기계적 제거의 마무리 단계입니다. 일반적인 공정 흐름: 서포트 잔여물을 제거하기 위한 거친 샌딩(180-240메시 사포) → 긁힘 제거를 위한 중간 샌딩(400-600메시) → 광택 개선을 위한 미세한 샌딩(800-1200메시). 장난감 제조업체의 실제 측정 데이터: 세 번의 연마 공정을 거친 후 표면 거칠기가 Ra 25μm에서 Ra 1.6μm로 감소했으며 처리 시간은 약 20분/100cm²였습니다. 샌드블라스팅은 산화알루미늄 또는 유리구슬을 연마제로 사용하며 작동 압력은 0.3-0.6MPa이고 분사 거리는 80-150mm입니다. 넓은 면적의 서포트 잔여물을 신속하게 제거하고 균일한 표면 질감을 형성할 수 있습니다. 효율성은 수동 연마보다 5-8배 높습니다.
기계적 제거를 위한 품질 관리의 핵심 사항은 가공물의 변형이나 균열을 일으킬 수 있는 과도한 힘을 피하는 것, 중요한 크기 영역에서의 지지를 우선시하는 것, 클램핑 및 절단 작업이 가공물의 본체 표면을 손상시키지 않아야 한다는 것입니다. 자동차 흡기 매니폴드의 인쇄된 부품에 대한 불량 분석 결과 지지대 제거 단계 중 국부적인 응력 집중으로 인해 벽이 얇은 부분에 균열이 발생하는 것으로 나타났습니다. 균열 확장 경로는 힘 적용 방향과 일치했으며 균열 길이는 12mm에 달했습니다. 박리 순서를 최적화하고 보조 고정구를 도입하여 크랙 불량률을 7.2%에서 1.5%로 줄였습니다.
3. 화학적 용해기술의 원리와 응용
화학 용해 기술은 지지재의 용해 특성을 활용하여 자동화되고 손상이 적은 제거를 달성하며 특히 복잡한 내부 공동, 다공성 구조 및 벽이 얇은 부품에 적합합니다. 수용성 PVA 지원은 적용 분야에서 가장 성숙한 시스템입니다. 용해도는 수온이 증가함에 따라 증가합니다. 용해 속도는 20°C에서 약 0.5g/min·cm²이고, 40°C에서 1.2g/min·cm²로 증가하며, 60°C에서 2.5g/min·cm²에 도달할 수 있습니다. 대학 연구 기관의 테스트 데이터: 40°C 항온수에서 5mm 두께의 PVA 지지체 구조의 완전 용해 시간은 45분이며, 60°C 물에서는 18분으로 단축됩니다. 용해 과정 중에는 지속적인 교반이나 물 순환이 필요합니다. 물의 유속은 용해를 가속화하고 포화층의 축적을 방지하기 위해 0.1-0.3m/s입니다.
HIPS 지지체는 리모넨(d-리모넨) 용매에 용해됩니다. 용해 원리는 고분자 사슬의 용매화 팽창 및 분산입니다. 공정 매개변수: 리모넨 농도 >85%(부피 분율), 침지 온도 25~35°C, 용해 시간 1~4시간. 가전제품 쉘을 프린팅한 경우, 2시간 동안 담근 후 HIPS 지지체의 제거 무결성은 99.5%에 도달했으며, 부품의 ABS 표면에는 뚜렷한 용제 침식 흔적이 없었습니다. 리모넨은 ABS, PS 등 스티렌 소재에 약간의 팽창 효과가 있다는 점에 유의해야 합니다. 담그는 시간이 너무 길면 표면이 끈적해집니다. 담그는 시간을 6시간 미만으로 조절하고 제때에 청소하고 건조하는 것이 좋습니다.
화학적 용해에 대한 안전 조치는 매우 중요합니다. 수용성 PVA를 용해하여 생성된 폐액의 BOD 값은 500-1500mg/L에 도달할 수 있으며, 배출되기 전에 활성탄에 의해 흡착되거나 생물학적 처리를 거쳐야 합니다. 리모넨은 인화점이 48°C인 가연성 액체입니다. 작업 현장에는 방폭형 전기 장비와 환기 시스템을 갖추고 있어야 합니다. 공기 중 리모넨 농도는 30ppm(TLV-TWA) 미만이어야 합니다. 3D 프린팅 서비스 회사의 안전 규정에 따르면 용해 작업은 독립적인 흄후드에서 수행하고 작업자는 내화학성 장갑과 고글을 착용하며 폐액을 수집하여 자격을 갖춘 기관에 위탁하여 폐기해야 합니다.
용해 후 처리에는 세척, 건조, 표면 개질이 포함됩니다. 탈이온수나 에탄올로 세척하여 잔류 용매와 용해된 생성물을 제거합니다. 세척 시간은 5~10분입니다. 건조 매개변수: 제품의 수분 함량이