
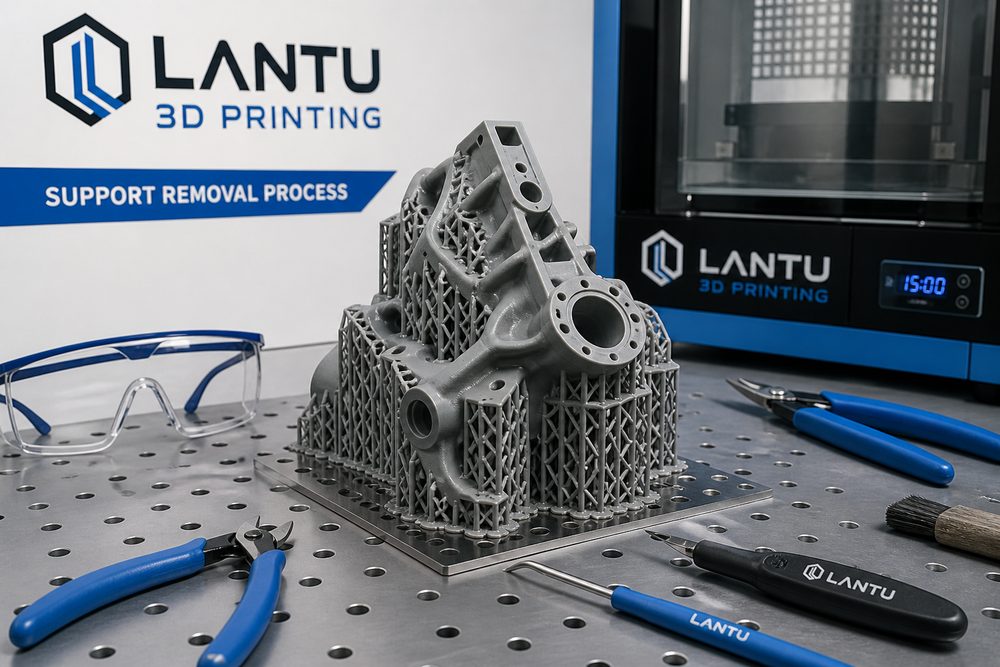
Présentation
Dans les processus d'impression 3D courants tels que la modélisation de dépôt par fusion FDM et la stéréolithographie SLA, la structure de support est un composant sacrificiel nécessaire pour garantir la formation réussie des éléments suspendus. Selon les statistiques de l'industrie, les structures de support représentent en moyenne 15 à 35 % de la consommation de matériaux d'impression, tandis que le coût en heures de travail pour le retrait du support peut atteindre 40 à 60 % du temps total de post-traitement. Les défauts de surface, les écarts dimensionnels et les dommages aux composants causés par les résidus de support sont des problèmes majeurs affectant le rendement du produit. Les données de mesure réelles d'un fournisseur de pièces automobiles montrent que le taux de rebut dû à un retrait inapproprié du support peut atteindre 8,3 %. La maîtrise de la technologie scientifique et systématique de retrait des supports est d’une importance capitale pour améliorer la qualité et l’efficacité de la production des pièces imprimées en 3D.
1. Classification des types de support et méthodes de suppression
Les structures de support peuvent être divisées en deux catégories : les supports homogènes et les supports hétérogènes selon les caractéristiques des matériaux. Le support homogène est imprimé avec le même matériau que la pièce, principalement des matériaux thermoplastiques comme le PLA, l'ABS et le PA. La température de moulage est de 180-260°C. Il se produit une fusion partielle à l'interface entre le support et la pièce, rendant le retrait difficile. Le support hétérogène utilise des matériaux PVA, HIPS ou PVA solubles dans l'alcool, qui permettent d'obtenir une séparation sans dommage par trempage et dissolution. La force de liaison de l'interface de support est 85 % (fraction volumique), température de trempage 25-35°C, temps de dissolution 1-4 heures. Dans le cas de l'impression d'une coque d'appareil électroménager, l'intégrité du retrait du support HIPS a atteint 99,5 % après 2 heures de trempage, et il n'y avait aucune trace évidente d'érosion par solvant sur la surface ABS de la pièce. Il convient de noter que le limonène a un léger effet gonflant sur les matériaux styréniques tels que l'ABS et le PS. Si le temps de trempage est trop long, la surface deviendra collante. Il est recommandé de contrôler le temps de trempage à 1,33.
Résumé
La suppression du support est la partie essentielle du post-traitement de l'impression 3D. La sélection technologique nécessite une planification systématique basée sur les caractéristiques du matériau de support, la complexité géométrique de la pièce et les exigences de qualité. Le procédé de retrait mécanique est mature et peu coûteux, et convient aux supports rigides et aux structures simples. Les points de contrôle clés sont la méthode d’application de la force et la séquence de retrait. La dissolution chimique a une efficacité élevée et peu de dégâts. Il est particulièrement adapté aux cavités internes complexes et aux matériaux de support hétérogènes. Il est nécessaire de se concentrer sur une exploitation et une élimination des déchets sûres. L'évaluation de la qualité après traitement prend la rugosité de la surface, la précision dimensionnelle et les résidus comme indicateurs de base. Grâce à l'optimisation de la conception du support, à la combinaison des méthodes et à l'introduction d'équipements automatisés, l'efficacité et la qualité peuvent être améliorées. À l’avenir, la conception intelligente des structures de support et les équipements de retrait adaptatifs deviendront une direction importante du développement technologique, favorisant l’évolution des pièces imprimées en 3D vers une plus grande précision et une plus grande fiabilité.
Soumettez un modèle, un dessin, une image ou des notes écrites. Les ingénieurs examineront le matériau, le processus, les finitions et la livraison en fonction de l'utilisation réelle.